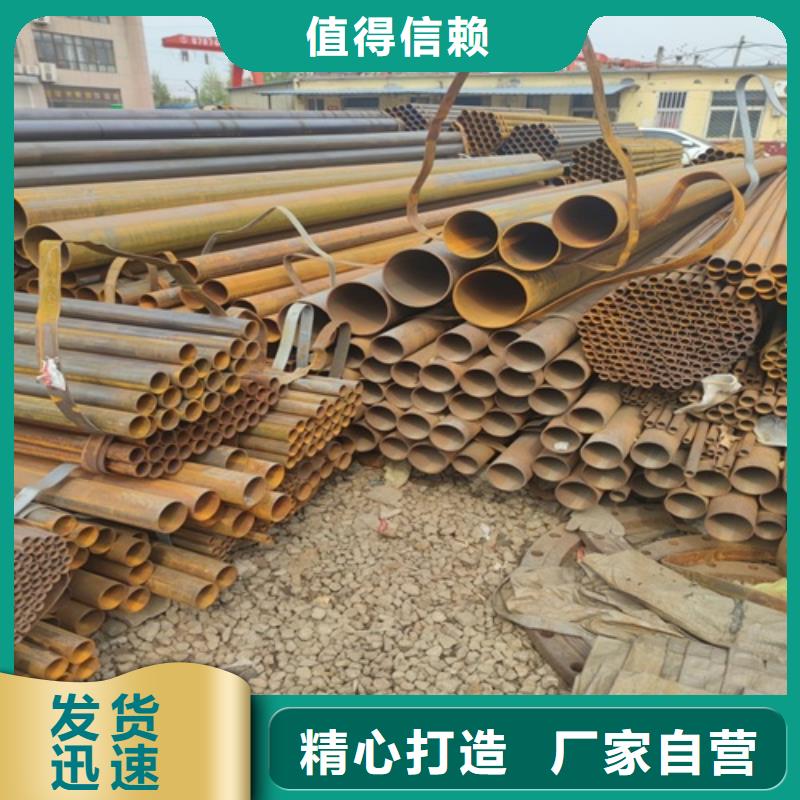


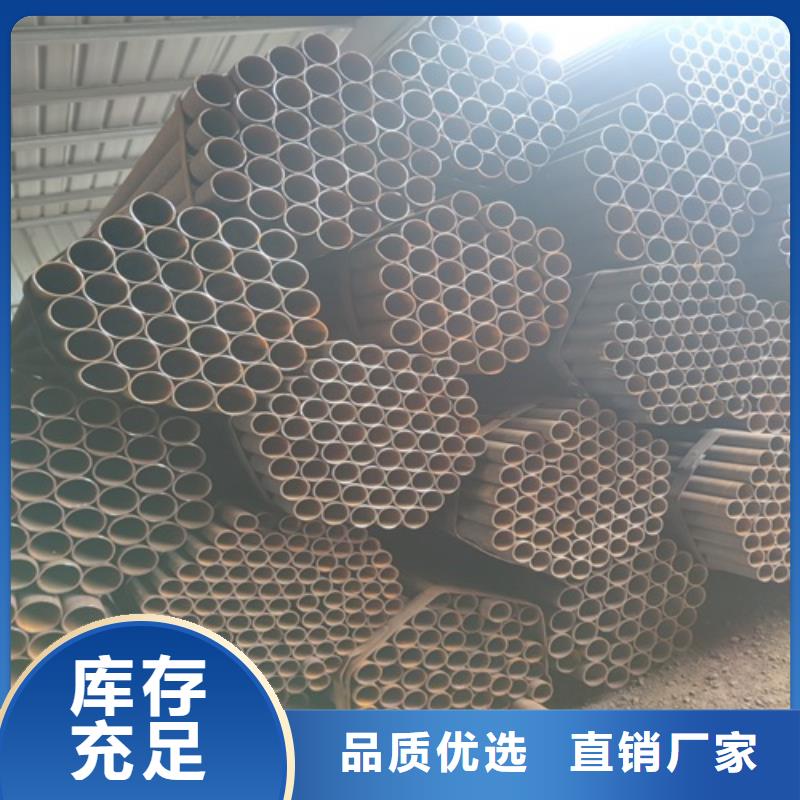
为了给您提供更的厚壁直缝焊管现货充足产品信息,我们上传了的产品视频。请花几分钟时间观看,您会发现更多惊喜。
以下是:辽宁阜新厚壁直缝焊管现货充足的图文介绍
鹏鑫钢铁(阜新市分公司)拥有11年【无缝钢管、国标钢管、气缸筒无缝钢管、无缝钢管定尺、无缝钢管热处理、外螺纹无缝钢管】研发生产经验1000家优质案例,有信心为您提供更专业、更具性价比的解决方案!有需要购买【无缝钢管、国标钢管、气缸筒无缝钢管、无缝钢管定尺、无缝钢管热处理、外螺纹无缝钢管】的,直接拨打客服热线还可以免费领取【无缝钢管、国标钢管、气缸筒无缝钢管、无缝钢管定尺、无缝钢管热处理、外螺纹无缝钢管】样品!


辽宁阜新Q235B焊管生产工艺简单,生产效率高,品种多样性,设备投资少,但强度一般低于无缝钢管。20世纪以来,伴随着优质带钢连轧生产的迅速发展以及焊接和检验技术的不断提高,焊缝质量不断优化,Q235B焊管的种类日益上升,并在越来越多的领域发挥着不可替代得作用。 Q235B焊管的生产流程比较简单,生产效率高,成本低,发展比较迅猛。辽宁阜新螺旋焊管的强度一般比辽宁阜新本地直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~100%,而且生产速度较低。因此,较小口径的焊管大都采用直缝焊,大口径焊管则大多采用螺旋焊。


冷轧焊管工艺流程 冷轧焊管具有承受高压无泄漏、高精度、高光洁度、冷弯不变形、扩口压扁无裂缝等特点,冷轧焊管主要用于机械结构、液压设备及汽车摩托车的气动或液压元件,如气缸或油缸等。 冷轧焊管生产基本的工艺流程是:热轧毛管—>毛管检查、修磨—>毛管酸洗—>毛管酸洗后复检—>冷拔—>精拉道次前矫直—>酸洗、润滑—>精拉—>成品前处理—>入库。 冷轧焊管生产需要注意事项: 1、毛管 冷轧焊管毛管壁厚要均匀、内外表面缺陷少;要配置外表面抛光及内孔缺陷清理设备。 2、复检 冷轧焊管与普通冷拔钢管相比,冷轧焊管生产增加了热轧毛管酸洗复检工序,主要是要保证毛管外表面无折叠、裂纹等缺陷,排除掉内表面存在折叠、严重划线、麻面等缺陷的毛管。 3、工具 一般冷轧焊管生产所使用的工具的表面光洁度要求在Ra0.4以上,尺寸精度达到H3以上,硬度要求在HRC70以上。同时要求拉拔过程中不能出现顶头或模具粘钢现象。 4、退火 退火在所有的冷轧焊管生产中是非常重要的工序,退火质量的好坏既影响钢管的性能也影响氧化铁皮的。冷轧焊管需要配置无氧化光亮退火炉设备。 5、酸洗 冷轧焊管在硫酸酸洗过程中容易形成以Fe2O3、Fe3O4为主的“黑渣”,在后续生产中形成表面黑斑。Fe2O3、Fe3O4易溶于盐酸,为防止黑斑形成则在酸池中加入5-10g/l的NaCl。 6、润滑 冷轧焊管应选用树脂作润滑剂,这种润滑与磷化加润滑(皂化)相比有明显的区别,拔制出来的钢管呈现铁基体的本色,既有高的光洁度又有冷轧管般的漂亮外观色泽。 生产冷轧焊管的工业控制包括模具设计、退火、酸洗、润滑等条件控制,同时应在毛管质量检测、整修方面做好工作。


一、辽宁阜新高频焊管和普通焊管的焊接方式区别 普通焊管主要以钢板为原材料,经过弯曲焊接制成,而高频焊管是采用带钢或卷板为原材料制成的高频焊管,一般325以下口径的钢管多使用带钢为原材料,325-660口径的钢管多使用卷板为原材料,带钢经过高温和外力的挤压形成一个u形张口的圆精轧管,*后采用高频电流的集肤、邻近效应使钢管边缘融化焊接。 二、辽宁阜新高频焊管和普通焊管的强度区别 高频焊管的强度比普通焊管要高,同宽度的原材料能生产不同管径规格的焊管,并且在较窄原材料下也可以生产管径较大的焊管,与同长度的直缝焊管相比,焊缝增加百分之30到百分之一百的长度,钢管强度更高。 三、辽宁阜新高频焊管和普通焊管的成本区别 高频焊管和普通焊管都具有成本低、效率高、连续性强的优势,从生产角度来说,高频焊管生产时不产生废气和废水、噪音低、没污染,环保并降低采购成本。 以上就是高频焊管和普通焊管的3个区别,整体来说,高频焊管与普通焊管都是用于流体输送的管道,例如:水、石油、天然气、煤气等物质,使用哪种焊管可根据施工需要自由选择。