 64356.com




产品详细介绍

以上讨论的是钢筋笼主筋焊接制作工艺,为了工效,节省成本,我们要积极采用新材料、新工艺、新。
钢筋笼主筋连接建议采用新:套筒螺纹连接法。施工方面经实践检验采用套筒连接法比,但使用之前应进行经济效益详细分析、核算。
成本方面:主筋焊接法主要采用双面焊10D,钢筋浪费较大,采用套筒连接法,主要节约在钢筋接头和焊接人工上。好进行详细的成本测算(计算人工、机械、电费、工效、材料等综合费用)。如果熟练,制作中控制的好,套筒连接还是有优势的。根据温绕七标和宁波绕城十一标的测算,采用套筒成本还是节省的。根据台晋4标,还是对焊比较划算。
切丝头和加工长度、钢筋端头要切平,这些是制作工艺要点。采用套筒时要切平钢筋头有点费工,对中要先对好,接口的主筋要标号,便于套筒连接,可在主筋标上号,防止一头少一头多。制作的时候先对好(要求场地足够大),主筋用套筒连接法在钢筋笼下放比焊接工艺要大大缩短时间。

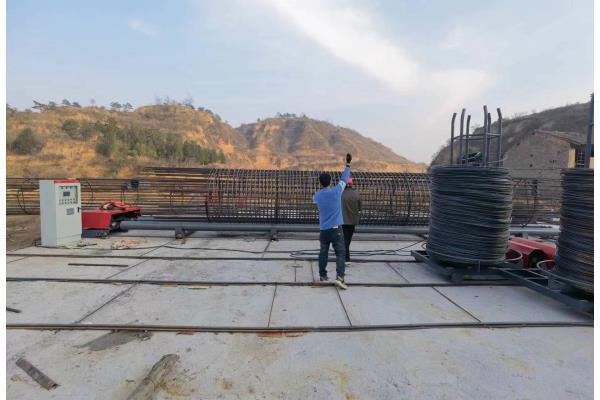
施工前应具备的条件:
①、桩成孔经有关部门验收合格,已终孔验收手续。
②、钢材原材料具有合格证及检验报告。
③、孔内积水已抽干,用通风机具向下输送新鲜空气,且孔内空气经测 试 合格后。
④、下井作业前已向班组进行安 全 及技术交底。
2)工艺流程:
钢筋井上下料→安装加劲箍→主筋与加劲箍焊接→绑扎螺旋筋→吊钢筋笼到孔内安装→隐蔽手续→桩身砼浇筑。
3)钢筋笼制作按设计要求及实际桩长,孔上进行钢筋的配料,主筋搭接下料时,保证在35d或500m范围内搭接头的数量不超过主筋的50%,加劲箍制作时应确保桩主筋的保护层不得小于50mm,螺旋盘分段长度满 足 可绑3~5圈所需的钢筋长度;桩端水平箍筋不得少于3道。


在钢筋笼成型机的操作中,主要是好两个参数:即速度和行走速度。这两个速度的调节,主要是制作的速度和螺距。 1. 速度的:本机的速度为1~4转/分钟,速度的主要是为了适应工人的操作速度,一般来说,对于熟练地人员,一般可调节速度为上限,同时,速度的也与钢筋笼的直径有关,直径大的速度低,直径小的速度高; 2.盘速度的:一般在速度调定后,再调节速度。速度主要是箍筋的螺距。本机的速度为350~1600mm/分钟。需要较小螺距时需速度,需要较大螺距时需速度。 3.两个速度的:首先根据操作人员的熟练程度调节速度(每分钟焊接点数量=主筋数量×速度),然后根据绕筋螺距调节行走速度。 4.钢筋笼的焊接时间=钢筋笼长度/行走速度,例如:一个12米的钢筋笼,行走速度为600mm/min,则理论焊接时间为12/0.6=20分钟。实际操作中,由于两端不会完全焊满,故实际焊接时间比理论时间短。
生产计划:在国外,有专门的技术部门做生产计划,并且具体到在某时间段的产量,有专人将生产设备和加工的材料好,保证生产工人在规定的工作时间内有足够的工作量。而国内的钢筋加工在实际生产中,做计划的能力不强,技术支持不够,又由于受施工变更的制约,钢筋笼绕筋机生产计划随时可能需要,机器和工人等待的时间长,其有效的工作时间短。钢筋加工制品的设计:钢筋加工制品的设计要便于机器连续作业,国内在这方面还需要改进。


建贸机械钢筋切断加工设备(西双版纳市分公司)成立于2015年,是一家专业【钢筋切断机、二机头钢筋弯曲中心】的生产厂家,厂家主要产品有:【钢筋切断机、二机头钢筋弯曲中心】。 厂家成立以来,生产工艺不断改善,管理制度不断完善,技术力量不断突破。

