
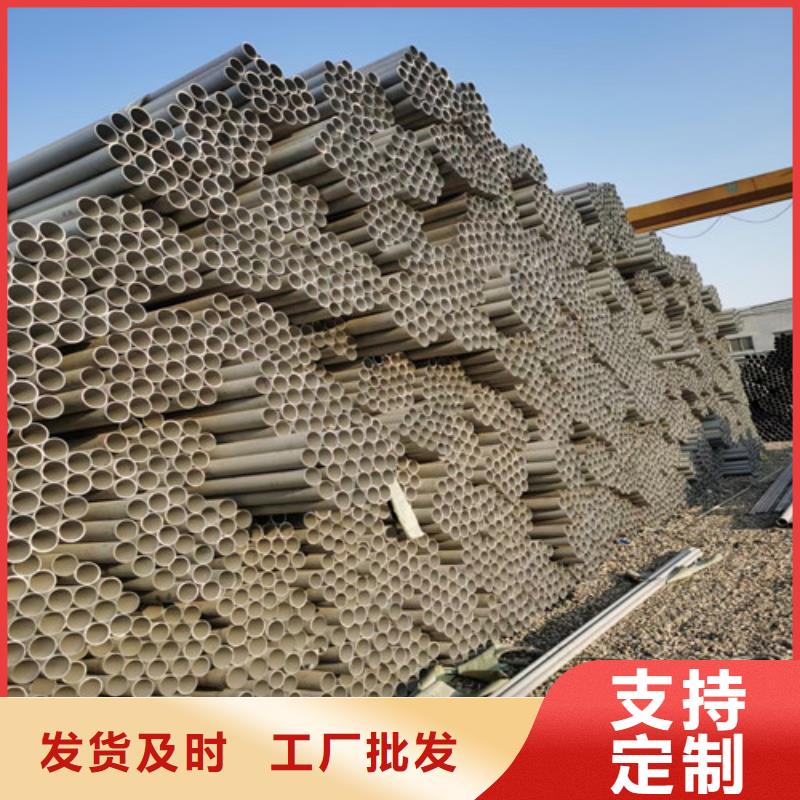



我们的310S不锈钢焊管免费安排发货视频现已上线,它比任何文字描述都能更直观地展示产品的魅力。请点击观看。
以下是:湖北荆州310S不锈钢焊管免费安排发货的图文介绍

904L不锈钢管技术创新是企业生命活力的源泉,人才是企业立足之本,是企业技术创新的核心,建立和完善技术创新机制和激励机制,鼓励和发挥技术人员的积j i性,加大 904L不锈钢管产品开发力度,福伟达管业(荆州市分公司)将一如既往的坚持诚信为本,守法经营,求实创新,团结奋进的企业精神,努力开拓,锐意进取。热忱欢迎你来电、来函、来人洽谈业务,共谋发展。


不锈钢焊管生产的优点:在不锈钢焊管的生产过程中,将管体均匀挤压,然后经过在线光亮凝固退火后,表面变得非常光滑,光滑的表面不易结垢,具有防垢作用。接下来不锈钢焊管小编来给大家介绍一下。这样有利于散热,不需要经常清洗,省时省力省钱。其次,焊管是板材的深加工产品,具有壁厚均匀、性能好的优点。同时,可以任意确定,不锈钢材料具有耐腐蚀、使用寿命长的特点。 不锈钢焊管产品现状:我国工业不锈钢管生产能力与国内市场需求不相适应。现有的不锈钢焊管机组大多与大多数工艺设备不兼容,如缺乏热处理和在线检测设备,使机组的生产能力无法充分利用,一般只能生产普通装饰管,中低档标准不锈钢装饰焊管供不应求,只有少数厂家能生产化工机械管、换热器管等工业焊管。能力严重不足。 焊接工艺采用:采用小规格可防止晶间腐蚀、热裂纹和变形的发生,焊接电流比低碳钢低20%;为保证电弧稳定燃烧,采用直流反接;短弧焊接速度较慢。填充弧坑,焊接与介质接触的表面;多层焊接时控制层间温度,焊后采用强制冷却;不得在坡口外引弧,接地线;焊后变形只能冷加工矫正。 采用氩弧焊接不锈钢时,由于保护效果好,合金元素不易燃烧,过渡系数高,焊缝成形好,无渣壳,表面光滑,焊接接头耐热性高,力学性能好。目前应用广泛的氩弧焊是手工钨极氩弧焊,用于焊接0.5~3mm的不锈钢板。焊丝的成分一般与焊件的成分相同。 保护气体一般为工业纯氩,焊接速度应适当加快,尽量避免横向振荡。对于厚度大于3mm的不锈钢,可采用熔化极氩弧焊。熔化极氩弧焊具有生产率高、焊缝热影响区小、焊件变形小、耐蚀性好、操作方便等优点。


人们常说双相不锈钢管的相平衡是“50-50”,相当于奥氏体和铁素体的量。严格地说,这是不正确的,因为现代双相不锈钢中的铁素体含量约为40% - 50%,其余为奥氏体。一般认为,当铁素体含量至少为25-30%,其余为奥氏体时,双相不锈钢具有独特的优势。 在一些焊接方法,特别是在保护通量的方法,焊接的奥氏体含量可以达到一个更高的水平通过调整相平衡,以提高焊缝的韧性和弥补韧性损失引起的氧含量的增加导致的焊接通量。固溶处理后的这些填充金属的韧性远低于钢板或钢管,但焊缝金属的韧性仍足以满足预期的要求。没有一种焊接方法可以使焊缝金属的韧性在完全退火后达到锻造金属的高度。如果将焊接金属的铁素体含量限制在轧机双相不锈钢退火所需的小值,则对现有的焊接方法施加了不必要的限制。 热影响区的相平衡,即原锻钢或钢管加上额外的焊接热循环,通常略高于原材料的相平衡。用金相法确定热影响区相平衡几乎是不可能的。如果该区域的铁素体含量很高,则可能表明存在极快冷却的异常情况,导致铁素体含量过高,韧度降低。


