




想要更直观地了解16MN钢管弯弧实力老厂产品吗??产品视频,带你走进产品世界
以下是:湖北荆州16MN钢管弯弧实力老厂的图文介绍

为什么气压表前边有一个弯管。为什么气压表前边有一个弯管? 有时候在现场能够 见到怪异的状况,有的气压表在与主管联接时候有一个U型弯或是圆形的弯,如同那样,它是安装工人的本人秀?還是规划院在故作高深?还能否好好地的做一个气压表了。 实际上人们還是误会气压表了。 这一弯称为表弯,宣布的名字称为缓存管,具有的功效可变大,并不是没有事找麻烦耍着玩。 关键有那么好多个功效: (1)缓存弯有热管散热的作用,针对高溫的物质而言,避免物质的高溫对气压表內部传动机构的危害,例如蒸气管道的气压表一定会设缓存弯; (2)缓存管有缓存单脉冲工作压力的功效,单脉冲工作压力将会会对气压表的內部机械零部件导致危害,危害气压表的使用寿命。 因为在设计方案中,并并不是每一个管路都必须对气压表开展维护,因而并并不是每一个气压表前都必须气压表弯。 当然,这一弯能够 热管散热,自然也将会在冬季的情况下必须隔热保温防寒。假如这一被冻上,气压表检验的数据信息就失效了,也将会裂开导致原材料泄漏,因而不起作用的弯管也不会去设定的。


全自动弯管机具体应该怎么使用? 全自动弯管机的应用越来越广泛,那大家知道它应该怎么使用吗? 1、认真阅读电动油泵的使用说明书。 2、将工作油缸旋入方档块的内螺纹,使轮子向下,油缸后端安装在支架上。 3、按照所弯管子的外径选择模头,套在柱塞上。 4、向模头方向两个滚轴上对应的沟槽,然后装入相应尺寸的花板孔,再将上板板盖上。 5、将所弯管子插入沟槽内,将高压油管端部快速接头活动部分向后拉,并套在工作油缸的接头上。 6、将电动油泵上的卸油螺钉旋紧,即完成所弯管的弯曲。 7、弯曲完毕,松开放油螺钉,柱塞即自动复位。

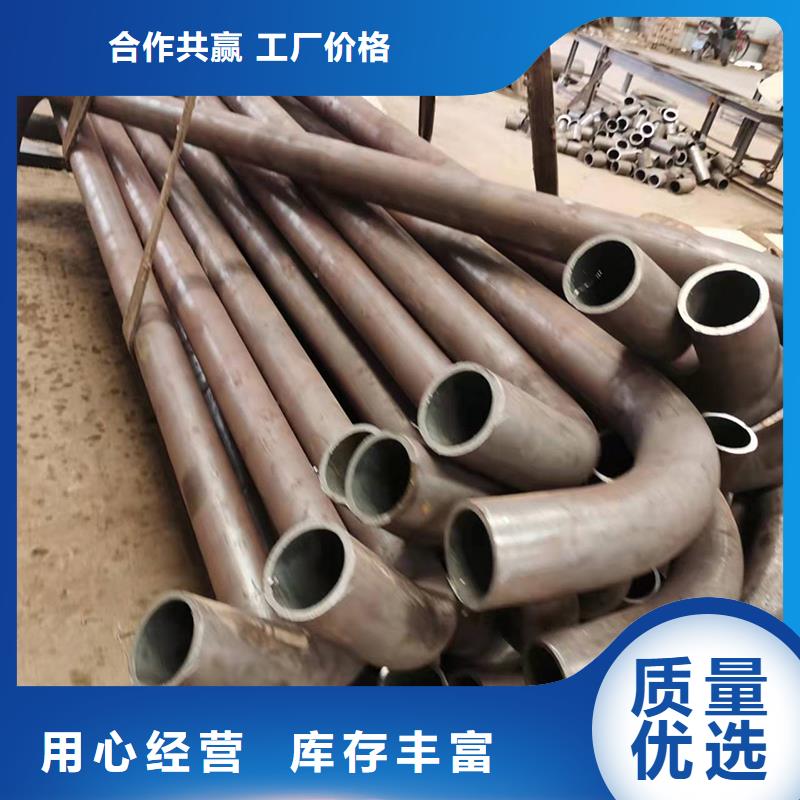

弯管生产制造物理性能紧急检修方式。以便得到更强的商品工艺性能,在应用传统手工艺过程中将采用多种多样方式 ,如挑选的弯管机或选用高韧性磨具和挑选润滑脂。弯管在生产制造时假如挑选的生产设备和抗压强度高的磨具,公司的资金投入马上会增大,要是挑选润化商品,就能合理地减少应用成本费,随后能快速考虑公司产品品质的规定。 在传统手工艺加工过程中,其弯管润化能够考虑弯管生产制造中弯管品质的规定,但油基管润化商品的大缺陷是无法清理,立即给自然环境产生比较严重环境污染,必须采用方式 除去。以便合理地考虑弯管产品品质的规定,合理地降低乃至防止其环境污染问题,付款原材料和财政局資源,其无洗可立即电焊焊接特点,更地面了生产率和产品品质。 弯管生产制造物理性能紧急检修方式 弯管在整个弯曲过程中的物理性能和壁厚对货物质量及其应用造成较大损害,因此生产和加工技术至关重要,商品通常用于化工厂、电力工程、原油和其他制造业。目前有许多用于弯管加工的原材料,可用于铸钢件、不锈钢板、铝合金型材等原材料的加工。 弯头加工可能需要应用相对型芯轴。我不知道,现在市场上有很多不同的弯管芯。在一般条件下,不同弯管加工半透、厚度不同、生产规律不同的管材,必须选择合适的芯轴。目前弯管加工销售市场的芯轴可分为两类。 一个是硬核,另一个是软核。核心轴可分为六类:1。圆柱型芯棒2.圆柱型球芯棒3.爪形芯轴4.传动链芯棒5.软轴芯棒6.球接头芯棒。相比之下,死核棒内的圆柱型芯轴,与圆柱型芯轴不同,外观简单,方便,广泛应用于曲管加工。 坚持在开启生产设备之前,必须要对设备和办公环境的各个方向进行检查。费重要的是检查保护装置是否完善,所需电压是否稳定。断桥出现异常问题,应及时处理。需要注意的是,人们应该尽早检查弯头加工机械设备的润滑状况。如果润滑脂不足,人们必须立即补充,保证一切正常的动作。在正式开始生产和加工工作之前,人们必须使机械和设备在全负荷下运行一段时间。在这种情况下,必须注意那个动作,当然也必须注意那个电源开关是否灵活。 此外,当场工作员在一起工作中时,必须优良的心有灵犀,非常是协作的,要科学安排各类工作目标。实际操作弯管加工机器设备应用时,务必少分派一名阅历丰富的职工。此外,在机器设备运行的期内,也是谁都务必带人去的状况。


专业销售 弯管生产厂家、幕墙中频弯管、幕墙S型弯管、钢结构弯管配件、H型钢拉弯景区、圆管中频工程。
航萧管件(荆州市分公司)
将继续秉持“追求卓越,永续经营”的经营理念,立足市场,挑战自我,服务客户,坚定不移地做中国的不锈钢材料供应商。
经营宗旨:的品质和服务创造企业品牌。
经营理念:以人为本,开拓创新,持续改进,追求卓越。
质量方针:弘扬品质精神,构建完善的质量管理体系,把品质战略贯穿于公司日常工作的各个细节中。
环境方针:遵守法规,减废防污,持续改进,绿色环保。
公司理念:诚信经营贴心的服务诚心的交流,顾客满意是企业永恒的追求


主要特点/弯管机,结构方面 弯管机图册 1、弯管机采用触荧幕加数控模组,对话式操作,程式设定简便容易; 2、床身结构稳固,不易变形; 3、每一档可设定16个弯管角度,记忆体可储放16组档案; 4、俱慢速定位功能,弯管角度稳定,重复精度达±0.1°; 5、错误讯息在屏幕上显示,帮助操作者立即排除; 6、提供自行研发之座标转换弯管加工值,软体可选购装在桌上型电脑编辑计算。 工艺方面 弯管机进行管材的弯曲和板料的弯曲一样。在纯弯曲的情况下,外径为D,壁厚为t的管子受外力矩M的作用发生弯曲时,中性层外侧管壁受拉应力σ1作用,管壁变薄;中性层内侧管壁受拉应力σ1作用,管壁变厚。而且横截面的形状由于受合力F1和F2的作用由圆形变为近似椭圆形,当变形量过大时,外侧管壁会产生裂纹,内侧管壁会出现起皱。 管材的变形程度,取决于相对弯曲半径R/D和相对厚度t/D数值的大小、R/D和t/D值越小,表示变形程度越大。为保证管件成形质量,必须控制变形程度在许可范围内,管材弯曲成形极限不仅取决于材料的力学性能和弯曲方法,而且还考虑管件的使用要求。管件的成形极限应包含以下几个内容: (1)中性层外侧拉伸变形区内的伸长变形不超过材料塑性允许值而产生破裂; (2)中性层内侧压缩变形区内,受切向压应力作用的薄壁结构部分不致超过失稳而起皱; (3)如果管件有椭圆度的要求时,控制其断面产生畸变; (4)如果管件有承受内压力的强度要求时,控制其壁厚减薄的成形极限。


