
更新时间:2026-11-08 15:04:54 ip归属地:连云港,天气:中雨转小雨,温度:5-15 浏览次数:14 公司名称: 天祥钢管(连云港市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 范围 | 无缝钢管热镀锌方管供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 连云区、新浦区、海州区、赣榆区、东海县、灌云县、灌南县等区域。 |


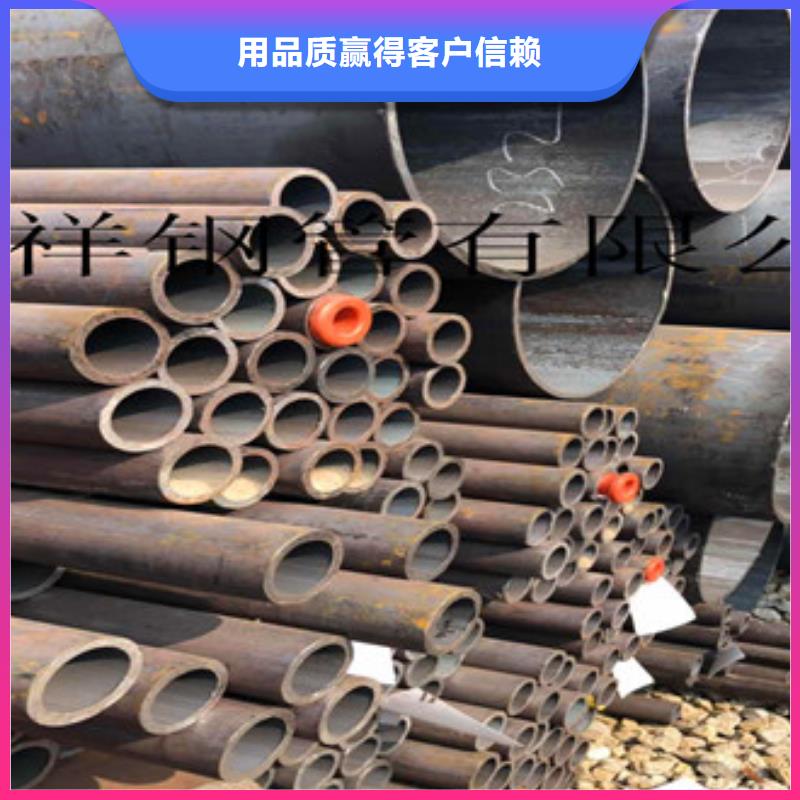


目前天祥钢管(连云港市分公司)生产的 无缝厚壁管产品远销国内各大省市,以质量稳定、价格优惠、 无缝厚壁管产品过硬赢得了广大客户的一致好评。真诚希望与老客户继续合作,与新客户建立关系--携手并进,共创辉煌。


| 生产方法 | 基 本 工 序 | ||
| 穿 孔 | 轧管 | ||
| 热 轧 法 | 在自动轧管机组上 轧制 | 圆管坯在二辊式穿孔机 上穿孔 | 在带回送辊的二辊式轧 管机上带短顶头轧制 |
| 在周期轧管机组上 轧制 | 圆钢锭或管坯在二辊式 穿孔机上穿孔; 方形或多角形钢锭在水 压机上穿孔 | 在带变断面孔型的周期 轧管机上带长芯棒轧制 | |
| 在连续式轧管机组 上轧制 | 圆管坯在三辊或二辊式 穿孔机上穿孔; 连铸方坯或方钢锭在二 辊式压力穿孔机上穿孔 | 在7~9架连轧管机上长 芯棒轧制; 附带张力减径机 | |
| 在三辊轧管机组上 轧制 | 圆管坯在二辊式穿孔机 上穿孔; 连铸坯在三辊式穿孔机 上穿孔 | 在三辊式斜轧机上带长 芯棒轧制 | |
| 在延伸轧管机组上 轧制 | 在二辊式穿孔机上穿孔 | 在带圆盘形拉力导辊的 二辊斜轧机上带长芯棒 轧制 | |
| 在行星式轧管机组 上轧制 | 采用铸造空心管坯 | 在行星式轧管机上轧制 | |
| 生产方法 | 基 本 工 序 | ||
| 穿 孔 | 轧管 | ||
| 顶管法 | 在水压机上冲成杯形毛 管 | 在顶管机上顶制 | |
| 挤压法 | 管坯加热后在挤压机上 挤压成型 | 可继续轧制或拔制 | |
| 冷轧法 | 用热轧管料在冷轧管机 上轧制 | ||
| 冷拔法 | 用热轧或冷轧管料在冷 拔机上拔制 | ||
| 炉 焊 | 链式炉焊 | 加热的管坯通过焊管模 成型 | 成型同时焊接 |
| 连续炉焊 | 加热的管坯在辊式成型 焊接机上弯曲成型 | 成型同时焊接 | |
| 电 焊 | 电阻焊 | 在辊式成型机上连续弯 曲成型 | 在电阻焊管机上焊接 |
| 电弧焊 | 在压力机上压制成型或 在辊式弯曲机上卷曲成 型(直缝),在成型机上连 续弯曲成型(螺旋缝) | 在埋弧自动焊管机上焊 接 | |
| 电感焊 | 在辊式成型机上连续弯 曲成型 | 在电感焊管机上焊接 | |


根据对自动轧管机轧后钢管的解剖分析,认为穿孔毛管经自动轧管机轧制后,钢管纵横向壁厚不均的形式基本上保留了穿孔毛管壁厚不均的分布特征,即轧后钢管仍具有螺旋状的壁厚不均,而且横向壁厚不均显著增大。自动轧管机产生壁厚不均的原因是:①穿孔毛管壁厚不均的存在形式和严重程度,直接影响轧后钢管壁厚不均的存在形式和严重程度。②在自动轧管机上轧管时,因顶杆弯曲,使顶头位置偏离孔型中心而导致壁厚不均,其管中和管头各横截面上的壁厚和小壁厚位置几乎固定不变;而管尾到管头壁厚不均程度则逐渐增大,因此,减小顶杆残余弯曲度,降低轧管时顶杆的轴向力,对减小壁厚不均程度有显著作用。③减壁量越大,荒管壁厚不均越严重,减壁量较小时,自动轧管机有减小穿孔毛管壁厚不均的作用。④孔型调整不正确,当辊缝不平行时,会使荒管的壁厚不均加剧。
包钢无缝钢管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。


焊接热影响区的组织大致可分为两类:不易淬火钢组织和易淬火钢组织。不易淬火钢组织变化后形成熔合区、粗晶区、重结晶区、不完全冲结晶区和时效脆化区;易淬火钢组织转变后形成崔获取、不完全淬火区和回火区。
管线钢属于不易淬火钢,焊接后热影响区的熔合区和粗晶区对母材性能损伤较大,易形成脆化,其损伤程度取决于母材的合金系统、焊前母材的原始组织状态和焊接规范参数等。对于低于X65钢级的管线钢,在线能量偏低时除产生铁素体和珠光体外,还易产生马氏体(M)、上贝氏体(Bu)和粒状贝氏体(Bg);在线能量偏高时,粗晶区除易产生铁素体和珠光体外,还易产生共析铁素体和魏氏组织。一般认为,上贝氏体、先共析铁素体和魏氏组织是造成脆化现象的有害组织。对于X70以上钢级的针状铁素体管线钢,粗晶区的组织主要为贝氏体(板条贝氏体和粒状贝氏体)、块状铁素体和先共析铁素体。在板条或块状铁素体间或块状铁素体的基体上存有MA岛。造成这种钢粗晶区韧性降低的主要因素是:
(1)MA组成物的相对量、尺寸和形态。Ma越多、尺寸过粗或过长,以及分布不均匀等使脆化现象严重。
(2)有效晶粒尺寸或者说母材的晶粒长大倾向。随着线能量的加大,不仅原奥氏体晶粒尺寸增大,而且二次结晶组织变粗、变大。板条铁素体的减少以及块状铁素体的增多成为粗晶区脆化的主要原因之一