


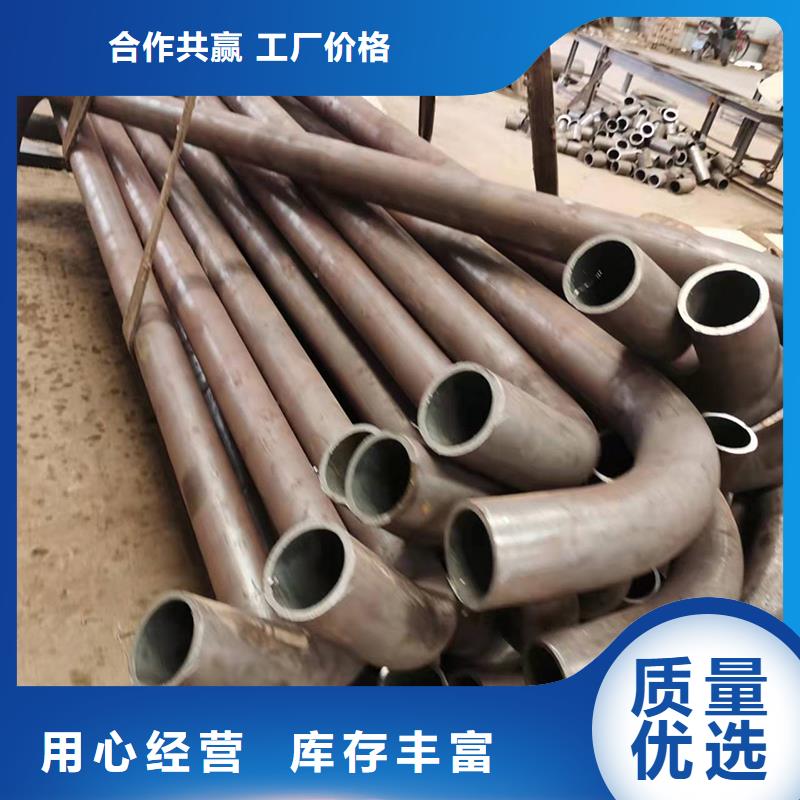

想知道弯管中频弯管厂家销售产品的独特魅力吗?视频里的产品介绍,比文字更有说服力,一看便知!
以下是:石家庄辛集弯管中频弯管厂家销售的图文介绍
航萧管件(石家庄市辛集市分公司)
航萧管件(石家庄市辛集市分公司)主营产品 弯管生产厂家、幕墙中频弯管、幕墙S型弯管、钢结构弯管配件、H型钢拉弯景区、圆管中频工程。我们建立了完善的售后服务体系,为客户在使用过程中遇到的问题和困难提供专业的指导和协助。我们相信,经过我们的不懈努力和追求,一定可以与项目承建商互利共赢!公司采用合理的销售模式。愿我们公司和社会各界 同仁、诸位朋友、尊贵的各位客户携手并进,共同发展,同绘新世纪的宏伟蓝图。公司坚持“质量至上、信誉至上、用户至上”的经营理念。公司的经营理念:“同样的产品比质量、同样的质量比价格、同样的价格比服务、同样的服务比信誉”服务三保:保证质量、保证时间、保证数量。服务宗旨:雄厚的实力、优质的产品、低廉的价格。郑重承诺:保证以好的产品、优的质量、低的价格、完善的服务来答谢新老顾客的信赖。经营原则:顾客至上、质量优良、品种齐全、价格合理。
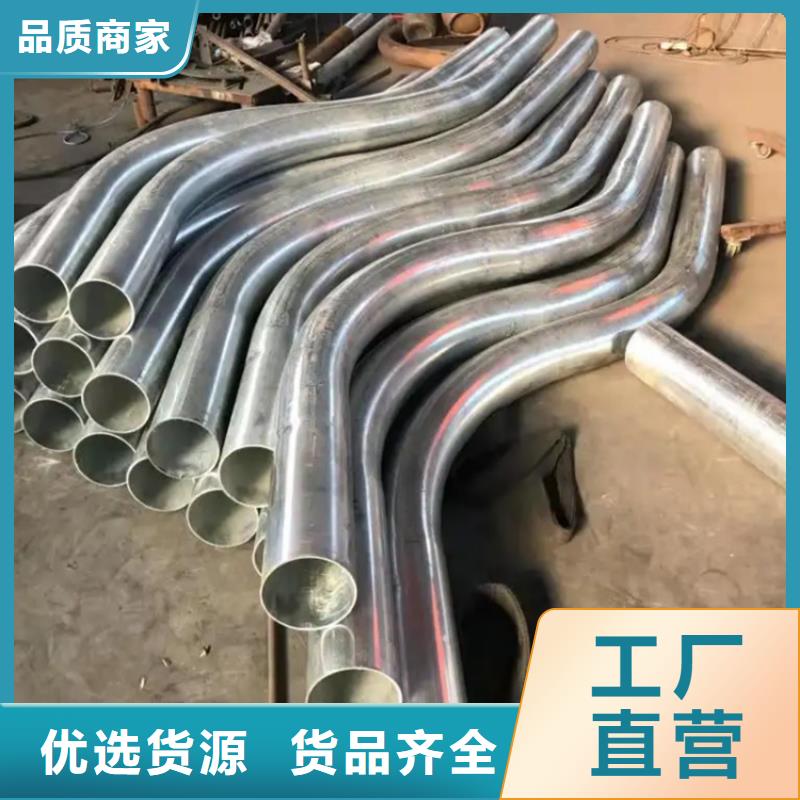

弯管加工全过程中必须留意的流程。弯头和弯管全是用于更改管道方位的管道管件商品,在各种工程项目中弯管的应用总数要比弯头大许多 。弯头是历经适度弯折以合适应用的水管,弯管加工一般是依据特殊必须生产加工生产制造的。肘部和肘部长于肘部,R高于肘部2倍,r=1~2倍为肘部。 弯管加工全过程中冷煨弯头可以用水管,立即用数控弯管机弯做成型,一次性能够 生产加工弯头出去,并且无需二次防腐蚀,但弯管要生产厂家订制,要做防腐蚀,订购时间长;弯头价格对比弯管要低些。 当煨制弯头椭圆形率或皱褶不平度超出规范规定时,只有报费,再行煨制。原油化工管道选用加温方式煨制弯头时,以便降低圆钢管横断面的形变,应向管中灌进经加温风干的河沙,并随灌随敲击壁厚,以确保干砂填满填实。对煨弯头段的加温溫度要操纵在一定范畴内,过高、过低都是危害弯头的品质。选用冷拔煨制弯头时,模套采用要适合;针对较薄壁厚煨制弯头时,以便避免横断面形变,应选用管中灌砂、填满打实,再选装适合模套,开展煨制。 外径在200mm以下的工业配管,请尽量选择烧弯。在不可以选用煨制弯头的状况下,可选用焊制弯头。硬聚乙烯塑料软管做为给、污水管道时,能够 选用注塑工艺的急弯弯的头。外径超过200mm的卷焊直缝管,一般选用焊制弯头。


无缝弯管主要用在哪里?无缝弯管的用途比较的广泛。无缝弯管是由普通的碳素钢结构以及低合金结构或者是合金钢结构而加工制作成的,属于大批量生产。但是一般来说根据使用的用途不一样来纷争这几种。无缝弯管的生产方式分为冷轧弯管,冷拔弯管,热轧弯管以及挤压弯管等等。 1,要是想分寸更小和品质更好的无缝弯管,必需采纳热轧,冷拔或者许两者联结的办法。热轧一般正在二辊式压路机上停止,钢弯管正在变断面圆孔槽和没有动的扇形顶头所组成的环形孔型中轧制。,甲模冲压处理主要是为特殊规格减速机的部分的形状,所述压力机可以使用参考表面施胶内径管,钢用模具切割拉伸成形冲压。弯管铬不锈钢冲压和一个扩展的同时,机械强度高,易于制造的部件,能够满足正常的设计和建筑工人的需求。形成径向减小直径管道被放置到大的端部直径管道的直径等于该结晶器管,然后通过按压在管的轴向上,该金属沿着模腔和成形收缩移动。通常焊接弯管焊接在管线施工现场,由于对于各种类型的焊接管的不同的标准,根据管道的水平需要现场焊缝。,江东管道专业弯管实体,冷拔一般正在0.5~100T的单链式或者双链式冷拔机上停止。 2,管道弯管挤压法行将加热好的弯管坯放正在密闭的挤压圆筒内,戳穿棒与挤压杆一同活动,使挤压件从较小的模孔中腾出。本法可消费直径较小的钢弯管。其板材会无效额置于传动轴以及压下辊之间,正在运转时其传动辊的正反位置是交流转动的,那样就会使得板材往返活动,调理其压下辊使之逐渐压下。弯管生产厂家正在加工弯管的进程中一般状况下会运用其卷板机,弯管生产厂家告诉你弯管加工制作时有什么要求吗?设施采纳第三辊卷板机按三点决议一圆的情理,无效的对于板坯停止其陆续的蜿蜒,那样三辊其卷板机正在运用的进程中会存正在两个传动辊和一度压下辊。弯管正在停止拉弯的进程中。

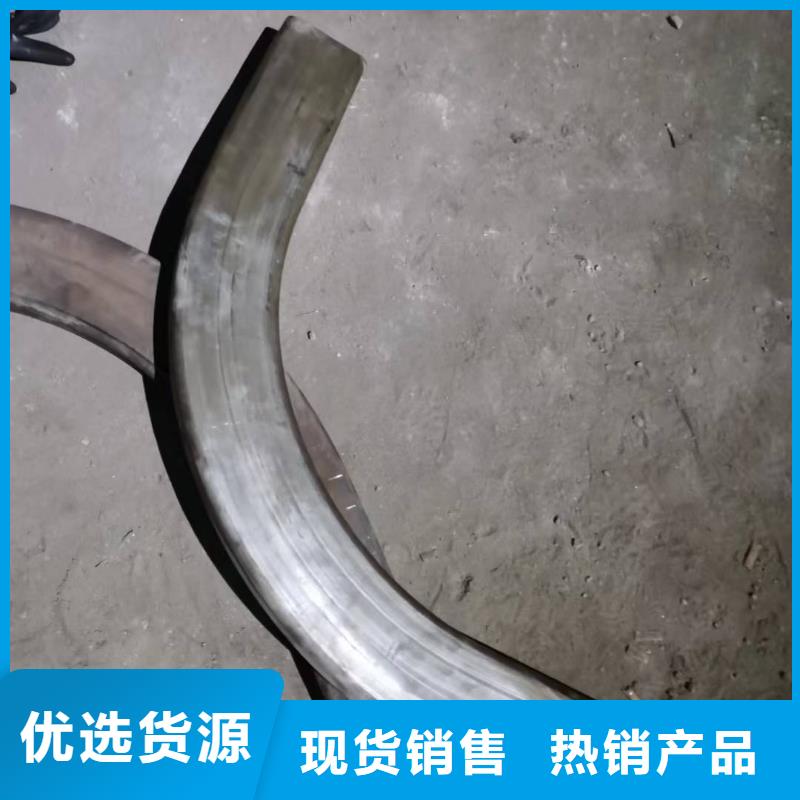

你是否知道弯管的这个知识,弯管是改变管道方向的管件,在管道交叉,转弯和绕梁等地方都可以看到弯管,煨制弯管具有柔韧性好,耐高压,低阻力的优点。因此,它经常在建筑中使用。 弯管的主要形式是:各种角度的弯管,U形管,来回弯(或称乙字弯)和弧形弯管等,弯管是具有任意弯曲角度的管件,在弯管时使用。弯管的弯曲半径用R表示,当R越大,管道的弯曲部分越大,弯曲越平滑;当R较小时,管的弯曲部分较小,并且弯曲较锐利。 来回弯的管子的弯曲末端的中心线之间的距离称为来回弯曲的高度,用字母h表示,来回弯是具有两个弯曲角度(通常为135°)的管件。 U形管是一种半圆形的管件。管两端的中心线之间的距离d等于弯曲半径R的两倍,U形管可以代替两个90°弯头,通常用于连接两个圆形的翼形散热器。 弧形弯管是具有三个弯曲角度的管件,侧面角度为135°,中间角度通常为90°。弧形弯管用于绕过其他管道,而弧形弯管通常用于对带有冷热水供应的卫生设备进行管道输送。 弯管的尺寸由管径,弯曲角度和弯曲半径决定,根据图纸和施工现场的实际情况确定弯曲角度,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求,样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。弯管的弯曲半径应根据管道直径,设计要求和相关规定确定,它既不应该太大也不应该太小。由于弯曲半径太大,不仅要使用大量的材料,而且在管道的弯曲部分也要占用较大的面积,这会给管道的组装造成困难。如果选择的弯曲半径太小,则由于过度伸长而使弯管后面的管壁变薄,其强度降低,并且弯管的内管壁被压缩,形成褶皱状态。因此,一般规定,焊接弯管的弯曲半径应不小于管外径的1.5倍;冲压弯管的弯曲半径不应小于管道的外径;冷煨弯管的弯曲半径应不小于管外径的4倍;热煨弯管的弯曲半径应不小于管外径的3.5倍。 弯管时,一般规定管子弯曲后,管壁减薄率不得超过15%,这样的目的是为了使管子弯曲后不对原有的工作性能有过大改变。
