

更新时间:2026-11-14 21:11:42 ip归属地:平凉,天气:多云转小雨,温度:2-15 浏览次数:1 公司名称: 天祥钢管(平凉市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 范围 | 【无缝钢管16mn厚壁管哪里有】供应范围覆盖甘肃省、兰州市、嘉峪关市、武威市、酒泉市、陇南市、合作市、临夏市、定西市、庆阳市、平凉市、张掖市、天水市、白银市、金昌市 崆峒区、泾川县、灵台县、崇信县、华亭市、庄浪县、静宁县等区域。 |




根据对自动轧管机轧后钢管的解剖分析,认为穿孔毛管经自动轧管机轧制后,钢管纵横向壁厚不均的形式基本上保留了穿孔毛管壁厚不均的分布特征,即轧后钢管仍具有螺旋状的壁厚不均,而且横向壁厚不均显著增大。自动轧管机产生壁厚不均的原因是:①穿孔毛管壁厚不均的存在形式和严重程度,直接影响轧后钢管壁厚不均的存在形式和严重程度。②在自动轧管机上轧管时,因顶杆弯曲,使顶头位置偏离孔型中心而导致壁厚不均,其管中和管头各横截面上的壁厚和小壁厚位置几乎固定不变;而管尾到管头壁厚不均程度则逐渐增大,因此,减小顶杆残余弯曲度,降低轧管时顶杆的轴向力,对减小壁厚不均程度有显著作用。③减壁量越大,荒管壁厚不均越严重,减壁量较小时,自动轧管机有减小穿孔毛管壁厚不均的作用。④孔型调整不正确,当辊缝不平行时,会使荒管的壁厚不均加剧。
包钢无缝钢管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。

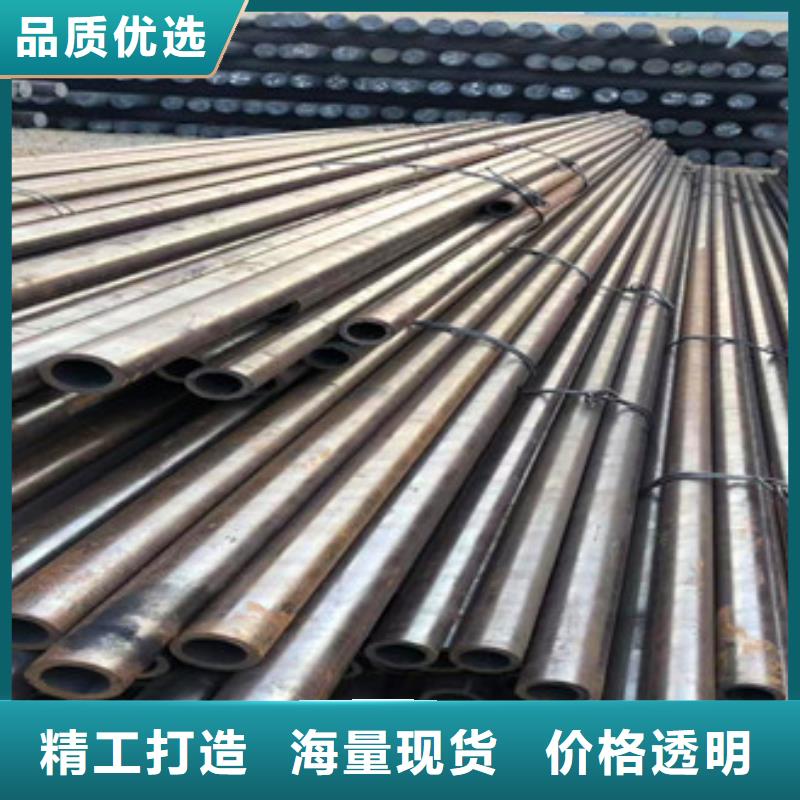
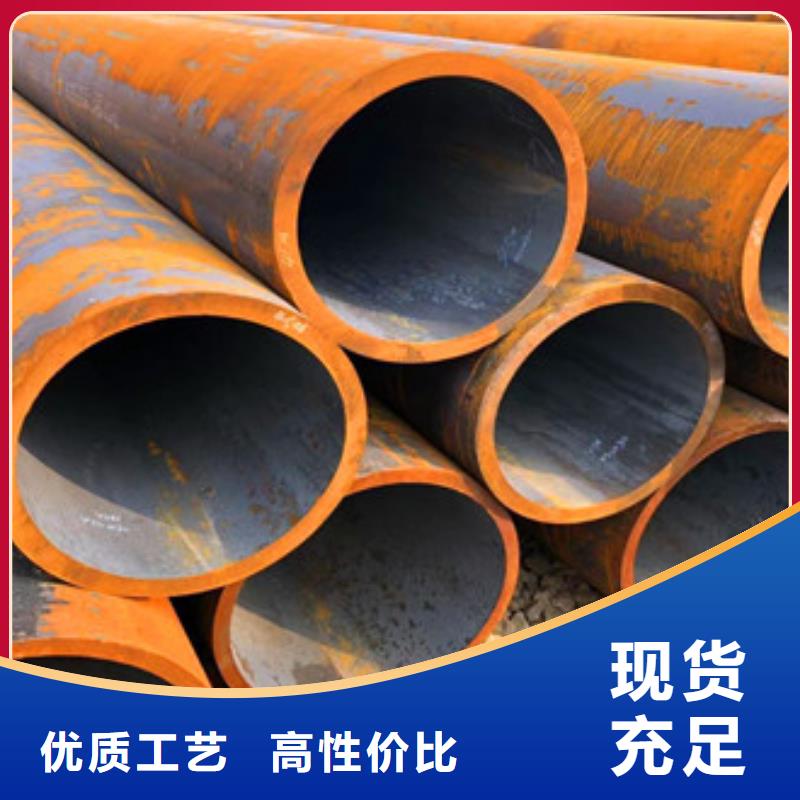

天祥钢管(平凉市分公司)秉承,品质、客户致上的服务宗旨。愿与客户永远站在同一战线,为客户提供好 无缝厚壁管产品,尽大努力为客户结约成本。 客户永远是我们的贵人,是我们的朋友。天祥钢管(平凉市分公司)致力于客户关系建设,以诚实守信,合作负责赢得客户的赞赏。我们的成功归功于客户对我们的信任与选择;成就客户才能成就自己,感动自己才能感动客人。


(1)压扁试验
对外径D>22~400mm的钢管须做压扁试验,平板间距离h值按下式计算。
h=(1+α)S/(α+S/D)
式中 S ——— 钢管壁厚,mm;
D ——— 钢管外径,mm;
α ——— 单位长度变形系数,优质碳钢和合金钢采用0.08;耐热钢采用0.07;不锈钢采用0.09。
(2)扩口试验
壁厚≤8mm和外径≤159mm的优质碳钢和不锈钢管须做扩口试验。
(3)水压试验
应逐根进行试验,试验压力P(MPa)按下式计算,但压力不超过20MPa
P=2×S×R/D
式中 S ——— 钢管公称壁厚,mm;
D ——— 钢管公称外径,mm;
R ——— 允许应力,优质碳钢和合金钢为表2-7-4规定屈服点的80%;耐热钢和不锈钢为规定屈服点的70%。
可用涡流检验或超声波检验(等级C8)代替水压试验


