



别再错过任何细节!花费一分钟观看lc螺旋输送机报价产品视频,让您的购买决策更加明智。
以下是:广东中山lc螺旋输送机报价的图文介绍


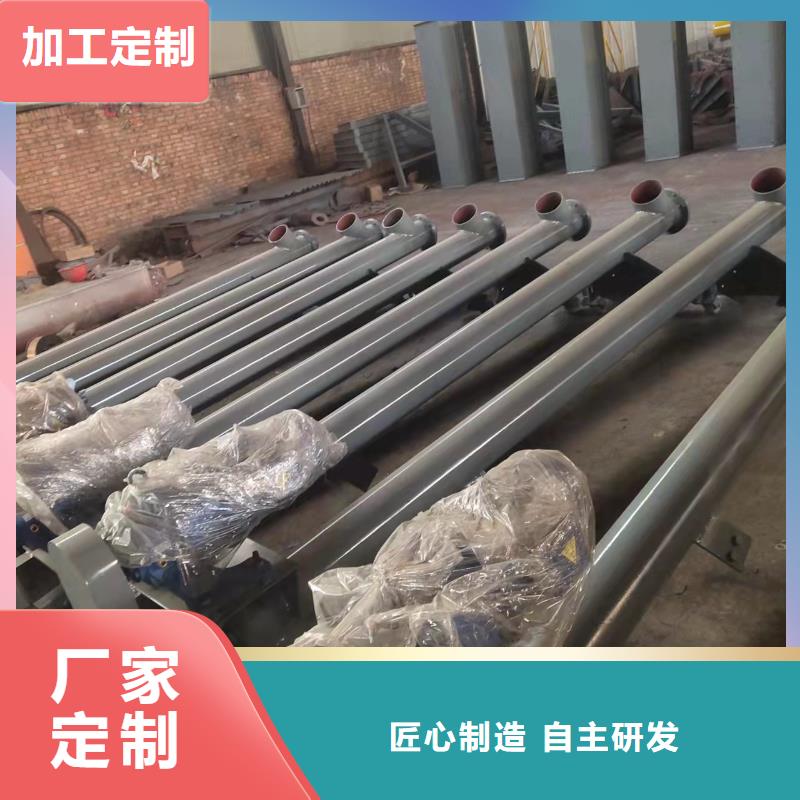
广东中山螺旋输送机(俗称“绞龙”)是一种利用旋转螺旋叶片推移物料的衡泰无挠性连续输送设备衡泰,适合水平/小倾角输送粉状、广东中山附近粒状、广东中山同城小块状物料,以衡泰结构简单、广东中山本地密封无尘、广东中山布置灵活衡泰为核心优势。 一、广东中山本地工作原理电机带动螺旋轴旋转,固定在轴上的螺旋叶片随之转动;物料因自重与槽壁摩擦力不随叶片旋转,被叶片衡泰轴向推移衡泰,类似“螺母在螺杆上平移”,从进料口连续输送至卸料口。 二、广东中山附近核心结构1. 衡泰螺旋体衡泰:螺旋轴(空心钢管为主)+螺旋叶片(实体满面式/带式,分左旋/右旋)。2. 衡泰机槽/壳体衡泰:U型(敞开/半封闭)或管式(全封闭),提供输送通道与密封。3. 衡泰驱动装置衡泰:电机+减速器+联轴器,提供动力并调速。4. 衡泰轴承与支撑衡泰:头部/尾部轴承(外置防尘)+中间吊轴承(长距支撑)。5. 衡泰进出料口衡泰:灵活布置,可配闸门/溜槽,便于多点装卸。 三、广东中山本地主要类型与适用场景- 衡泰按结构衡泰- 衡泰有轴螺旋(LS/GX型)衡泰:中心轴+叶片,适合干燥、广东中山当地无粘性粉料/颗粒(水泥、广东中山同城粉煤灰、广东中山本地粮食);倾角≤20°,单机长≤40m。- 衡泰无轴螺旋衡泰:无中心轴,整体螺旋叶片,适合粘性/易缠绕物料(污泥、广东中山本地厨余、广东中山当地纤维);倾角≤30°,防缠绕、广东中山当地不易堵料。- 衡泰按外形衡泰- 衡泰U型螺旋衡泰:半封闭、广东中山易检修,适合颗粒/块状料。- 衡泰管式螺旋衡泰:全封闭、广东中山本地无尘环保,适合粉料/粉尘料。 四、广东中山关键参数(LS系列为例)- 衡泰螺旋直径衡泰:100–600mm(定制可达1250mm),决定输送量。- 衡泰输送长度衡泰:单机2–12m,串联可达30–80m。- 衡泰输送量衡泰:0.5–100m3/h(大直径可达200m3/h)。- 衡泰螺距衡泰:通常≈直径(如φ200mm配200mm螺距)。- 衡泰功率衡泰:3–30kW,随直径、广东中山当地长度、广东中山本地倾角增大而。 五、广东中山优缺点- ? 衡泰优点衡泰:结构紧凑、广东中山占地小;密封好、广东中山同城粉尘少;可多点进出料;安装维护简便;成本低。- ? 衡泰缺点衡泰:磨损较大(叶片/槽体);不宜输送粘性大、广东中山附近易结块、广东中山本地高温(>200℃)或腐蚀性强物料;倾角>20°效率显著下降。 六、广东中山当地常见型号- 衡泰LS型衡泰:国标主流,替代老款GX,直径100–1250mm,单驱长40m、广东中山本地双驱80m。- 衡泰GX型衡泰:老式,逐步淘汰,参数同LS但性能稍弱。- 衡泰LSY型衡泰:管式密封,适合水泥/干粉,常用于搅拌站配套。 七、广东中山当地选型要点1. 衡泰物料特性衡泰:粉料选管式有轴;颗粒选U型有轴;污泥/纤维选无轴。2. 衡泰输送量/长度衡泰:按产量定直径,按距离定长度与驱动方式。3. 衡泰倾角衡泰:≤20°;20°–30°降容10%–30%;>30°建议垂直机型或皮带机。4. 衡泰工况衡泰:高温/腐蚀选不锈钢;防爆环境配防爆电机。 八、广东中山同城应用行业广泛用于衡泰建材(水泥/粉煤灰)、广东中山粮食(谷物/饲料)、广东中山本地化工(粉料/晶体)、广东中山环保(污泥/垃圾)、广东中山冶金(矿粉/焦粉)衡泰 等场景。需要我把以上要点整理成一份可直接套用的衡泰螺旋输送机选型清单衡泰(含参数表、广东中山同城材料与驱动配置、广东中山附近常见避坑项)吗?


衡泰重工机械制造(中山市分公司)本着精益求精,止与至善的原则,为客户提供的产品,的服务,合理的价格为宗旨。我们深信我们的真诚、真心一定会赢得你的信任。我们期待与您合作!


广东中山螺旋输送机的运行维护核心是“为主、适配”,重点围绕“运行、减少磨损、避免堵塞”展开,需覆盖开机前检查、运行中监控、停机后维护及定期保养,具体注意事项如下: 一、开机前:检查,排除隐患1. 物料与进料检查 确认物料状态:无超大块杂质(粒径≤D/5~D/6,D为螺旋直径)、无结块(易结块物料需提前破碎),避免卡滞叶片。 进料口通畅:料仓无堵塞,破拱装置(若有)正常工作,确保均匀进料。2. 设备机械检查 转动部件:手动盘车,螺旋叶片无卡滞、异响,与机壳间隙均匀(≥物料粒径+5mm)。 连接部位:地脚螺栓、叶片固定螺栓、轴承端盖螺栓无松动,传动皮带(若有)张紧适度。 润滑状态:轴承、齿轮箱等润滑部位油位正常(油位在油窗1/2~2/3处),润滑油无变质、泄漏。3. 电气与检查 电机、控制柜接线牢固,接地良好,防护等级符合工况(潮湿/粉尘环境≥IP54)。 装置:过载保护、急停按钮、料位传感器(若有)正常有效,无遮挡。 二、运行中:实时监控,稳定工况1. 关键参数监控 电机状态:电流稳定在额定值的80%~90%,温度≤75℃(表面测温),无异常振动、异响。 输送状态:物料输送均匀,无明显回流、扬尘或堵塞(观察出料口流量,听机壳内有无“撞击声”)。 密封与温度:轴承端、机壳接口无物料泄漏,轴承温度≤80℃,齿轮箱无过热。2. 工况调整原则 禁止超负荷进料:避免填充系数超0.45,若电流骤升,立即减少进料量,排查是否堵塞。 倾斜输送监控:角度>15°时,重点观察物料回流情况,出现回流需降低填充系数或调整转速。 异常处理:遇卡滞、异响或过载报警,立即停机,禁止强行启动(避免电机烧毁或轴体弯曲)。 三、停机后:清洁保养,隐患1. 彻底清洁 清空机壳物料:尤其粘性/易结块物料(如酒糟、湿砂),需拆开检修口清理残留,避免下次开机卡滞。 清洁外部:机壳、电机、传动部件上的粉尘、油污,防止腐蚀或影响散热。2. 针对性检查 叶片磨损:测量叶片厚度,磨损量>15%或边缘变钝时,及时修复或更换(避免物料滑动损耗)。 轴承与密封:检查轴承有无松动、异响,密封件(如油封)有无老化泄漏,必要时更换。 机壳状态:检查机壳内壁有无磨损、变形,防粘涂层(若有)是否脱落,及时修补。 四、定期保养:按周期维护,延长寿命 保养周期 核心内容 注意事项 每日(每班) 清洁设备、检查螺栓紧固性、监控油位 重点关注粘性物料的残留清理 每周 润滑轴承(加注锂基润滑脂)、检查传动皮带张力 润滑脂用量适中,避免过多溢出污染物料 每月 检查叶片磨损、机壳间隙、电机绝缘性 调整叶片与机壳间隙,避免过大导致效率下降 每3~6个月 更换齿轮箱润滑油、检查轴体挠度 润滑油型号匹配工况(高温/低温需专用油) 每年 拆解检修:更换老化密封件、校正轴体直线度、检修电机 对高磨琢物料输送设备,缩短至6个月一次 五、特殊工况维护重点1. 食品行业:所有接触物料的部件(叶片、机壳)清洁后需消毒,避免残留滋生细菌,润滑油选用食品级。2. 高磨琢物料(矿石、石英砂):缩短叶片、机壳保养周期,可加装耐磨衬板,轴承需加防尘罩。3. 高温物料(>200℃):定期检查耐热密封件、润滑油耐高温性能,监控机壳热变形。4. 腐蚀性物料(酸碱盐颗粒):重点检查不锈钢部件的腐蚀情况,密封件选用耐腐蚀材质(如PTFE)。 六、注意事项 维护时必须断电,悬挂“禁止合闸”标识,避免误启动。 高空作业(如检查长距离输送机中间支撑)需系带,搭设防护平台。 拆卸、安装叶片时,避免磕碰,确保安装后转动灵活,无偏心。要不要我帮你整理一份个性化维护计划表,结合你的物料类型、设备参数和工况,明确保养周期、核心检查项和更换部件清单,方便你直接落地执行?


广东中山螺旋输送机叶片与机壳间隙调整过程中,如何保证同轴度?保证同轴度的核心是:以螺旋轴两端轴承座为基准,通过“基准校准→测量→对称调整→反复复核”的流程,控制轴的径向跳动和机壳同心度。 一、先明确同轴度合格标准- 螺旋轴径向跳动≤0.3mm/m(每米长度允许偏差不超过0.3mm)。- 螺旋轴与机壳的同心度偏差≤2mm,确保叶片四周与机壳间隙均匀(差值≤2mm)。- 轴承座安装面水平度≤0.2mm/m,避免底座倾斜导致轴偏移。 二、核心控制步骤(按顺序执行)# 1. 基准定位:固定轴承座安装基准- 清理轴承座与底座的接触面,去除油污、杂物和锈蚀,保证贴合平整(无缝隙)。- 用水平仪校准轴承座安装面,通过加垫片调整,使两端轴承座的水平度一致(偏差≤0.2mm/m)。- 确保两端轴承座的中心连线与机壳中心line重合,可通过拉线法辅助定位(在机壳两端拉一条细线,对准机壳内壁中点,调整轴承座使轴中心与细线对齐)。# 2. 测量:实时监测同轴度偏差- 用百分表测量:将百分表吸附在机壳固定部位,探针垂直接触螺旋轴表面(靠近轴承座处和轴中段各设1个测量点)。- 手动缓慢转动螺旋轴(每转90°记录1次数值),全程记录百分表的与小读数,差值即为径向跳动值。- 长距离输送机(>5m)需分段测量,每2-3m增设1个测量点,避免中段轴体偏移未被发现。# 3. 对称调整:避免单侧受力导致偏移- 调整轴承座时,必须按“对称、分步”原则操作:松开轴承座螺栓后,在底座或侧面加/减垫片时,两侧垫片厚度需一致(偏差≤0.1mm)。- 若百分表显示轴偏向左侧,需在轴承座左侧加垫片或右侧减垫片,调整量为径向跳动偏差的1/2,避免过度调整。- 调整过程中,同步用塞尺检查叶片与机壳的间隙,确保间隙均匀性与同轴度同步达标。# 4. 反复复核:锁定合格状态- 每调整1次轴承座,需手动转动螺旋轴,复测百分表数值,直至径向跳动≤0.3mm/m。- 紧固轴承座螺栓时,按对角线顺序分步拧紧(每步拧至半紧,全部半紧后再逐次拧紧),避免单侧紧固导致轴移位。- 螺栓锁紧后,再次转动轴体复测,确认同轴度无变化,再进行后续间隙微调。 三、关键辅助措施- 工具校准:调整前检查百分表(确保精度≤0.01mm)、水平仪(精度≤0.02mm/m),避免工具误差影响测量。- 排除部件变形:若轴体本身弯曲(径向跳动超标且无法通过轴承座调整修正),需先校直或更换螺旋轴。- 机壳同步校准:调整轴的同时,用水平仪校验机壳水平度(≤0.5mm/m),机壳变形会间接影响同轴度,需同步校正。要不要我帮你整理一份同轴度校准操作记录表,明确测量点、标准值、实测值和调整措施,方便现场记录和追溯?
