
联系我们

当前位置:
福日达金属材料(芜湖市分公司) >
芜湖本地产品动态
结构无缝钢管承接批发
更新时间:2026-11-22 15:11:30 ip归属地:芜湖,天气:阴转多云,温度:5-18 浏览次数:6 公司名称: 福日达金属材料(芜湖市分公司)
以下是:安徽省芜湖市结构无缝钢管承接批发的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 1-3天 |
| 供货总量 | 999 |
| 运费说明 | 市场价格 |
| 小起订 | 1 |
| 质量等级 | 优 |
| 是否厂家 | 是 |
| 产品材质 | 20# |
| 产品品牌 | 福日达 |
| 产品规格 | 齐全 |
| 发货城市 | 西安 |
| 产品产地 | 西安 |
| 加工定制 | 可加工 |
| 可售卖地 | 全国 |
| 产品重量 | 过磅 |
| 产品颜色 | 黑灰光滑 |
| 适用领域 | 广泛 |
| 是否进口 | 否 |
| 范围 | 结构无缝钢管承接批发供应范围覆盖安徽省、合肥市、马鞍山市、蚌埠市、黄山市、阜阳市、亳州市、六安市、巢湖市、铜陵市、淮北市、淮南市、芜湖市、安庆市、滁州市、宿州市、宣城市、池州市 镜湖区、弋江区、鸠江区、三山区、繁昌区、南陵县、无为市等区域。 |
以下是:安徽省芜湖市结构无缝钢管承接批发的图文视频




【福日达】为您提供无为热轧H型钢、鸠江市政防腐钢管、弋江国标H型钢、繁昌不锈钢冷轧卷、安庆接地铜板、阜阳不锈钢方管、黄山不锈钢六角棒、淮南377螺旋焊接钢管、宿州316不锈钢管等多元产品与服务。结构无缝钢管承接批发,福日达金属材料(芜湖市分公司)为您提供结构无缝钢管承接批发,联系人:肖经理,电话:【052788266222】。 安徽省,芜湖市 公元前109年,芜湖置县,因“蓄水不深而多生芜藻”始名“芜湖”。1912年,芜湖县直属安徽省。1949年5月,芜湖市正式设立市建制。芜湖市有“江东名邑,吴楚名区”“长江巨埠,皖之中坚”的美誉,因江而生,依江而兴,水网密布,自宋元时期起就被誉为“鱼米之乡”,优质的稻米和便利的交通让芜湖成为中国的“四大米市”之一。芜湖市是长江三角洲城市展规划的大城市,拥有汽车及零部件、材料、电子电器及电线电缆四大支柱产业。芜湖市是全国综合交通枢纽,宁安高铁、合杭高铁、合福高铁穿境而过,芜湖港通江达海,还建有城轨芜湖轨道交通和芜湖宣州机场。芜湖市境内有方特旅游度假区、镜湖、芜湖古城、马仁奇峰等景点。
走进真实的场景,感受产品的独特魅力!我们的结构无缝钢管承接批发视频将带您深入了解产品的每一个细节,让您对其优点和特点一目了然。
以下是:安徽芜湖结构无缝钢管承接批发的图文介绍
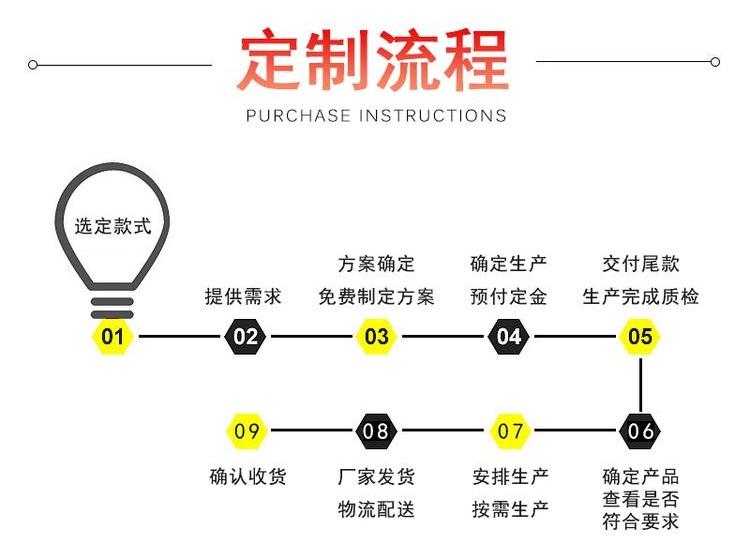

福日达金属材料(芜湖市分公司)夯实的 热轧无缝钢管、TPEP防腐钢管、结构焊管、国标H型钢、镀锌槽钢、不锈钢方棒技术服务团队为您提供及时的售前培训,售中咨询,售后服务,确保您的项目成功。全程质量监控, 热轧无缝钢管、TPEP防腐钢管、结构焊管、国标H型钢、镀锌槽钢、不锈钢方棒产品有保障, 严格按照技术研发中心的技术要求为您提供优良的 热轧无缝钢管、TPEP防腐钢管、结构焊管、国标H型钢、镀锌槽钢、不锈钢方棒产品。


安徽芜湖15CrMoG无缝钢管可回收,符合环保、节能、节约资源的战略,政策鼓励扩大15CrMoG无缝钢管的应用领域。 我国15CrMoG无缝钢管消费量占钢材总量的比重仅为发达的一半,15CrMoG无缝钢管使用领域扩大为行业发展提供更广阔的空间。针对15CrMoG钢的焊接性的工作特点,根据以往的经验,参照国外提供的焊接工艺卡,我们选择了两种方案进行焊接试验。方案Ⅰ:焊接预热,采用ER80S-B2L焊丝,T1G焊打底,E8018-B2焊条,安徽芜湖15CrMoG无缝钢管焊条电弧焊盖面,焊后进行局部热处理。方案Ⅱ:采用ER80S-B2L焊丝,T1G焊打底,E309Mo-16焊条,焊条填充电弧焊盖面,焊后不进行热处理。焊丝和焊条的化学成分及力学性能见表1。焊后热处理采用方案Ⅰ焊接的试件,焊后应进行局部高温回火处理。热处理的工艺为:升温速度为200℃/h,升到715℃保温1小时15分钟,降温速度100℃/h,降到300℃后空冷。具体采用JL-4型履带式电加热器(1146×310)包绕焊缝,用硅酸铝棉层保温,保温层厚度50mm,安徽芜湖15CrMoG无缝钢管温度控制采用DJK-A型电加热器自动控温仪。焊接工艺评定试验结果试验方案 拉伸试验 弯曲试验 冲击韧性试验aky(J/cm2)抗拉强度δb/Mpa 断裂部位 弯曲角度 面弯 背弯 焊缝 熔合线 热影响区(HAZ)方案Ⅰ 550/530 母材 50。 合格 合格 84.8 162 135.6方案Ⅱ 525/520 母材 50。 合格 合格 79.4 109.2 96.715CrMo焊接工艺2.1 焊接材料针对15CrMo钢的焊接性及现场高压管道的工作特点,根据以往的经验,参照国外提供的焊接工艺卡,我们选择了两种方案进行焊接试验。方案Ⅰ:焊接预热,采用ER80S-B2L焊丝,T1G焊打底,E8018-B2焊条,焊条电弧焊盖面,焊后进行局部热处理。方案Ⅱ:采用ER80S-B2L焊丝,T1G焊打底,E309Mo-16焊条,焊条填充电弧焊盖面,焊后不进行热处理。焊丝和焊条的化学成分及力学性能见表1。安徽芜湖本地15CrMoG无缝钢管表1 焊接材料的化学成分和力学性能型号 C Mn Si Cr Ni Mo S P δb/Mpa δ,%ER80S-B2L≤0.05 0.70.41.2 <0.20.5 ≤0.025 ≤0.025 ≤500 25E8018-B2 0.070.7 0.3 1.1 0.5 ≤0.04 ≤0.03 550 19E309Mo-16≤0.12 0.5~2.5 0.9 22.0~25.0 12.0~14.0 2.0~3.0≤0.025≤0.035 550 252.2 焊前准备试件采用15CrMoG无缝钢管,规格为φ325×25,坡口型式及尺寸见图1。焊前用角向磨光机将坡口内外及坡口边缘50mm范围内打磨至露出金属光泽,然后用丙酮清洗干净。试件为水平固定位置,对口间隙为4mm,采用手工钨极氩弧焊沿园周均匀点焊六处,每处点固长度应不小于20mm。焊条按表2的规范进行烘烤。表2 焊条烘烤规范焊条型号 烘烤温度 保温时间E8018-B2 300 ℃ 2hE309Mo-16 150 ℃ 1.5h2.3 焊接工艺参数按方案Ⅰ焊前需进行预热,根据Tto-Bessyo等人提出的计算预热温度公式:To=350√[C]-0.25(℃) 式中,To——预热温度,℃。[C]=[C]x [C]p [C]p=0.005S[C]x[C]x=C (Mn Cr)/9 Ni/18 7Mo/90 式中,[C]x——成分碳当量;[C]p——尺寸碳当量; S——试件厚度(本文中S=25mm);[C]x=C (Mn Cr)/9 7/90Mo=0.361[C]p=0.045 则To=138℃因此预热温度选为150℃。采用氧-乙炔安徽芜湖15CrMoG无缝钢管焰对试件进行加温,先用测温笔粗略判断试件表面的的温度(以笔迹颜色变化快慢进行估计),用半导体点温计测定,测量点至少应选择三点,以保证试件整体均达到所要求的预热温度。焊接时,层采用手工钨极氩弧焊打底,为避免仰焊处焊缝背面产生凹陷,送丝时采用内填丝法,即焊丝通过对口间隙从管内送入。其余各层采用焊条电弧焊,共焊6层,每个焊层一条焊道。方案Ⅰ和方案Ⅱ的焊接工艺参数见表3、4。按方案Ⅰ焊表3 方案Ⅰ的焊接工艺参数焊道名称安徽芜湖15CrMoG无缝钢管 焊接方法 焊接材料 焊材规格/mm 焊接电流/A 电弧电压/V 预热及层间温度 热处理规范打底层 钨板氩弧焊 ER80S-B2L φ2.4 110 12填充层 焊条电弧焊 E8018-B2 φ3.2 5 85~90 23~25150℃ 715。×75min盖面层 焊条电弧焊 E8018-B2 φ3.2 5 85~90 23~25表4 方案Ⅱ的焊接工艺参数焊道名称 焊接方法 焊接材料 焊材规格/mm 焊接电流/A 电弧电压/V 预热及层间温度 热处理规范打底层 钨板氩弧焊 ER80S-B2L φ2.4 110 12填充层 焊条电弧焊 E309Mo-16 φ3.2 90~95 22~24 / /盖面层 焊条电弧焊 E309Mo-16 φ3.2 90~95 22~24接时安徽芜湖15CrMoG无缝钢管,层间温度应不低于150℃,为防止中断焊接而引起试件的降温,施焊时应由二名焊工交替操作,焊后应立即采取保温缓冷措施。2.4 焊后热处理采用方案Ⅰ焊接的试件,焊后应进行局部高温回火处理。热处理的工艺为:升温速度为200℃/h,升到715℃保温1小时15分钟,降温速度100℃/h,降到300℃后空冷。具体采用JL-4型履带式电加热器(1146×310)包绕焊缝,用硅酸铝棉层保温,保温层厚度50mm,温度控制采用DJK-A型电加热器自动控温仪。3 焊接工艺评定试验试件焊后按JB4730-94《压力容器无损检测》标准进行的超声波探伤检验,焊缝Ⅰ级合格。按JB4708《钢制压力容器焊接工艺评定》标准进行焊接工艺评定试验。评定结果见表5。表5 焊接工艺评定试验结果试验方案 拉伸试验 弯曲试验 冲击韧性试验aky(J/cm2)抗拉强度δb/Mpa 断裂部位 弯曲角度 面弯 背弯 焊缝 熔合线 热影响区(HAZ)方案Ⅰ 550/530 母材 50。 合格 合格 84.8 162 135.6方案Ⅱ 525/520 母材 50。 合格 合格 79.4 109.2 96.7从拉伸试验结果可知,两种方案的拉伸试样全部断在母材,说明焊缝的抗拉强度高于母材;弯曲试验全部合格,安徽芜湖15CrMoG无缝钢管说明焊缝的塑性较好。根据表5中的冲击韧性试验结果可知,方案Ⅰ的冲击韧性明显高于方案Ⅱ,证明方案Ⅰ的焊后热处理规范比较理想,高温回火不仅达到了改善接头组织和性能目的,而且使韧性与强度配合适当。从室温机械性能结果可知,所的两种焊接工艺方案均可用于现场施工。方案Ⅰ采用了与母材成分接近的焊条,焊缝性能同母材匹配,焊缝应具有较高的热强性,焊缝在高温下长期使用不易破坏。难点是焊后热处理规范较为严格,安徽芜湖15CrMoG无缝钢管回火温度和保温时间及加热和冷却速度控制不当反而会引起焊缝性能下降。方案Ⅱ采用了奥氏体不锈钢焊条施焊,虽然可以省去焊后热处理,但由于焊缝与母材膨胀系数不同,长期高温工作时可发生碳的扩散迁移现象,容易导致焊缝在熔合区发生破坏。因此,从使用可靠性考虑,现场采用方案Ⅰ施焊更为稳妥。4 结论15CrMo钢厚壁高压管的焊接采用两种焊接方案均为可行。为了保证焊缝性能同母材匹配且具有较高的热强性,采用方案Ⅰ效果更佳,关键是要严格控制焊后热处理工艺。方案Ⅱ虽可省去焊后热处理,但焊缝在高温下发生碳的迁移扩散而导致焊缝破坏的可能性不容忽视,因此,只有在焊后无法进行热处理时才慎重采用。


安徽芜湖精密无缝钢管按GB2102-88规定。钢管包装分三种:捆扎、装箱、涂油捆扎或涂油装箱。 钢管是一种具有中空截面、周边没有接缝的长条钢材。钢管具有中空截面,大量用作输送流体的管道,如输送石油、天然气、煤气、水及某些固体物料的管道等。钢管与圆钢等实心钢材相比,在抗弯抗扭强度相同时,重量较轻,是一种经济截面钢材,广泛用于制造结构件和机械零件,如石油钻杆、汽车传动轴、自行车架以及建筑施工中用的钢脚手架等。 用钢管制造环形零件,可提高材料利用率,简化制造工序,节约材料和加工工时,如滚动轴承套圈、千斤顶套等,已广泛用钢管来制造。钢管还是各种常规武器不可缺少的材料,枪管、炮筒等都要钢管来制造。钢管按横截面积形状的不同可分为圆管和异型管。由于在周长相等的条件下,圆面积 ,用圆形管可以输送更多的流体。此外,圆环截面在承受内部或外部径向压力时,受力较均匀,因此,绝大多数钢管是圆管。 但是,圆管也有一定的局限性,如在受平面弯曲的条件下,圆管就不如方、矩形管抗弯强度大,一些农机具骨架、钢木家具等就常用方、矩形管。根据不同用途还需有其他截面形状的异型钢管。


在安徽省芜湖市采购结构无缝钢管承接批发请认准福日达金属材料(芜湖市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:肖经理-【052788266222】)。