


联系我们
当前位置:
铭诺橡塑制品(澳门分公司) >澳门本地行业热点
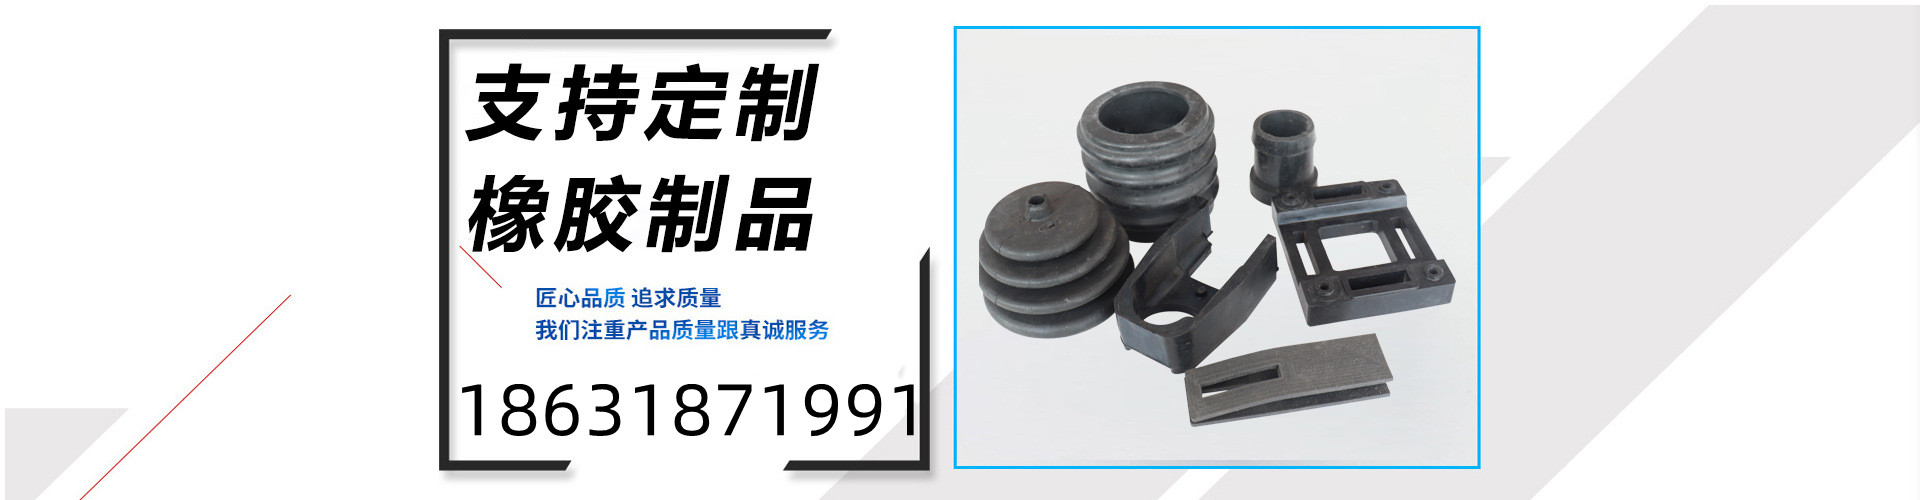
注塑产品缺陷及解决方法支持非标定制
更新时间:2026-11-21 11:13:49 ip归属地:澳门 浏览次数:4 公司名称: 铭诺橡塑制品(澳门分公司)
以下是:澳门注塑产品缺陷及解决方法支持非标定制的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 7天内 |
| 供货总量 | 9999 |
| 运费说明 | 电议 |
| 小起订 | 10 |
| 质量等级 | A |
| 是否厂家 | 是 |
| 产品材质 | PE PP PA POM PEEK PPS PU |
| 产品品牌 | 铭诺 |
| 发货城市 | 河北衡水 |
| 产品产地 | 河北衡水 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 产品颜色 | 定制 |
| 质保时间 | 180天 |
| 适用领域 | 各种机械设备 |
| 是否进口 | 否 |
| 质量认证 | 合格 |
| 范围 | 注塑产品缺陷及解决方法供应范围覆盖澳门等区域。 |
以下是:澳门注塑产品缺陷及解决方法支持非标定制的图文视频




注塑产品缺陷及解决方法支持非标定制,铭诺橡塑制品(澳门分公司)为您提供注塑产品缺陷及解决方法支持非标定制的资讯,联系人:杜鑫鑫,电话:【18631871991】。 澳门特别行政区 澳门特别行政区(英语:Macao,葡萄牙语:Macau),简称“澳”,全称中华人民共和国澳门特别行政区,位于中国南部珠江口西侧,是中国内地与中国南海的水陆交汇处,毗邻广东省,与香港特别行政区相距60公里,距离广东省广州市145公里。澳门特别行政区由澳门半岛和氹仔、路环二岛以及路氹城(路氹填海区)组成,陆地面积32.9平方公里。截至2022年底,总人口为672800人。
想要更直观地了解注塑产品缺陷及解决方法支持非标定制产品吗??产品视频,带你走进产品世界
以下是:澳门注塑产品缺陷及解决方法支持非标定制的图文介绍

澳门注塑产品 制品凹痕的方法 产生凹痕的原因 制品各部分厚度不同1-1 模具内在压力不足1-2 模具冷却不充分 由于冷却时间不足而产生的变形1-4 相关联的知识 21 在生产制品过程中,凹痕是不良现象中发生频率 的,注入模具的塑料在冷却时发生体积收缩,早冷却部分即表面首先硬化,内部就会产生气泡,所谓凹痕,就是冷却慢的部分在气泡收缩的方向产生了显眼的凹面。2-2收缩性大的材料也容易产生凹痕。当要改变成型条件来四痕时,应该把设定条件往收缩小的方向设定。即模温、料筒温度降低,射出压力提高,但是应该注意由此可能会引起残余内应力。 23因为凹痕以不显眼为好,所以,如果不影响外观的时候,有故意在模具上加工成腐她的模样,例如纹状、粒状等。还有,如果成型材料是 HIPS时,用降低模温来降低光洁度也有效果。但是这些方法一旦有凹痕发生,想修理磨光制品就有困难。


澳门注塑产品 解决方法 3-1 即时:对热处理后安装的模具部件、螺丝等进行脱脂处理。 3-2 长期:把材料换成耐裂纹的材料。 四、 由于材料的差异 4-1 聚苯乙稀种类的材料 GP 值弱HI次之。AS、ABS 比较强 4-2聚稀类的材料中,聚乙稀(PE) 对特定的溶剂弱,聚丙稀 (PP)非常强 五、参考事项: 5-1 用成型条件想得到没有残余应力的制品,即想依靠成型条件的微小控制得到无残余应力在现实中是不可能的。 5-2 要注意:耐药品性能数据高的时候是制品无应力状态下,在有应力的场合有显著的作用差异。 5-3 应力龟裂可以利用残余应力来测定,在聚苯乙烯中用浸在煤油中来检察残余应力的位置。


澳门注塑产品 9由于材料的差异: 4-1 因为大多数的材料必须干燥。通常是在料筒上附加干燥器 4-2象聚碳酸脂之类的特别要干燥的材料,在袋或罐中先预热干燥后再倒入干燥机. 4-3象PVC 等材料,容易发生分解也常发生银条痕。 4、制品飞边的方法 产生飞边的原因 1-1 模具分型面(PL) 滑动面不配合 1-2 射出压力太高 1-3 注射机的偏移 1-4 锁摸力不足


铭诺橡塑制品(澳门分公司)是一家专注从事 尼龙轮的企业。主营: 尼龙轮。公司以优良的技术实力、高素质的人才队伍,完善的服务能力深受广大客户的信赖与赞扬,公司深受社会各界的支持与厚爱,已在 尼龙轮取得良好成绩。我们公司会在您的鼓励与支持中不断发展壮大,公司有完善周到的售前售后服务团队,为客户解决问题以及提供合适的行业解决方案。公司总经理及全体员工期待您的莅临指导!


澳门注塑产品 浇口断裂的方法 产牛浇口断裂的原因 1-1 浇1附近的残留应力 1-2 口附近的配向 相关联的知识 2-1 出于浇口附近的压力很大,不是产生残留应力就是产生配向问题,请参考裂纹这·节 出于材料的差异 4-1PVC,内稀类材料等因流动性不好,使用 制品厚度差异的方法 制品产生厚度差异的原因 1-1偏差 1-2由于射出模具的起被 1-3由于射出压模具的变形 相关联的知识 2-1 模具只要有稍微的偏差,就会使流入模具的熔融材料不均匀,刚开始对流入则施加了大的压力,使模县产生变形,偏差就越来越大,即使在楼具不偏差的场合,如果是设置了流入不均匀的浇口也会产生同样的结果2-2为了防止动,静模的偏移以及变形,有时有必要设置可靠的锁定凹槽三解决方法 3-1即时:下降注射压力 3一2长期:动静模的内腔同模芯对准,设置凹槽强制调整 四由于材料的差异 4-1 流动性好的材料只要较低的压力就能进入型腔,制品产生厚度差异就困难。 参考事项 5-1 使用粗的导向销来代替凹槽效果不大。


您是想要在澳门采购高质量的注塑产品缺陷及解决方法支持非标定制产品吗?铭诺橡塑制品(澳门分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的注塑产品缺陷及解决方法支持非标定制产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:杜鑫鑫-【18631871991】,地址:《澳门景县景龙路南、杜桥镇草厂村西北》。