以下是:甘肃省天水市大口径直缝焊管厂家直供的产品参数
以下是:甘肃省天水市大口径直缝焊管厂家直供的图文视频
想要知道大口径直缝焊管厂家直供产品如何?看视频就知道!看视频,选产品更明智!
以下是:甘肃天水大口径直缝焊管厂家直供的图文介绍

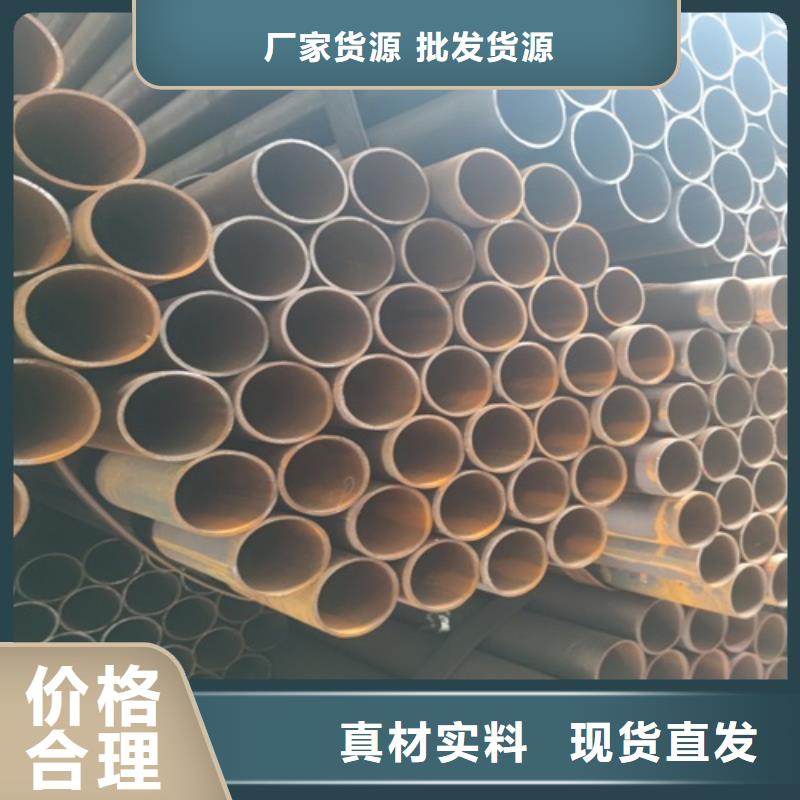
甘肃天水小口径焊管是以带钢卷板为原材料,经常温挤压成型,以自动双丝双面埋弧焊工艺焊接而成的螺旋缝钢管。螺旋钢管将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。 甘肃天水本地小口径焊管生产工艺 (1)原材料即带钢卷,焊丝,焊剂。在投入前都要经过严格的理化检验。 (2)带钢头尾对接,采用单丝或双丝埋弧焊接,在卷成钢管后采用自动埋弧焊补焊。 (3)成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。 (4)采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送。 (5)采用外控或内控辊式成型。 (6)采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径,错边量和焊缝间隙都得到严格的控制。 (7)内焊和外焊均采用美国林肯电焊机进行单丝或双丝埋弧焊接,从而获得稳定的焊接质量。 (8)焊完的焊缝均经过在线连续超声波自动伤仪检查,保证了100%的螺旋焊缝的无损检测覆盖率。若有缺陷,自动报警并喷涂标记,生产工人依此随时调整工艺参数,及时缺陷。 (9)采用空气等离子切割机将钢管切成单根。 (10)切成单根钢管后,每批钢管都要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。 (11)焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经。 (12)带钢对焊焊缝及与螺旋焊缝相交的丁型接头的所在管,全部经过X射线电视或拍片检查。 (13)每根钢管经过静水压试验,压力采用径向密封。试验压力和时间都由钢管水压微机检测装置严格控制。试验参数自动打印记录。 (14)管端机械加工,使端面垂直度,坡口角和钝边得到准确控制。

甘肃天水低合金焊管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管,一般定尺6米。低合金焊管生产工艺简单,生产效率高,品种规格多,设备投资少,但一般强度低于无缝钢管。
较小口径的低合金焊管采用直缝焊,大口径焊管则多采用螺旋焊;按钢管端部形状分为圆形焊管和异型(方、矩型等)焊管;按材质和用途不同分为矿用流体输送低合金焊管、低压流体输送用镀锌低合金焊管、带式输送机托辊电焊钢管等。根据现行国标中的规格尺寸表,按外径*壁厚由小到大排序。
甘肃天水低合金焊管采用的坯料是钢板或带钢,因其焊接工艺不同而分为炉焊管、电焊(电阻焊)管和自动电弧焊管。因其焊接形式的不同分为低合金焊管和螺旋焊管两种。因其端部形状又分为圆形焊管和异型(方、扁等)焊管。
低合金焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比低合金焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~100%,而且生产速度较低。
直径大或较厚的焊管,一般用钢坯料直接做成,而小焊管薄壁焊管只需要通过钢带直接焊接就可以了。然后经过简单抛光,拉丝就可以了。


鹏鑫钢铁(天水市分公司)集 无缝钢管、国标钢管、气缸筒无缝钢管、无缝钢管定尺、无缝钢管热处理、外螺纹无缝钢管设计、生产、销售于一体的公司,不断的采用新的科技成果,并以完善的管理、先进的生产设备保证了 无缝钢管、国标钢管、气缸筒无缝钢管、无缝钢管定尺、无缝钢管热处理、外螺纹无缝钢管产品的优良品质,多年来为全国各地的用户提供了大量高质量产品,建立了长期的合作关系。公司的宗旨是“良好的诚信是市场的需求和期望的结果”本公司凝聚了一批专业生产的技术人员,不断的开发新的 无缝钢管、国标钢管、气缸筒无缝钢管、无缝钢管定尺、无缝钢管热处理、外螺纹无缝钢管产品来适应市场与客户的需求,“以质量求生存、以创新求发展、以诚信赢市场”是我们永远的方针,市场的需求就是本公司永远奋斗的目标。欢迎各界朋友来我公司参观,洽谈业务。
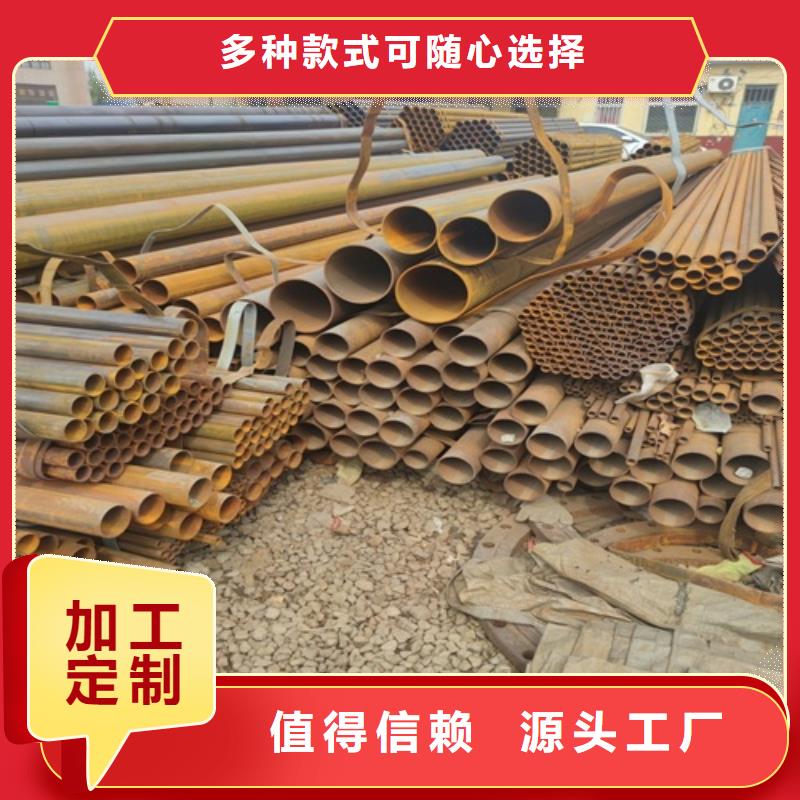
Q235B焊管使用的注意事项都有哪些: 1、焊管使用前的施工准备焊管管道沟应挖好,管道井砌砖结束,需求的各类类型焊管到位,所需求的各类各样的东西,包含电焊机、切割机、电锤、磨光机等准备完全,只要做好一系列的准备工作才能开始安装; 2、对于焊管的装置使用,都有着严厉的技能要求,要依照实践环境进行,一起也要依照操作规程,确保和质量。在泛泛的使用过程中,焊管需求留意以下几点:焊管的装置焊管依照图纸规划进行管道定位,依照现场环境预制管道支架,然后依照规划和现场进行下料,然后用磨光机磨坡口,再进行焊接; 3、使用质量要求、焊管焊缝处不得焊接支管,弯曲处防止有焊缝。笔直装置的立管每米误差应小于3毫米,水装的误差应小于1毫米。焊管要求焊缝平直,焊缝饱满,焊口概略无烧穿、裂纹; 4、同时,选择焊管保温材料时还应将该材料的利用寿命考虑此中,避免因利用时间短而频繁拆装的麻烦。选择合适的蒸汽管道保温材料能够减少热量损失,节约材料,便利安装和拆卸。


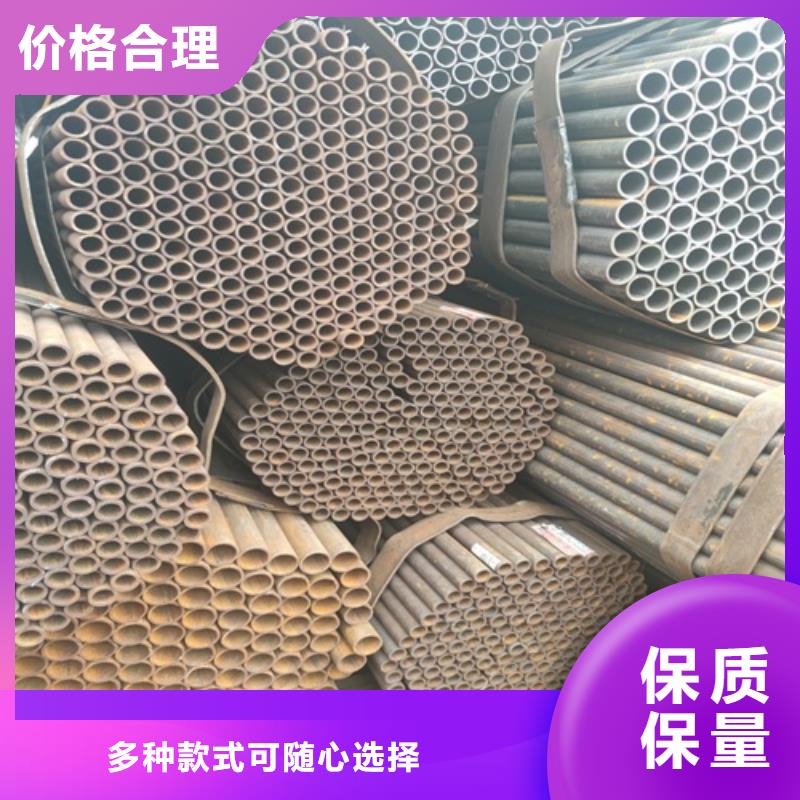
小口径焊管保养的六个步骤 合适的保养方法,对后期小口径焊管的使用将起着事半功倍的效果。进行定期的保养,避免小口径焊管漏水,显得非常的有必要。 1、定期检查各小口径焊管否完善,是否有沉积物、结焦、水锈层等结垢附着,并即时进行清洗。在这同时还必须检查各小口径焊管与橡胶垫圈的粘合是否紧密,橡胶垫圈本身是否完好,以免橡胶垫圈脱胶与损坏而引起的漏泄。 2、板式热交换器压紧螺帽与上下导杆,应经常武动乾坤加润滑油脂进行润滑。 3、各仪表调节应有专人负责,并严格执行操作规程进行操作与维护。 4、当需更换的橡胶垫圈或修补脱胶部分时,需将该小口径焊管取下,放在桌上,将旧垫圈拆下,或在脱胶处将小口径焊管凹槽的胶水遗迹用细砂纸擦尽,再用四氯化碳或三氯乙烯等溶剂把凹槽内的油迹擦尽,再把新橡胶的垫圈的背部用细砂纸擦毛,同样用四氯化碳或三氯乙烯溶剂把油迹擦尽。然后在凹槽和橡胶垫圈背面均薄薄敷上一层胶水,待稍干一下,以不粘手指,但仍发粘为度,即将橡胶垫圈嵌入槽内,四周压平,敷一层滑石粉,随即将小口径焊管装上设备机架轻轻夹紧。根据胶水说明书要求隔大周皇族一段时间即可投产使用。 5、每次将小口径焊管重新压紧时,须注意上一次压紧时的刻度位置,切勿使橡胶垫圈压过度,以致降低垫圈使用寿命。 6、更换小口径焊管橡胶垫圈时,须将该段全部更新,以免各片间隙不均,影响传热效果。

今年在甘肃省天水市本地购买大口径直缝焊管厂家直供有了新选择,鹏鑫钢铁(天水市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的大口径直缝焊管厂家直供产品。如需购买或咨询,请随时联系我们,联系人:李经理-【052788266888】,地址:甘肃省天水市山东聊城经济开发区武夷山路。