


为了给您提供更的球墨QT500-7方钢价格合理产品信息,我们上传了的产品视频。看视频,选购不迷路。
以下是:黑龙江佳木斯球墨QT500-7方钢价格合理的图文介绍
亿锦天泽钢铁(佳木斯市分公司)技术力量雄厚,安装团队实力强大,目前拥有 耐磨钢板厂家项目部6个,专业施工人员70余人,中、专业人员10余人,一般技术人员及营销人员30余人。公司还有一支的售后服务队伍.
公司将本着诚实守信、质量、服务、服务于 耐磨钢板厂家事业的原则,与海内外客户广泛合作,携手共创 耐磨钢板厂家事业的美好明天。


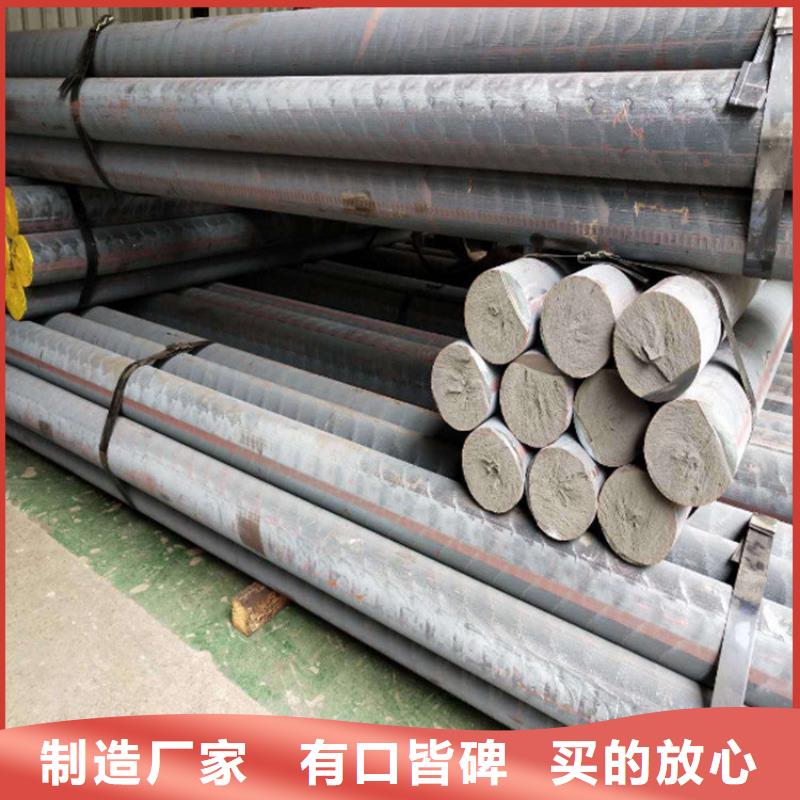
黑龙江佳木斯亿锦铸铁型材有限公司专业提供黑龙江佳木斯本地球墨铸铁棒现货,黑龙江佳木斯铸铁棒生产厂家采用圆形试块,例如Ф15mm、Ф25mm、Ф30mm不等。铁液理毕后用取样勺由铁液表面以下200mm处出液并浇成试块并冷至暗红色方可水淬冷却球良的块外圆比灰铸铁大得多外观清洁光亮很有砂通常立浇的三角试块两侧有缩陷卧浇块顶面或两侧有缩陷试块冷却敲断后球化良好试,呈银白色或银灰色瓷状断口 白口清晰中间有疏松若断口呈银白色并有放射状花纹则表球剂加入量偏高产生的碳化物较多此时试块入时发出“”的脆裂声试片轻击即断且新击的口很浓的电石气味因此好浇注时进行浮硅育若口呈银灰色并有均匀分布的小黑点若断呈色晶。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 铸铁材料中的化学成分对其石墨化有影响,我们知道在铸铁中含Si、MnP等元素,其中碳元素和硅元素可以促进铸铁的石墨化,但是硫元素会阻碍铸铁的石墨化,其影响力和其在铸铁中的含量有很大的关系,同时不同元素之间可能会产生一定发的联系,这都会对铸铁的石墨化造成影响,整个过程是极为复杂的。当然对于铸铁型材中的钛、镐、铈等元素,它们会根据自身的含量而对铸铁的石墨化起促进或抑制作用。


黑龙江佳木斯亿锦铸铁型材有限公司专业提供黑龙江佳木斯球墨铸铁棒现货,黑龙江佳木斯铸铁棒生产厂家对由于球铁基体中存在不同形态的石墨,所以就导致球墨铸铁的性能差异很大。球墨铸铁的表面层,在冷却凝固过程中,铁液和树脂砂、涂料、冷铁等接触,其结晶条件与内部不同,导致石墨形态发生变化,从而影响了球墨铸铁中的石墨组织形态,使得铸铁型材的性能下降。本文结合公司实际生产中的一件球墨铸铁铸铁型材在顾客处发现裂纹的现象,对球墨铸铁型材的表层片状石墨组织缺陷进行了系统的研究。铸铁型材在重工业中需求量大,被广泛应用于交通运输、机床、印刷、农业机械等支柱行业。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。实现高质量、率的铸铁型材水平连铸拉坯生产。减少型砂中的S含量和增加铁水边缘Mg含量有助于降低表面层厚度。同时,我们从树脂、固化剂优配比,低S固化剂,涂料以及水平连铸工艺等方面提出了减少表面层的措施。减少这样的表面层是否直接影响铸铁型材的使用性能尚在进一步研究中,但是如何减少这种变异的石墨形态,是我们亟待解决的问题。


黑龙江佳木斯亿锦铸铁型材有限公司专业提供黑龙江佳木斯球墨铸铁棒现货,黑龙江佳木斯铸铁棒生产厂家空心铸铁型材及水平连铸装置,在相应领域内替代砂型铸件,这种空心铸铁型材的截面中部有通孔,截面轮廓形状为圆形、矩形、多边形。上述空心铸铁型材的水平连铸装置,其基本结构包括保温炉、设置于炉口处的外结晶器、牵引设备组成,其特征在于在保温炉内与外结晶器对应位置设置内结晶器。所述的内结晶器固定保温炉下部的外壁上。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 本实用新型采用的技术方案,与砂型铸造相比,表现在机械性能提高,切削性能提高,表面光洁,加工余量小,可直接加工成阀体、齿轮泵外壳,液压导向套等,比实心型材的再加工提高了工效。空心铸铁型材生产,基本有三种方式,种采用垂直下拉的间歇式连铸铁管生产装置,该装置因生产的型材致密性差已被淘汰


