联系我们

玻璃钢模具_压顶模具真正让利给买家
更新时间:2026-11-01 23:38:53 ip归属地:运城,天气:阴转晴,温度:3-16 浏览次数:6 公司名称: 钜顺模具制造厂(运城市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 177 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 品牌 | 钜顺模具 |
| 产品分类 | 玻璃钢模具,钢模具,塑料模具 |
| 产品材质 | 玻璃钢,树脂 |
| 产品规格 | 根据客户要求规格定制 |
| 加工周期 | 3-7天 |
| 生产能力 | 10000 |
| 模具用途 | 手糊玻璃钢 |
| 模具用途 | 混凝土模具 |
| 包装 | 普通 |
| 范围 | 玻璃钢模具_压顶模具供应范围覆盖山西省、太原市、大同市、长治市、晋城市、阳泉市、朔州市、晋中市、运城市、忻州市、临汾市、吕梁市 盐湖区、临猗县、万荣县、闻喜县、稷山县、新绛县、绛县、垣曲县、夏县、平陆县、芮城县、永济市、河津市等区域。 |



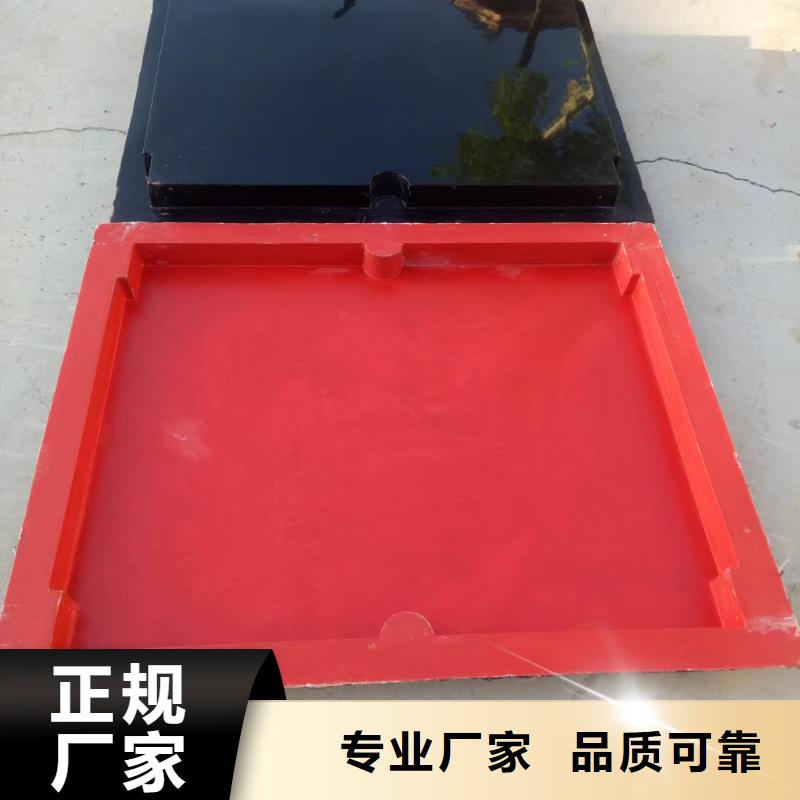
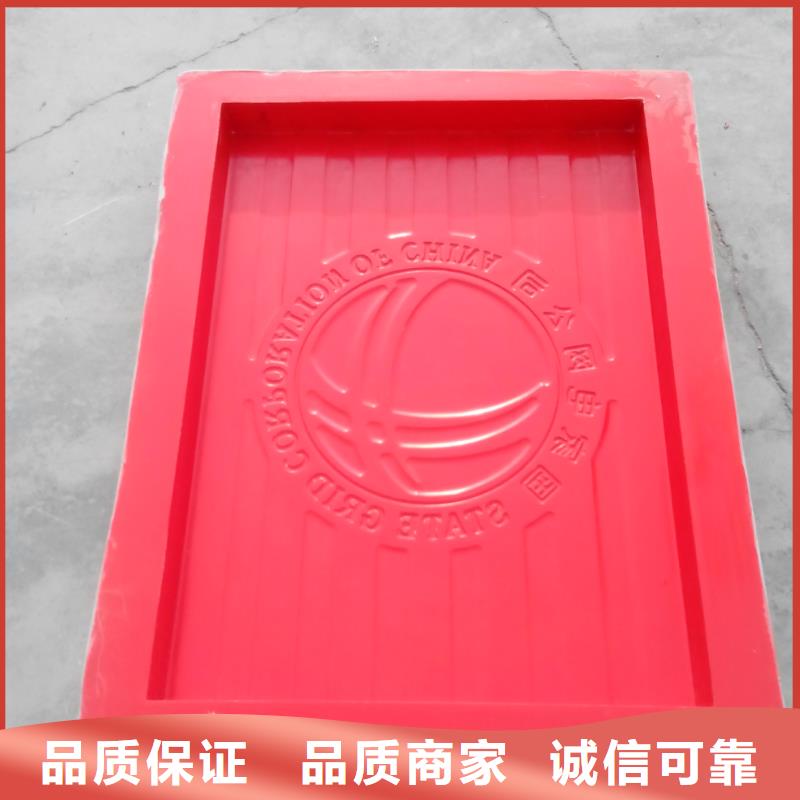
们经常在马路上见到,它的出现给铁路建设提供了很大的方便,就像沟盖板一样,铁路沟盖板是跟据道路上的水沟、下水道的特点特别设计的,它的外形美观,线条简单,而且还有防盗设计,非常适合作在铁路上。下水沟盖板模具,优点很多具,快速生产是首要要求,这一方面要求模具企业要尽量缩短模具生产周期,尽快向模具用户交付模具,另一方面更重要的是要使用户能用你提供的下水沟盖板模具来快速生产制品,使用多层复合技术,模内装饰技术,高光无痕注塑技术,线检测技术,多工序复合技术,同时制件成形过程智能化还要求有智能化模具来适应。
我公司制作的塑料模具吸引了大量的顾客前来购买,如果您想购买塑料模具的话,那就来保定钜顺模具制造厂吧,相我们的产品会让您百分百满意的。


模具承载了许多的不同种类的模具包含有下水沟盖板塑料模具,下水道盖板塑料模具,边沟盖板塑料模具,盖板塑料模具,混凝土盖板塑模具等,这些不同形式的盖板模具总是为构建高速高铁而奉献着。
隧道盖板模具多指的是用于铁路公里隧道内的电缆槽盖板模具以及排水槽盖板模具。是以应用地点为名称的通俗叫法。我厂是一家大型的盖板模具生产厂家,在生产隧道沟盖板模具方面我厂有数台大型的注塑机,能够用快的速度, 的工艺生产出来,你需要的盖板模具,建厂多年来,积累很厚的生产经验和吸收一大批的专业的盖板模具专家,我们还能够根据图纸开模生产


钜顺模具制造厂(运城市分公司)秉承“以客户为中心,以低价为基础,以客户满意为目标”的经营理念,以优惠的 钢模具价格来赢得用户的信赖。我公司成立迄今,正是由于各界朋友们对于我们的持续支持与关怀,及本公司全体同仁辛勤的耕耘与付出,使公司持续发展与茁壮成长。展望未来,我公司人怀着感恩之心,来回馈社会,服务顾客。
原辅材料的选用选用优质的原辅材料,是制造高品质模具的重要条件。用于制造模具的原辅材料成本对于总成本来说只占很小的百分比,不能试图节约而使用产品树脂或已过贮存期的材料和劣质材料。
模具胶衣的检验模具胶衣的贮存期是要求非常严格的指标,依照胶衣供应商的建议是十分重要的,大多数情况下,生产者能够保证胶衣从包装到一特定时间的使用质量。因此,生产者与检查者应经常检验每桶胶衣的生产日期或日期编号,以便确认胶衣是否在有效的使用期内。
⑴混合在使用前用一气动搅拌器彻底搅拌每一桶模具胶衣,并确保桶里所有的材料都得到完全的混合,然后,允许胶衣停留几分钟以恢复到它自身的黏度,再进行使用。
⑵温度核实胶衣的温度在21~28℃范围内,该温度是制模工艺要求的适宜温度。
制定合理的制模时间表安排适宜的制模时间表是制造好模具的因素之一。采用传统的铺层方法所需求的时间均由这些原辅材料的化学特性决定的,企图走捷径或加速工艺,都将对模具的质量产生不良的影响玻璃钢模具材料的选择
基体树脂要求固化收缩率低,电绝缘性能极好,对各种酸碱及有机溶剂都很稳定,抗拉强度可达450~700kg/cm2,抗弯曲强度可达900~1200kg/cm2。固化剂采用m50固化剂。模具胶衣采用耐高温、硬度高、韧性好的模具专用胶衣。制作FRP模具的纤维增强材料采用300g/m2无碱短切毡、表面毡采用40g/m2和0.2mm或0.4mm玻璃纤维方格布。
玻璃钢模具工艺规程
利用RP原型为母模手糊成型玻璃钢模具的工艺流程。这种方法是以液态的树脂与有机或无机材料混合作为基体材料,并以原型为基准手工逐层糊制模具的一种制模方法(4)树脂胶液配制由于常温树脂粘度很大,可先将不饱和聚酯树脂在60℃恒温箱中加热30min,以降低其粘度,再加入20~25份的固化剂(固化剂的加入量应根据当时的气温、现场温度适当增减),迅速搅拌,进行真空脱泡1~3分钟,以除去树脂胶液中的气泡,即可使用。
(5)玻璃纤维逐层糊制待胶衣初凝,手感软而不粘时,将调配好的环氧树脂胶液涂刷到经胶凝的模具胶衣上,随即铺一层短切毡,压实,排出气泡。积累方法进行逐层糊制,直到所需厚度。在糊制过程中,要严格控制每层树脂胶液的用量,既要能充分浸润纤维,又不能过多。含胶量高,气泡不易排除,而且造成固化放热大,收缩率大。整个糊制过程实行多次成型,每次糊制2~3层后,要待固化放热高峰过了之后(即树脂胶液较粘稠时,在20℃一般60min左右),方可进行下一层的糊制。糊制时玻璃纤维布必须铺覆平整,玻璃布之间的接缝应互相错开,尽量不要在棱角处搭接。要注意用毛刷将布层压紧,使含胶量均匀,赶出气泡,有些情况下,需要用尖状物,将气泡挑开。一片模具固化后,切除多余飞边,清理模具及另一半原型表面上的杂物,即可打脱模剂,制作胶衣层,放置注射孔与排气孔,进行第二片模具的糊制。待第二片模具固化后,切除多余的飞边。为保证模具有足够的强度,避免模具变形。可适当的粘结一些支撑件、紧固件、定位销等以完善模具结构。
(6)脱模修整在常温(20℃左右)下糊制好的模具,一般48小时基本固化定型,即能脱模。脱模时尽可能使用压缩空气断续吹气,以使模具和母模逐渐分离。一般 用400#~1000#水砂纸依次打磨模具表面,使用抛光机对模具进行表面抛光。所有的工序完成之后模具即可交付使用。