以下是:甘肃省天水市mc型刮板输送机价格实力雄厚的产品参数
以下是:甘肃省天水市mc型刮板输送机价格实力雄厚的图文视频
别再纠结于文字描述了,观看视频,让mc型刮板输送机价格实力雄厚产品为你展现真实魅力!
以下是:甘肃天水mc型刮板输送机价格实力雄厚的图文介绍

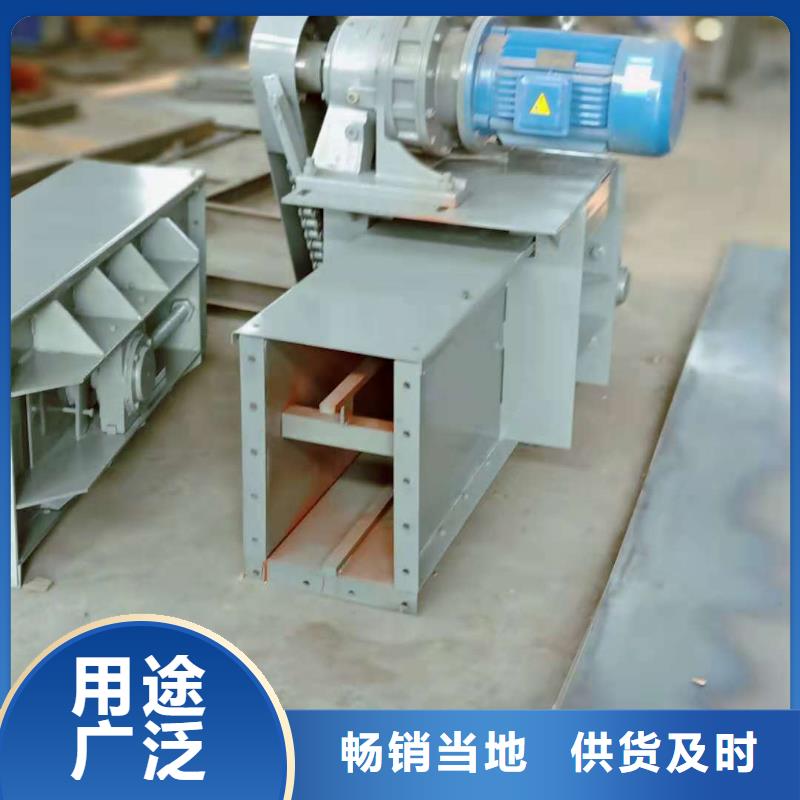
甘肃天水埋刮板输送机在水平输送时,物料受到刮板链条在运动方向的压力及物料自身重量的作用,在物料间产生了内摩擦力。这种摩擦力保证了料层之间的稳定状态,并足以克服物料在机槽中移动而产生的外摩擦力,使物料形成连续整体的料流而被输送。埋刮板输送机在水平输送时,物料受到刮板链条在运动方向的压力及物料自身重量的作用,在物料间产生了内摩擦力。这种摩擦力保证了料层之间的稳定状态,并足以克服物料在机槽中移动而产生的外摩擦力,使物料形成连续整体的料流而被输送。电机绝缘等级≥F级 | 三、核心部件制造工艺:控制精度与强度,避免先天缺陷# 1. 链条制造工艺(以圆环链为例)- 成型→焊接→热处理→检测 四步核心流程: 1. 线材成型:Φ18mm合金钢线材经冷拔(直径公差±0.1mm)后,用圆环成型机弯制成链环(半径公差±0.2mm); 2. 焊接:采用闪光对焊(矿山链)或激光焊接(高精度链),焊接后去除飞边(保证链环光滑,避免卡阻); 3. 热处理:整体调质(860℃淬火+580℃回火),确保链环整体强度均匀;再对焊接接头局部补淬(提高接头韧性); 4. 检测:逐节做拉力试验(加载至破断拉力的80%,无变形为合格);磁粉探伤(检测焊接裂纹,Ⅱ级合格)。# 2. 机槽制造工艺- 切割→折弯→焊接→探伤 流程: 1. 板材切割:用数控等离子切割机切割Q355B或NM400钢板(机槽侧板、底板),尺寸精度±1mm; 2. 折弯成型:侧板折弯成U型(角度90°±0.5°),避免直角处应力集中(可做R5mm圆弧过渡); 3. 焊接:采用机器人CO?气体保护焊(焊接电流200-250A,电压24-28V),先焊内侧焊缝(保证密封性),再焊外侧加强焊缝;焊接前预热至100-150℃(防止冷裂纹); 4. 检测:超声波探伤(检测焊缝内部缺陷,Ⅱ级合格);水压试验(机槽注水0.3MPa,30分钟无渗漏,防物料漏洒)。# 3. 链轮制造工艺- 锻造→加工→淬火→精磨 流程: 1. 锻造成型:40Cr钢坯经自由锻(重载)或模锻(轻载)成链轮毛坯,锻后正火(锻造应力); 2. 粗加工:数控车床车削外圆、内孔(内孔与轴配合精度H7),留0.5mm精加工余量; 3. 齿形加工:数控滚齿机加工齿形(模数、压力角按链条参数匹配,如圆环链常用模数10),齿形精度±0.05mm; 4. 热处理:齿面高频淬火(感应加热温度900-950℃,保温5-8秒,淬火后低温回火200℃),保证齿面硬度HRC48-55,心部韧性HB220-250; 5. 精磨:磨齿机精磨齿面(表面粗糙度Ra≤1.6μm),确保啮合顺畅。 四、整机装配与调试工艺:保证精度匹配,验证运行稳定性# 1. 装配工艺(按“机头→机身→机尾→链条”顺序)- 机头装配: 1. 机头架固定在混凝土基础上(水平度≤0.1mm/m,用水平仪校准); 2. 减速器与机头架连接(输入轴与电机轴同轴度≤0.1mm,用百分表检测); 3. 主动链轮安装在减速器输出轴上(键连接,轴向窜动量≤0.2mm),加装防护罩(间隙≤12mm,防手指伸入)。 - 机身与机尾装配: 1. 中部槽逐节拼接(相邻机槽对接错口≤3mm,用哑铃销连接,螺栓预紧力矩按规格设定,如M20螺栓预紧力矩300N·m); 2. 机尾架安装(与机头架中心线偏差≤5mm,用拉线法校准),调整张紧装置(丝杠张紧预留50mm调节量,液压张紧预压至0.3MPa)。 - 链条与刮板装配: 1. 链条绕经机头主动链轮、机尾从动链轮,刮板通过螺栓与链条连接(螺栓防松方式:双螺母或防松垫圈,预紧力矩≤螺栓屈服力矩的80%); 2. 调整链条张紧度(空载时,机头与机尾中间链条量30-50mm,用手按压检测)。# 2. 调试工艺(分“空载→负载”两步)- 空载调试(运行2小时): 1. 启动前检查:确认各连接螺栓无松动,保护装置(急停、跑偏)功能正常; 2. 运行监测:记录电机电流(空载电流≤额定电流的30%)、轴承温度(≤70℃,用红外测温仪检测)、链条跑偏量(≤30mm)、噪音(≤85dB,用声级计测量); 3. 问题处理:若链条跑偏,调整机尾张紧装置(单侧微调,每次调整量≤5mm);若轴承过热,检查润滑脂(填充量1/2-2/3轴承空间)。 - 负载调试(按额定输送量的50%→80%→→125%阶梯加载): 1. 50%负载:验证物料输送顺畅性(无堵料、洒料),调整进料口布料装置(保证物料均匀分布); 2. 负载:记录电机电流(≤额定电流)、链条拉力(用张力传感器检测,≤拉力阈值); 3. 125%过载测试:运行30分钟,过载保护器应在10-30秒内触发停机(验证保护有效性)。 五、安装与运行维护工艺:确保现场适配与长期可靠# 1. 现场安装工艺(结合现场条件调整)- 基础施工:矿山井下用锚杆固定机头/机尾架(锚杆抗拉强度≥100kN);露天场景需做混凝土基础(C30混凝土,厚度≥300mm,养护7天); - 与前后设备对接:进料口与给料机(如振动给料机)对接间隙≤10mm(防物料漏洒);出料口与后续设备(如破碎机)高度差≥200mm(防物料堆积); - 防爆与防腐处理:矿山场景需做接地(接地电阻≤4Ω),电气部件防爆等级≥Ex d IIB T4;化工场景机槽内外涂防腐漆(环氧富锌漆,干膜厚度≥80μm)。# 2. 运行维护工艺(结合之前对话的维护要点)- 日常维护:每日检查链条张紧度、刮板螺栓;每周润滑链条(粉尘场景用二硫化钼锂基脂,3天/次)、测链环磨损量;每月检测电机绝缘电阻(≥0.5MΩ)、减速器油位; - 故障处理:卡链时立即停机清理异物,断链时更换同规格链节(禁止混用不同型号),链轮磨损超1/3时同步更换(避免新链条快速磨损); - 定期检修:每6个月做整机精度校准(机头机尾同轴度、机槽水平度);每年做链条无损检测(磁粉探伤,排查疲劳裂纹)。 六、工艺优化方向(行业趋势)1. 轻量化工艺:采用铝合金机槽(重量减轻40%)、碳纤维刮板(耐磨且轻),适配港口、物流等大运量、长距离场景; 2. 智能化工艺:装配物联网传感器(温度、振动、张力),通过PLC系统实现“预测性维护”(如链条磨损量超标时自动报警); 3. 绿色工艺:链条采用循环再生钢(降低碳排放30%),机槽焊接用无飞溅焊材(减少废料),润滑剂用生物降解型(符合环保要求)。若需针对某一细分场景(如矿山综采面刮板输送机、食品级刮板输送机)的工艺细节,或某一部件(如高温链条、防爆电机)的制造工艺展开,可随时告诉我,我会补充专项工艺方案。


甘肃天水1. 刮板端面磨损变薄(厚度<原尺寸50%);2. 链环节距变大(超原尺寸3%);3. 链环外链板与链轮啮合处出现“台阶状”磨损 1. 链环焊缝或圆角处有细微裂纹(肉眼可见或用放大镜观察);2. 断链断面呈“粗糙纤维状”(而非平整剪切面);3. 链环出现“塑性变形”(如弯曲、拉伸变长) 1. 链环表面有红锈/白锈(氧化腐蚀);2. 链环铰接处因腐蚀卡滞,无法灵活转动;3. 材质表面出现“点蚀坑”(酸碱腐蚀) 1. 链环直接拉断(断面平整,无明显磨损或裂纹);2. 刮板变形严重(如弯折90°以上);3. 电机接线盒烧蚀、减速器齿轮崩齿 中部槽 1. 槽体底板磨损变薄(局部厚度<原尺寸40%);2. 槽体侧壁有“划痕状”磨损痕迹;3. 槽体对接处因磨损出现较大错口 1. 槽体焊缝开裂(尤其是机头/尾衔接处);2. 槽体出现“波浪形变形”(长期循环载荷导致) 1. 槽体内壁有大面积锈蚀;2. 槽体焊缝处因腐蚀出现“锈迹裂纹” 1. 槽体直接被物料冲击变形(如凹陷、侧壁弯折);2. 槽体连接螺栓断裂(多根同时断裂) 机头/尾部件 1. 链轮齿面磨损(齿顶变平,齿厚<原尺寸30%);2. 轴承端盖有“磨粉状”碎屑(轴承磨损) 1. 链轮轮毂与轴的配合处出现裂纹;2. 减速器输出轴断裂(断面有疲劳纹路) 1. 链轮表面锈蚀,齿间卡滞锈渣;2. 轴承内圈因腐蚀出现“点蚀” 1. 减速器箱体开裂(受冲击载荷);2. 电机风扇叶断裂(过载导致转速异常) 判断逻辑:若某类失效特征在多个部件同时出现(如刮板、链环、链轮均有明显磨损),且程度严重(如刮板厚度已磨损至报废标准),则该失效类型即为初步判定的主导模式。### 三、第三步:数据化检测——用定量数据验证“主导失效”直观检测可能存在误差,需通过专业工具测量关键参数,用数据量化失效程度,终锁定主导模式。常用3类检测方法:1. 磨损量定量检测 - 工具:数显卡尺、超声波测厚仪、磨损量对比样板。 - 检测参数: - 刮板厚度:测量刮板端面3个点,若平均厚度<原设计值的50%,或单点磨损量>3mm/月(按运行时间换算),说明磨损是主导失效; - 链环节距:随机抽取10个链环,测量节距平均值,若超原节距3%(如原节距22mm,实测>22.66mm),则磨损主导; - 中部槽底板厚度:用超声波测厚仪检测槽体中部(磨损严重处),若厚度<原尺寸40%,或年磨损量>5mm,确认磨损主导。2. 疲劳风险定量检测 - 工具:磁粉探伤仪(MT)、超声波探伤仪(UT)、链条张力测试仪。 - 检测参数: - 链环裂纹:用磁粉探伤检测链环焊缝、圆角等应力集中处,若发现≥2处长度>5mm的表面裂纹,或1处深度>2mm的内部裂纹,说明疲劳是主导失效; - 链条张力波动:用张力测试仪测量满载运行时的链条张力,若波动幅度>额定张力的30%(如额定张力200kN,实测波动>60kN),则疲劳风险极高; - 断链断面分析:若断链断面有“疲劳辉纹”(用显微镜观察),且疲劳区面积占断面总面积的70%以上,确认疲劳主导。3. 其他失效类型定量检测 - 腐蚀:用盐分测试仪检测物料或环境中的氯离子含量(>500ppm易引发腐蚀),或测量链环锈蚀面积占比(>30%则腐蚀主导); - 过载:用电机功率记录仪监测运行功率,若持续10分钟以上超额定功率1.2倍,或每月出现≥3次过载跳闸,说明过载主导。验证逻辑:若某类失效的量化参数已超过行业报废标准(如磨损量超极限、疲劳裂纹超标),且其他失效类型的参数均在合格范围内,则该失效即为“主导失效模式”;若两类参数均超标(如磨损量和疲劳裂纹均超标的均衡工况),则需对比“失效进展速度”——如磨损导致的寿命剩余<6个月,疲劳导致的寿命剩余>12个月,则磨损仍是主导。### 四、第四步:历史数据追溯——用故障记录交叉验证,调取设备的历史故障记录、维护台账,交叉验证前面的诊断结果,避免“偶发失效”误判为“主导失效”。需重点追溯3类数据:1. 故障频次:若过去1年中,因“刮板磨损更换”停机10次,因“链环疲劳断链”停机2次,则磨损是主导失效;反之则疲劳主导。 2. 维护成本:若磨损相关维护(换刮板、链环)的年度支出占总维护成本的60%以上,说明磨损主导;疲劳相关维护(探伤、换裂纹链环)支出占比高,则疲劳主导。 3. 寿命偏差:若刮板、链环的实际更换周期(如6个月)远短于设计寿命(如2年),且失效原因是磨损(而非其他),则磨损主导;若实际寿命短于设计寿命且因断链,则疲劳主导。### 诊断流程总结1. 工况溯源:通过物料、运行、环境参数,定失效风险大方向; 2. 直观检测:看关键部件外观特征,初步定性失效类型; 3. 数据检测:用专业工具量化失效程度,验证主导模式; 4. 历史追溯:查故障/维护记录,交叉确认终结论。要不要我帮你整理一份《刮板输送机主导失效模式诊断 Checklist》?按“工况分析、现场检测、数据验证、历史追溯”四个模块,列出每个步骤的关键检测项、工具及判断标准,你可直接对照现场情况填写,快速锁定主导失效模式。


甘肃天水刮板输送机的动力传递过程是从电机输出动力,经减速增扭后,终驱动刮板链循环运动的有序流程,核心是逐步适配输送所需的扭矩和转速。整个传递过程可分为4个关键步骤,各部件依次衔接,确保动力传递:1. 动力输出:电机作为动力源,启动后输出高转速、低扭矩的初始动力,这是整个传递过程的起点。2. 减速增扭:电机的动力直接传递给减速器,减速器通过内部齿轮组的啮合,降低转速的同时大幅扭矩,使其达到驱动刮板链所需的动力参数(刮板输送机需大扭矩以克服物料阻力)。3. 动力转向与传递:经减速器处理后的动力,传递至机头或机尾的链轮组件。链轮通过轮齿与刮板链的链环啮合,将自身的旋转运动转化为刮板链的直线循环运动。4. 辅助保障:在动力传递至刮板链的同时,张紧装置(如紧链器)会实时调整刮板链的松紧度,避免因链条过松导致打滑、过紧导致断裂,确保动力能稳定传递到刮板链上,推动物料输送。要不要我帮你整理一份刮板输送机动力传递过程的简化流程图说明?用清晰的步骤箭头标注各部件的衔接关系,让你能一眼看清动力的传递路径。在刮板输送机的动力传递过程中,刮板链是动力的终承接与执行部件,核心作用是将链轮传递的旋转动力转化为物料输送的直线推力,同时直接实现物料的移动。其具体作用可拆解为以下3点,贯穿动力传递的终端环节:1. 承接并转化动力:刮板链通过链环与机头/机尾的链轮啮合,承接链轮传递的旋转动力,并将这种旋转运动转化为自身沿中部槽的直线循环运动,完成动力传递的一步形态转换。2. 直接推动物料输送:刮板链上间隔固定的刮板(金属板),会随链条的直线运动与槽内物料直接接触,产生持续的轴向推力,克服物料与槽体的摩擦力,推动物料从进料端向卸载端移动,是实现物料输送的核心执行部件。3. 保障动力传递稳定性:刮板链需保持一定的张紧度(由张紧装置调节),其自身的强度和刚性可避免动力传递过程中出现打滑、断裂等问题,确保从链轮到物料的动力传递不中断,维持输送过程的连续性。要不要我帮你整理一份刮板链作用与动力传递关系的简化示意图?标注出刮板链与链轮、物料的衔接位置,以及其在动力转化和物料推动中的具体作用点,让你更直观理解它的核心功能。


衡泰重工机械制造(天水市分公司)位于西环工业区,公司是集产品研发、生产制造、销售为一体的高新技术企业,从事生产 全密封NE斗提机、耐高温NE板链斗式机、带逆止器NE斗提机、双排链NE斗式机、单排链NE斗提机、耐磨板链NE机。
公司具有在 全密封NE斗提机、耐高温NE板链斗式机、带逆止器NE斗提机、双排链NE斗式机、单排链NE斗提机、耐磨板链NE机行业从业十几年的经验、技术及市场优势,自成立之日起就秉承“国际定位、带领市场”的创业理念。现产品: 全密封NE斗提机、耐高温NE板链斗式机、带逆止器NE斗提机、双排链NE斗式机、单排链NE斗提机、耐磨板链NE机等。我们的产品广泛应用于粮油、食品、饮料、医药、化工、肥料、水泥、玻璃、摩擦材料、耐火材料、钢铁、建材等众多行业。
公司拥有一支敬业、合作、团结奋斗的开发与工程技术服务队伍,汇聚了人才优势和技术优势,使公司在产品开发与产品质量上在业内处于主要位置。


mc型刮板输送机价格实力雄厚_衡泰重工机械制造(天水市分公司),固定电话:【13731735184】,移动电话:【13731735184】,联系人:刘女士,甘肃省天水市西环工业区。