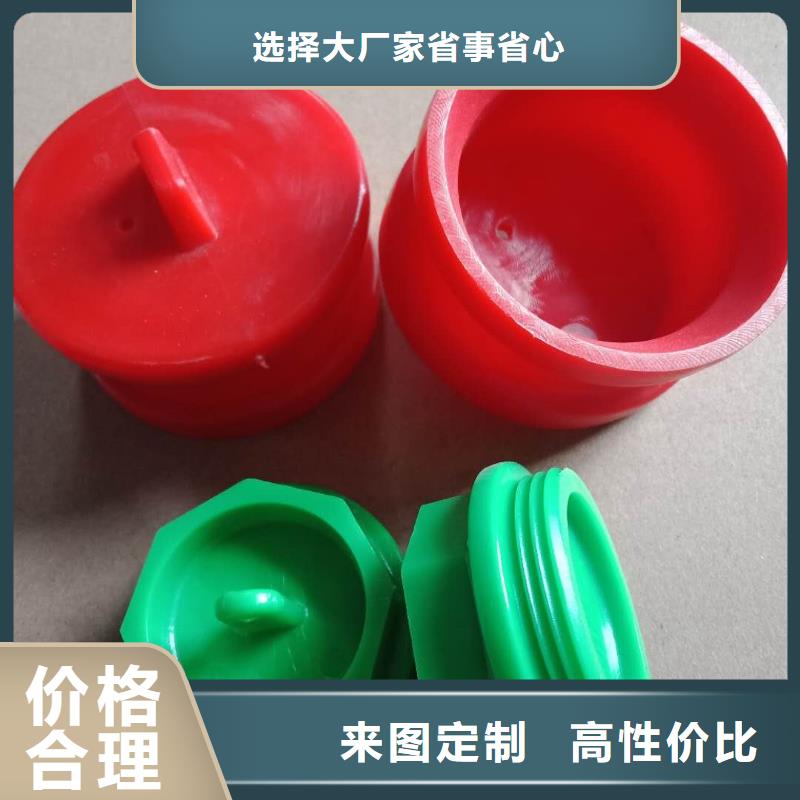
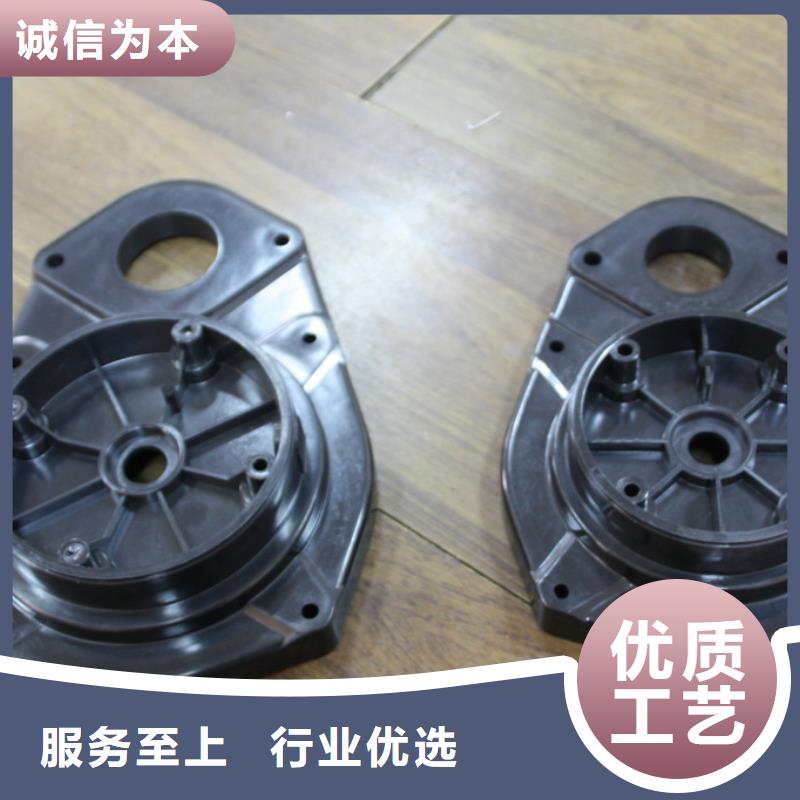
以下是:河北省廊坊市注塑产品塑料异形件注塑厂家品质服务的产品参数
以下是:河北省廊坊市注塑产品塑料异形件注塑厂家品质服务的图文视频
【铭诺】为客户提供多样化产品,包括
永清聚氨酯制品、
霸州[硅胶管]、
邯郸注塑加工、
保定硅胶条、
秦皇岛尼龙套、
石家庄尼龙轮等,适配多元场景需求。
注塑产品塑料异形件注塑厂家品质服务,
铭诺橡塑制品(廊坊市分公司)为您提供
注塑产品塑料异形件注塑厂家品质服务,联系人:
杜鑫鑫,电话:
【18631871991】。 河北省,廊坊市 2022年,廊坊市实现地区生产总值3565.3亿元,同比增长2.1%。
我们的注塑产品塑料异形件注塑厂家品质服务视频将带您走进产品的生产线,让您亲眼见证产品的每一个制作环节和工艺细节。
以下是:河北廊坊注塑产品塑料异形件注塑厂家品质服务的图文介绍


河北廊坊注塑产品 0 防止模具粘滞弯折的方法 模具产生粘滞弯折的原因 模具刚性不足 由于射出压力模具的膨胀鼓起 相关联的知识 241 型腔由于射出压力的作用多少会膨胀一点,如果是在模具恢原状,但是实际上模具内的压力仍保持高的状态下使制品冷却固化,模具在恢复原状时用很大的力反作用于模具,使得模具不得不开启一点。 解决方法: 3-1 即时:对射出压力进行管理,不要上升到应设定的值以上。 3-2 长期的: 设置凹槽,强制调整。 四、由于材料的差异; 4-1、刚性大的材料难办一点。 五 、参考事项: 5-1、因对模具进行试模时容易发生,在模具上附加上千分表,一边监视一边慢升高射出压力,用这种方法比较好(图 A 5-2、产生粘滞膨胀的模具,从注射机卸下分解,用加热方法使制品软化后取下5-3、是由于刚性不足的模具,从外侧用夹板进行强化夹紧。


铭诺橡塑制品(廊坊市分公司)是一家专门从事 尼龙轮生产与销售的厂家,公司坐落于景县景龙路南、杜桥镇草厂村西北,公司主要产品为 尼龙轮,公司周边交通方便、有着较好的生产经营优势。我厂一直致力于技术创新和产品质量的研发,经公司领导和广大员工的不懈努力,我厂在各界友朋们的大力支持下取得了骄人的成绩。在社会分工越来越细、市场竞争愈趋激烈的今天,我们凭借专业、服务、信誉以及质优价廉的产品,在全国各地朋友的支持下取得了长足发展。在坚持品行于良、信誉至金的经营理念指导下,相信我们必定能够与各地朋友共同长远发展!我厂始终以“精益求精,用户至上,与时俱进,匠心品质”的原则,实诚做人、做事,为各界朋友提供合格产品,力争做中国的注浆管供应商。期待能与更多朋友们携手共创繁荣!欢迎国内外客户莅临考察!

河北廊坊注塑产品 参考事项:51 当温度降低到不产生凹疯时,如果 在模腔内的材料还有压力,应该考虑到不会产生四痕了。围绕在模具内的材料在模具内的压力即静压力.无论什么地方都是不一定的。接近浇口部分的压力高,如果材料的通边宽,因为到各个角落的压力的传递,近浇口同远离浇口的地方的压力差跟全体的压力相比相差很小就不会产生凹痕,也就能得到不残留内部应力的制品。而部分的材料在流入有困难的场所时,这个地方有高的压力,其他地方的压力降低就会产生凹痕。这一部分高压的残留,是制品的内部应力也大。在理想的状态下材料温度同模具温度的上升,材料流动性较好,并目射出在静压状态也变底 5-2在变化成型条件时,温度、压力、时间的组合应预先制作好的表格,按顺序进行,就可以早知道结果。首先时间变得很长后,每逢压力的微小变化也容易知道。应注意的是,得到温度变化时的结果,应该在注射料之后,等温度降下后再生产时的结果.


河北廊坊注塑产品 制品缺料的方法 一,产生缺料的原因: 1-1注塑机压力的不足 1-2 模具内压力的不足 1-3 材料流动性的不足 1-4 型腔内空气逸出不良 1-5浇口不平衡(每模出数多的时候 关联的知识:21 缺料一般是由模具的形状和材料的流动性来决定的。当是由于成型条件设定而引起的却料时,成型的条件设定应朝材料流动性好的方向设定即提高模温、料筒温度,提高射出速度和射出压力 无水印 2-2 型腔内的排气通边设计不高明时,造成模具内空气难逸出,除了引起制品缺料外,还是引起制品糊斑和融合痕的原因。
注塑产品塑料异形件注塑厂家品质服务,铭诺橡塑制品(廊坊市分公司)为您提供注塑产品塑料异形件注塑厂家品质服务产品案例,联系人:杜鑫鑫,电话:【18631871991】。