以下是我们上传的医用铅门生产厂家有样品实拍视频,您可以点击观看。
以下是:江苏扬州医用铅门生产厂家有样品的图文介绍


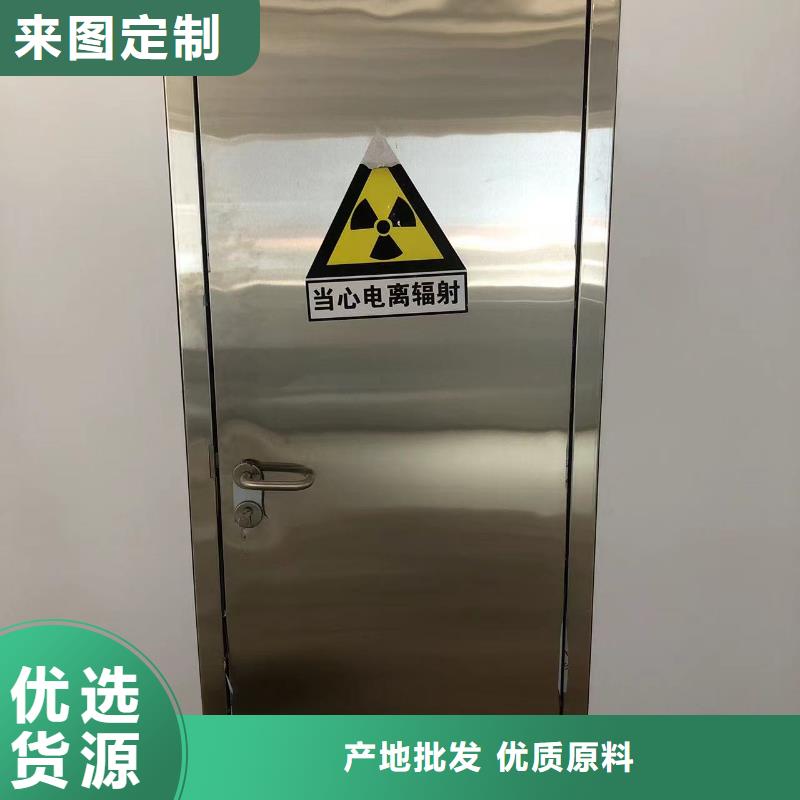
铅门、又叫射线防护门,医用铅门,防辐射铅门,悦星金属防辐公司射铅门体采用加厚钢骨架, 防护层采用整体轧制的高纯度铅板,门面用1.2厚304拉丝不锈钢,采用不留板口工艺,本产品不仅防护可靠,且美观豪华,坚固耐用。可制作单开门、双开门、手动防护门、电动防护门、中子防护门、伽玛刀防护门、医院防护门等。表面可采用磨砂不锈钢或钢板静电喷塑装饰。 内框选用钢质骨架结构,防护层采用全粘接工艺,大大提高了防护性能。


首先要定期对X光室防护铅门上的灰尘进行清洗,保持铅X光室防护铅门的清洁,铅板因为即使是不锈钢,一旦沾染上灰尘、污垢,其中的化学物质也会腐蚀不锈钢表面,长此以往的话,会使钢体变坏、变烂, 影响辐射X光室防护铅门的运行性能。如果铅X光室防护铅门上染上油渍等难以清洗的东西,可以擦洗,但不要用强酸或强碱溶波进行清洗,因为这样不仅容易使型材表面光洁度受损,也坏五金件表面的保护膜和氧化层而引起五金件的锈蚀,特别是有些客户在用硫酸清洗墙面时,千万注意不要让门窗受染。如果框内侧颗粒状等杂物,应及时进行清理,以免其堵塞排水通道而引|起排水不畅和漏水现象,后果严重的还会影响射线X光室防护铅门的运行,缩短X光室防护铅门的使用寿命,并且还存在隐患。


防辐射铅门的基本焊接工艺参数防辐射铅门焊接基本工艺参数主要有焊条或焊丝直径、焊接电流、运条方法或焊丝横向摆动、弧长与电弧电压、焊接速度等。 1.焊条直径在焊条电弧焊中,焊条直径的选择2.焊丝直径焊丝是气焊、气体保护焊和埋弧自动焊时使用的焊接材料,其选择参照表。二、焊接电流防辐射铅门焊接电流是重要的工艺参数,选择焊接电流应考虑如下问题,选择焊接电流应考虑如下三、电弧电压(弧长)在焊接中,电弧电压往往是被人忽视的参数。其实,对焊接质量也有重大影响。电弧电压的大小与弧长成正比,电弧I度越大,电弧电压越高,反之越低。在焊接操作时,电弧电压不宜太高(电弧不宜过长),电弧压太高有如下害处:①电弧燃烧不稳定;②容易导致飞溅增大;③减小熔化深度;④易产生咬边、气孔等缺陷。因此,焊接操作时,在不短路的情况下应尽量采用短弧焊。另外。不同的电弧电压会使熔滴的过渡形式发生变化:一般来说,短路过渡电压较低,电流较小;喷射过渡电压较高,电流较大;而大滴过渡时,电流和电压都介于两者之间,但飞溅大,故一般不采用。


我公司资金雄厚,货源充实,交通便利,主要经营(江苏扬州) 本地 不锈钢铅门。几年来通过全体员工的共同努力,兄弟单位的友好协作,能够准确把握信息和机遇,以较快的速度,不断积累,不断完善,企业规模得以更好的发展壮大,并以优质的产品 赢得了广大客户的信赖 本公司以卓越的产品,的服务,合理的价格服务于广大客户。