 64356.com


产品详细介绍
以下是:贵州省铜仁市买薄壁绗磨管选择实体厂家的产品参数
导读 【安达珩磨管】持续拓展产品矩阵,现有万山316不锈钢珩磨管、石阡调质镀铬棒、思南油缸缸芯、德江调质活塞杆、江口厚壁珩磨管、毕节软轴、六盘水气缸缸筒、遵义绗磨管等,满足不同场景需求。买薄壁绗磨管选择实体厂家,珩磨管液压机械(铜仁市分公司)专业从事买薄壁绗磨管选择实体厂家,联系人:高经理,电话:【13184177133】,以下是买薄壁绗磨管选择实体厂家的详细页面。 贵州省,铜仁市 铜仁市历史沿革源远流长,秦代为黔中郡腹部地区,汉时改隶武陵郡,蜀汉时始有县治。唐代分属思州、锦州、黔州。宋末元初设思州、思南两宣慰司,元代设置“铜人大小江蛮夷军民长官司”。明永乐十一年撤思州、思南宣慰司,于今境设铜仁、思南、石阡、乌罗4府,并划归新建的贵州省管辖。铜仁是书法之乡,明清之际涌现了周冕、周以湘、王道行、潘登云、严寅亮、鄢师竹六位书法家。有自然保护区2个,风景名胜区3个,省级风景名胜区9个,矿山公园1个,喀斯特地质公园1个。沪昆铁路、沪昆高速公路、杭瑞高速公路、铜大高速公路、思剑高速公路穿境而过。
我们的买薄壁绗磨管选择实体厂家视频将带您走进产品的生产线,让您亲眼见证产品的每一个制作环节和工艺细节。
以下是:贵州铜仁买薄壁绗磨管选择实体厂家的图文介绍

贵州铜仁珩磨管油缸管绗磨管管路漏油原因编辑 播报
液压系统管路漏油原因探讨及对策
液压系统中使用的管路种类很多,根据液压系统的工作压力及安装位置的不同,选用的有钢管、紫铜管、橡胶管、尼龙管和塑料管等。这些管路一旦损坏漏油,轻则污染环境、影响系统功能的正常发挥,重则危及。本文分析归纳了造成液压管路漏油的原因及采取的相应对策。]1 漏油的原因分析b] 1.1 管路质量差
在维修或更换液压管路时,如果在液压系统中安装了劣质的管路,由于其承压能力低、使用寿命短,使用时间不长就会出现漏油。硬质油管质量差的主要表现为管壁厚薄不均,使承载能力降低;劣质软管则主要是橡胶质量差、钢丝层拉力不足、编织不均,使承载能力不足,在压力油冲击下,易造成管路损坏而漏油。
1.2 管路安装不符合要求
1.2.1 管路弯曲不良滚压管
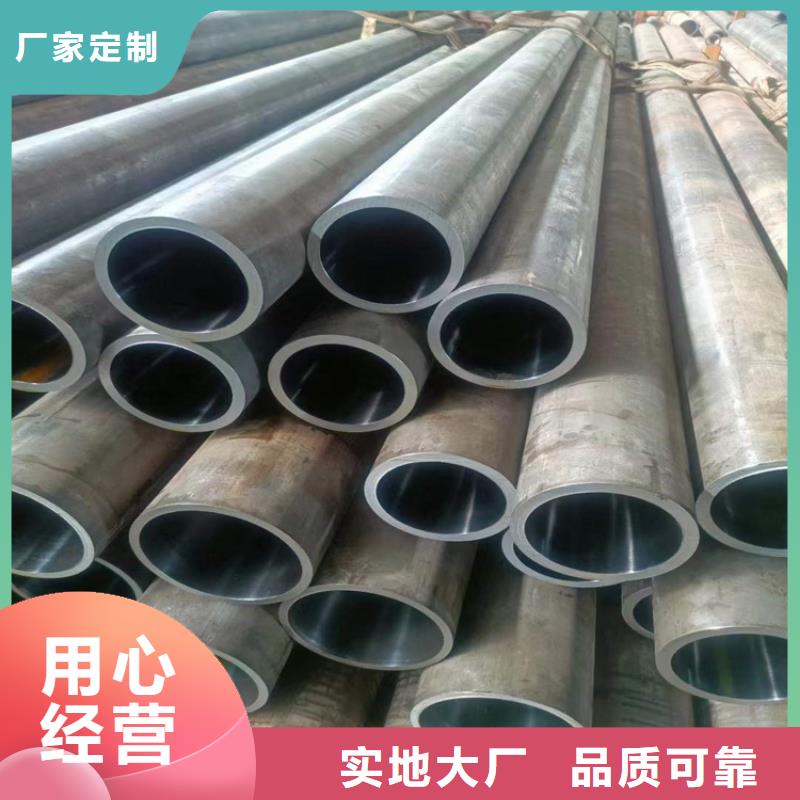

珩磨管液压机械(铜仁市分公司)一直视 硬轴产品质量为企业生存之本,并注重 硬轴产品的改良与创新。除了对质量方面严格把关,服务也是我们的一大特色,我们深信好的 硬轴产品加好的服务,才能让企业更稳健地成长,成为客户心中值得信赖的 硬轴品牌。 硬轴的尺寸、材质、颜色均可定制,期待您的详询!


贵州铜仁本地珩磨管油缸管绗磨管 厚壁油缸管介绍随着近期窄带价格下跌的加速,厚壁油缸管厂的利润空间受到挤压;此外,工厂现货库存不多,因此降低出货价格的意愿不强,但上游原材料价格的持续下跌和市场低成本资源的影响增强了市场降价的预期。在后期,厚壁油缸管厂的维护和停工将逐渐增加,这将对价格的持续下跌产生一定的抑制作用;然而,需求疲软是根本原因,带钢市场疲软难以改变,价格仍有下调空间。在各个环节都如此低迷的情况下,钢材供应压力非但没有下降反而上升。钢材贸易商普遍放弃冬季仓储作业,后期钢材市场供应压力将加大。在成本方面,各方几乎一致认为高压锅炉管继续下降,铁矿石的反弹也非常有限,因此成本很难支撑钢价。因此,综合来看,油缸管市场需求增速下降,进一步加剧了企业之间的竞争。铁矿石和煤炭价格下跌带来的原材料成本优势尚未显著转化为产品竞争优势。虽然行业整体盈利能力较上年有所,但销售利润率仅为0.74%,仍处于整个行业的底部。它突显了用表观消费量来显示中国实际粗钢需求的不合理性。因为它 的缺点是将同期视为影响需求的负面因素,导致了一个悖论:当国内生产和海外进口相对稳定时,当前的出口越强劲,计算出的消费越少,消费增长越萎缩;相反,当期出口量越小,计算出的消耗量越多,高压锅炉管的消耗量增长越高。事实恰恰相反。滚压管
贵州铜仁珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管
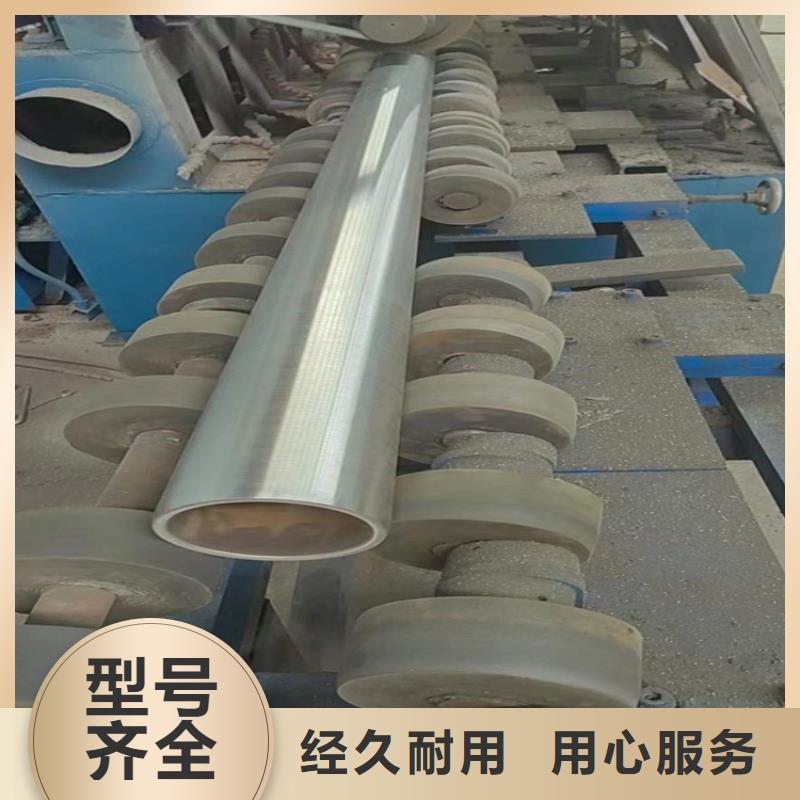
总结在贵州省铜仁市采购买薄壁绗磨管选择实体厂家请认准珩磨管液压机械(铜仁市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:高经理-【13184177133】)。