以下是:云南省保山市质量好的注塑产品变形解决方案实体厂家的产品参数
以下是:云南省保山市质量好的注塑产品变形解决方案实体厂家的图文视频
【铭诺】业务覆盖多领域场景,主营
施甸硅胶条、
龙陵[大口径橡胶管]、
隆阳硅胶密封条厂家、
临沧[氟橡胶圈]、
玉溪杀菌锅塑料隔板厂家、
西双版纳尼龙轮、
怒江氟胶垫、
文山注塑加工厂家等产品服务。
质量好的注塑产品变形解决方案实体厂家,
铭诺橡塑制品(保山市分公司)专业从事
质量好的注塑产品变形解决方案实体厂家,联系人:
杜鑫鑫,电话:
【18631871991】,以下是质量好的注塑产品变形解决方案实体厂家的详细页面。 云南省,保山市 保山市处于滇西居中的位置,是中国通往南亚、东南亚乃至欧洲各国的必经之地,境内腾冲为云南重要的近代工商业发祥地之一。地势北高南低,境内大部地区属亚热带季风气候,褐煤储量、地热资源丰富,保山市南方丝绸古道、滇缅公路、史迪威公路穿境而过。主要旅游景区有腾冲火山热海、和顺古镇、高黎贡山、潞江坝、松山抗战遗址、滇西抗战纪念馆、善洲林场等。
质量好的注塑产品变形解决方案实体厂家的详细视频已经上传,我们的视频将带您领略产品的独特设计、卓越品质以及出色性能,让您对它有更深刻的认识和了解。
以下是:云南保山质量好的注塑产品变形解决方案实体厂家的图文介绍
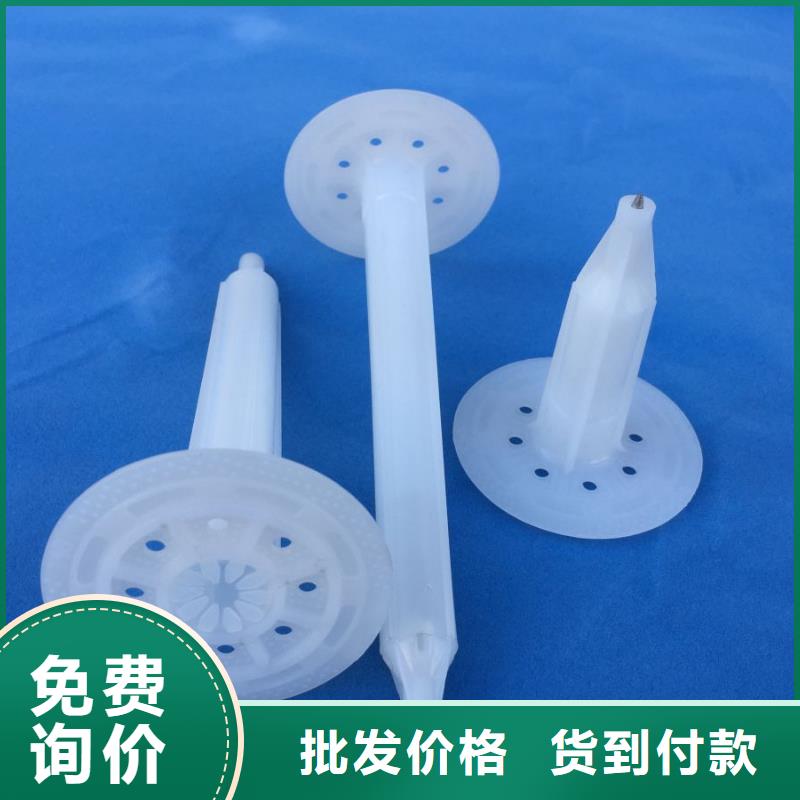
云南保山本地注塑产品 产生变形的原因 1-1 品的形状,特别是成形收缩率同制品厚度的关系而引起的残留应力。 l-2日于成型条华产生的残余应 1-3脱模时产生的残余应力 1-4由于冷却时间不足而引起变形 .相关联的知识 2-1 制品的变形(翘曲、弯曲、小纹)同产生纹的原因一样即制品内残余内应力。成型的设定条件应朝制品内应力的方向设定。即提高料筒温度、模具温度后,在材料流动性变好的状态下,射出压力不要太高。 22为了减少残余内应力,有进行退火处理,即在热变形温度 10度以下,小时以上的加热就有内应力的效果。但这种方式的退火因费用高而使用的不普遍。 2-3 如果模具的冷却水孔不能对制品进行均匀冷却,也会产生残余应力,这就意味着冷却水孔不能太浅。

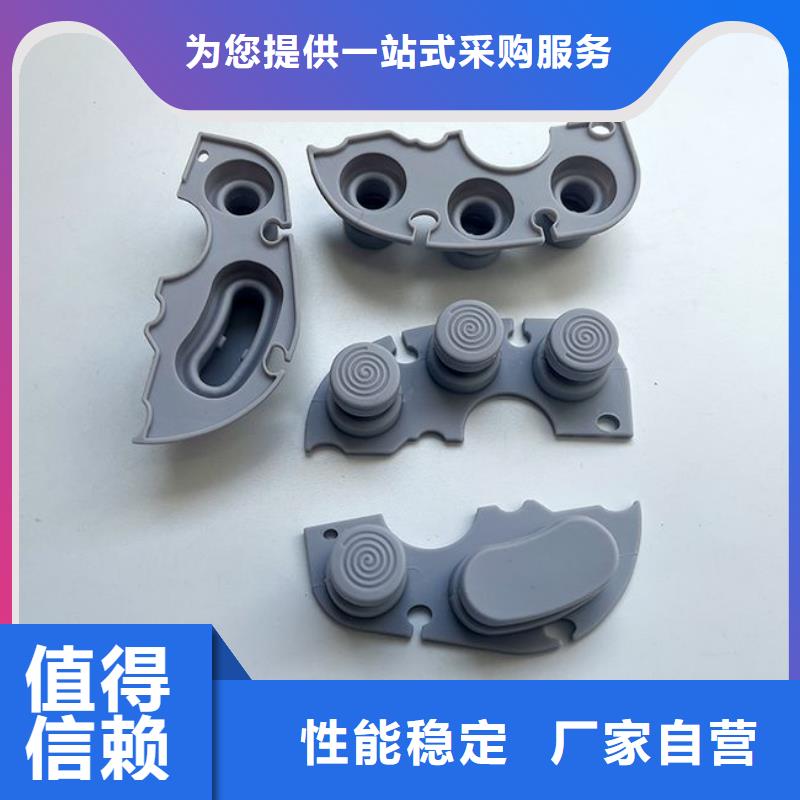
云南保山注塑产品 三.解决方法: 3-1即时:下降射出压力 3-2 短期:提高模具型腔光洁度 3-3长期:脱模斜度要足够,脱模销要布置得非常平衡。 四。由于材料得差异 4-1GP 聚苯乙烯得网状龟得长度达到 1~2mm 得 数很少,HIPS 我们观察到非常小的白化现象。 五. 考事项 5-1网状龟裂同裂纹可用墨水涂布后区分出。 、制品白化的方法 产生白化的原因 1-1 脱模时的力(脱模不良) 1-2 过大的负荷 相关的知识 2-1 同上一节网状龟裂同样的原因 2-2由于脱模不良造成脱模销对制品施加过大的力造成白化现象的常见 23 白化指应力白色化,从图上应力属服曲线同裂纹白色化的过程知见,的确要化费能量。白色化后只要加少许的能量就会发生裂纹


展望未来,铭诺橡塑制品(保山市分公司)不是一味的追求什么规模,而是生产出优质 尼龙轮产品,为客户服务,让客户心中永远记得有这样一个重质量,守诚信的单位,永远存在于广大客户的心中。

云南保山注塑产品 07 (8)型腔的厚度同填充长度,大体上成直线比例。 5-3 填充 长度 (L)同型腔的厚度(T)的比值L/T 为成型材料流动性的标准L/T 比值 材料 PVC(硬)150-100 PVC (软)240-160 PC150-100 PA6320-200 PS200-220 PP280-160 280-200 、制品银条痕的方法 产生银条的原因 1-1 材料中的水分和挥发性液体的气化 1-2 材料的分解 1-3 材料的剪切


质量好的注塑产品变形解决方案实体厂家_铭诺橡塑制品(保山市分公司),固定电话:【18631871991】,移动电话:【18631871991】,联系人:杜鑫鑫,云南省保山市景县景龙路南、杜桥镇草厂村西北。