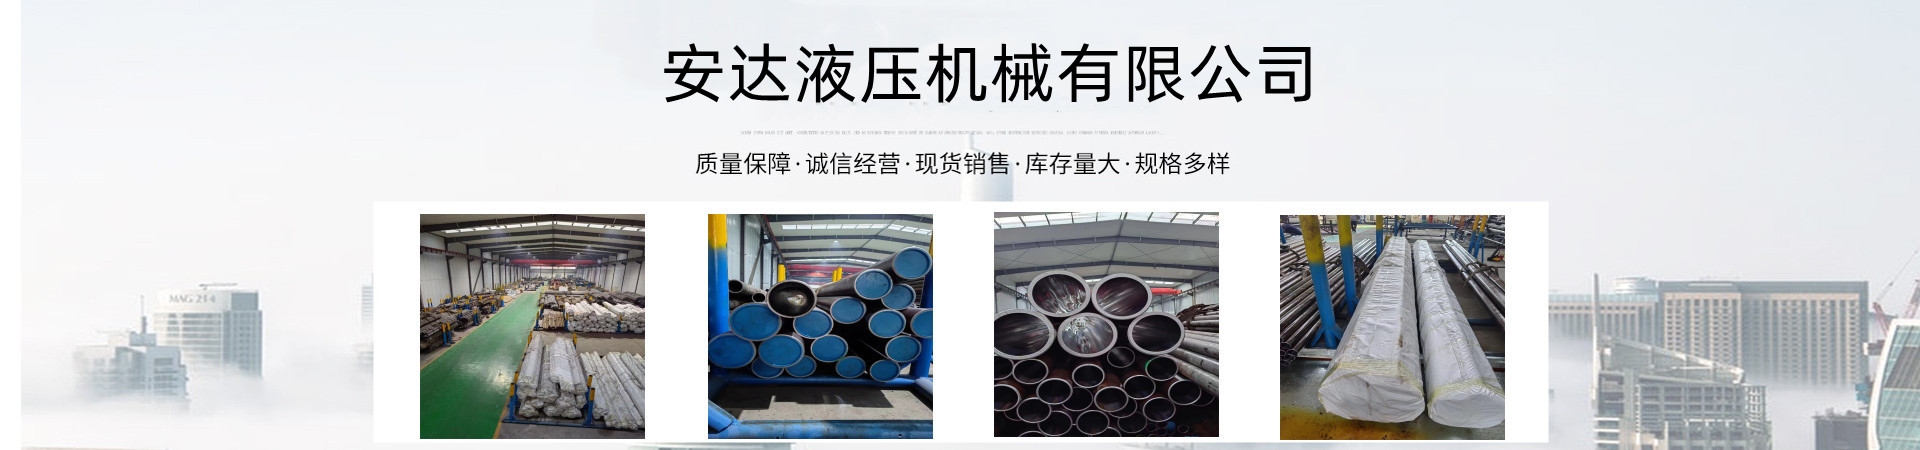
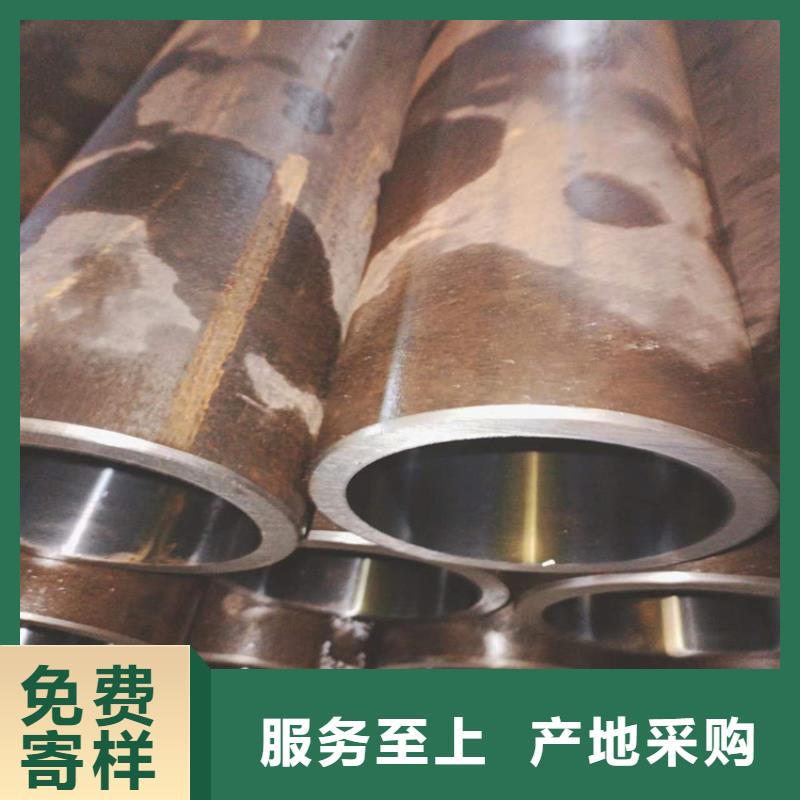
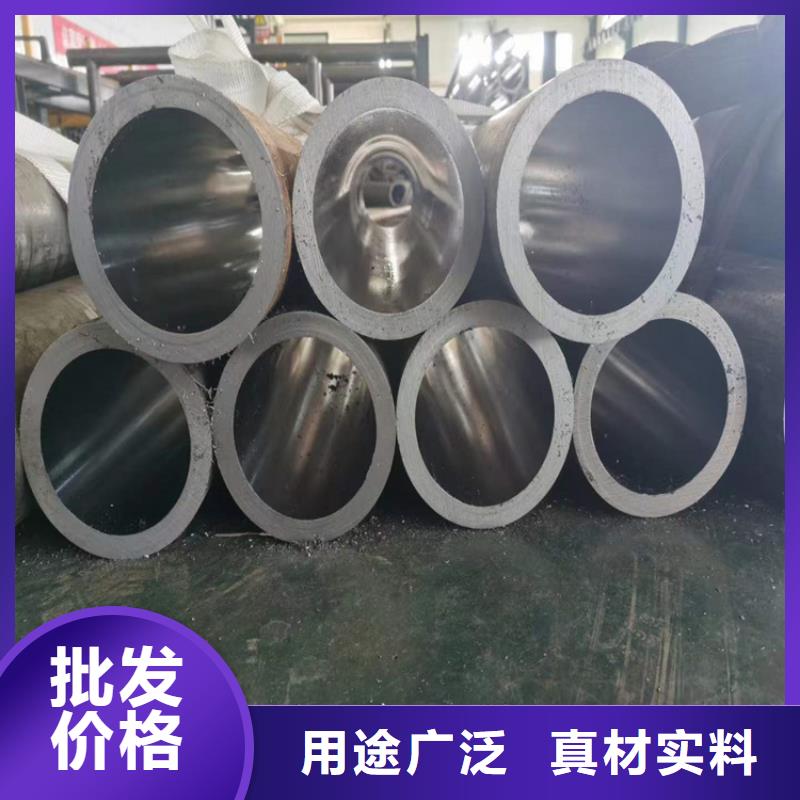
以下是:贵州省铜仁市服务周到的油缸辊压管基地的产品参数
| 产品参数 |
|---|
| 产品价格 | 4500/吨 |
|---|
| 发货期限 | 1-2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20# |
|---|
| 产品品牌 | 安达 |
|---|
| 产品规格 | 95*80 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 产品型号 | 45# |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 0.5 |
|---|
| 产品颜色 | 金属色 |
|---|
| 质保时间 | 1年 |
|---|
| 外形尺寸 | 95 |
|---|
| 适用领域 | 油缸 机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 质量认证 | 000 |
|---|
| 产品功率 | 000 |
|---|
| 工作温度 | 20-25 |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 的油缸辊压管基地供应范围覆盖贵州省、贵阳市、遵义市、安顺市、铜仁市、六盘水市、毕节市、黔西南市、黔南市、黔东南市 碧江区、万山区、江口县、石阡县、思南县、德江县等区域。 |
|---|
以下是:贵州省铜仁市服务周到的油缸辊压管基地的图文视频
【安达珩磨管】持续拓展产品矩阵,现有
碧江厚壁珩磨管、
德江油缸管、
黔西南研磨管、
遵义缸筒、
贵阳调质镀铬棒等,满足不同场景需求。
服务周到的油缸辊压管基地,
珩磨管液压机械(铜仁市分公司)专业从事
服务周到的油缸辊压管基地,联系人:
高经理,电话:
【13184177133】,以下是服务周到的油缸辊压管基地的详细页面。 贵州省,铜仁市 铜仁市,贵州省辖地级市,位于贵州省东北部,武陵山区腹地,东邻湖南省怀化市芷江侗族自治县,北与重庆市秀山土家族苗族自治县接壤,西北高,东南低,全境以山地为主,大多数地域属中亚热带季风湿润气候区,总面积18003平方千米。截至2023年4月,全市辖2个市辖区、8个县。截至2022年末,铜仁市常住人口326.43万人。
想要知道服务周到的油缸辊压管基地产品如何?看视频就知道!看视频,选产品更明智!
以下是:贵州铜仁服务周到的油缸辊压管基地的图文介绍


贵州铜仁企业旺旺珩磨管绗磨管油缸管小口径绗磨管磨管尺寸偏差的计算方法1.小口径珩磨管检查台作用在成品检查台上,对称品合金钢管要逐支进行管径、壁厚的测量,精密管,同时进行内外表面质量的检查。2.小口径珩磨管尺寸偏差的计算方法—小口径珩磨管外径偏差的计算正偏差=(D 大-D 公)/D 公×100%负偏差=(D 小-D 公)/D 公×100%外径公差范围=正偏差+负偏差3.小口径珩磨管壁厚偏差计算正偏差(+△S)= S max ? S公 ×100% S公 S max ? S公 S公 ×100%负偏差(-△S)= 壁厚公差范围=正偏差+负偏差


2贵州铜仁企业旺旺珩磨管绗磨管油缸管.铸件白口的高温石墨化退火铸件冷却时,绗磨管表层及薄截面处,往往产生白口。白口组织硬而脆、加工性能差、易剥落。因此必须采用退火(或正火)的方法白口组织。退火工艺为:加热到550-950℃保温2~5 h,随后炉冷到500-550℃再出炉空冷。在高温保温期间 ,游高渗碳体和共晶渗碳体分解为石墨和A,在随后护冷过程中二次渗碳体和共析渗碳体也分解,发生石墨化过程。由于渗碳体的分解,导致硬度下降,从而提高了切削加工性。3.球铁的正火球铁正火的目的是为了获得珠光体基体组织,并细化晶粒,均匀组织,以提高铸件的机械性能。有时正火也是球铁表面淬火在组织上的准备、正火分高温正火和低温正火。高温正火温度一般不超过950~980℃,低温正火一般加热到共折温度区间820~860℃。正火之后一般还需进行四人处理,以正火时产生的内应力


珩磨管液压机械(铜仁市分公司)坐落于辽河路燕山路交叉口南500米东首,交通便利、欢迎新老客户光临来访;主营 硬轴。质量保证是企业品牌建立之根本。优化产品质量是持续前进之目标。永远不忽视产品品质链中的任何环节。在企业的软硬件环境中体现出严格的质量水准,培养工作人员的认真、严谨、细致的工作习惯。以客户的z u i大满意为永恒目标。追求卓越: 追求卓越,不断创新是企业生存发展之前提。产品创新、技术创新、管理创新。坚持追求卓越的经营理念,不断开发新产品和服务,以保持公司的竞争力,满足客户不断增长的需要。诚信服务: 坚持诚实服务为立业之本。坚持诚实经营,秉承客户至上的经营理念,以客户为中心提供完善快捷的售后服务,满足客户的真正需要并和客户建立长期的、相互尊重、相互合作的关系,求真务实。


贵州铜仁企业旺旺珩磨管绗磨管油缸管薄壁气缸管的日常工作原理主要是通过砂带上的沙粒产生一定的压力,在一定转速之下进行的表面研磨。通过砂带的上下移动对工件的上下表面来回磨削,达到一定效果。当然在研磨过程中要不断的加润滑油,进行冷却,以免影响工件表面加工质量。这样得到的工件只是粗加工的工件,想要更好精度的产品还需进行精加工处理薄壁气缸管和抛光管的区别绗磨其实也是抛光的一种方式不过绗磨只是专用在对圆孔的抛光方面。绗磨管抛光可以是对任何一种形状的物体表面进行粗糙度的精加工;内形或者外形都可以进行抛光,而绗磨只是对圆孔进行抛光。绗磨有专用的绗磨头,上面装上各种粗细的油石对内孔的表面进行抛光。绗磨并不能改变内孔与外形的同轴度或者孔对外形的相对位置,只是顺着孔的轴线对孔的内表面进行抛光,使孔的尺寸达到工艺的要求。


贵州铜仁企业旺旺珩磨管绗磨管油缸管钢市上演了一小波反弹行情,累计持续两周左右。以上海市场为例,大口径绗磨管现货价格从3600元/吨涨至3760元/吨,上涨160元/吨,同一时间内北京市场仅反弹100元/吨。这反映出行情仍受需求预期驱动较强,心理因素起到了一定推动作用45#绗磨管滚压工艺光洁度是效的 油缸是工程机械主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。滚压后,孔表面粗糙度由幢滚前Ra3.2~6.3um减小为Ra0.4~0.8&um,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是的,能大大提高缸筒的表面质量。

在贵州省铜仁市采购服务周到的油缸辊压管基地请认准珩磨管液压机械(铜仁市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:高经理-【13184177133】)。