



别再错过任何细节!花费一分钟观看婺源线材按需定制产品视频,让您的购买决策更加明智。
以下是:贵州安顺婺源线材按需定制的图文介绍


在进行贵州安顺高速线材轧制的过程中,可以使用铸坯作为原料替代初轧坯的方式。这样可以大大减少轧制过程中的能耗 损失,可以达到10%左右的。这样就可以大量的减少金属在 轧制过程中的损失,有效地提高加热质量。为了生产可以具 有高质量的高速线材,可以使用连铸空坯工艺技术,这种 进的技术可以不断的提高轧制的技术水平,生产出高质量的钢材。为了保证贵州安顺高速线材轧制的质量,要尽量降低开轧 的温度。目前,国外的机械设备增设了水冷箱,保证轧制的 精轧温度可以控制在900℃。也可在轧制机中设置冷水头导 管,这样可以将终轧温度控制在800℃。超重轧制机可以满 足700℃~750℃的轧制要求。


1、 角钢质量保证首先从技术着手,从 角钢产品选型上满足用户要求,我们将提供技术成熟,并且经过实践检验运行稳定、性能可靠的 角钢产品;
2、严格制定 角钢工艺措施,严格执行,要求操作者按图纸标准要求和工艺文件进行自检,专职检验严格把关,不合格的 角钢产品杜绝出厂;
3、在安装期间派技术人员常驻现场,进行技术服务,指导安装质量,及时与甲方和监理公司部门沟通,发现问题及时解决;


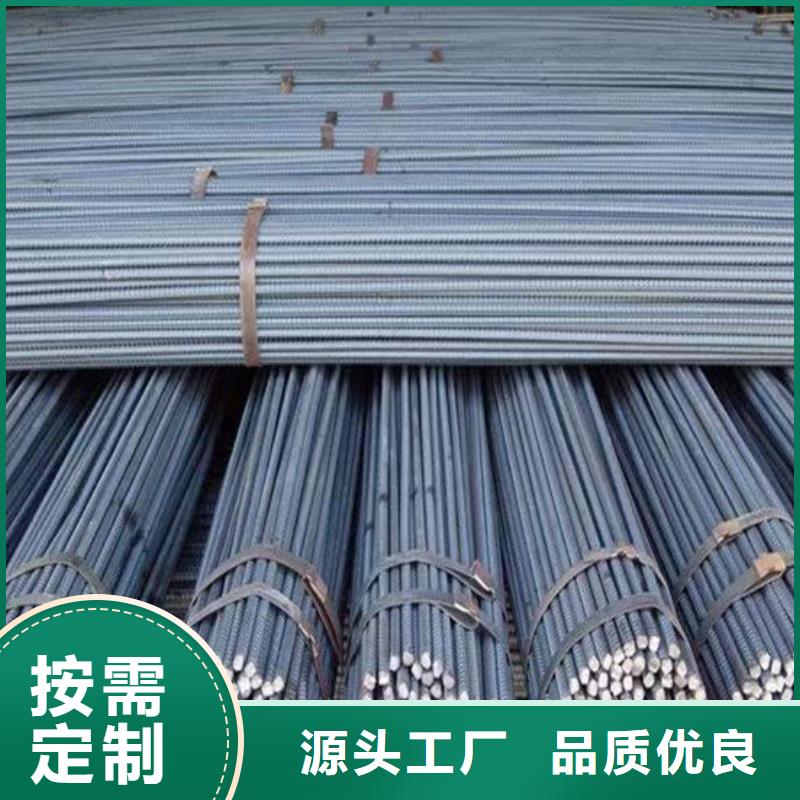
贵州安顺螺纹钢强化技术目前国内高强度钢筋生产主要有余热热处理、超细晶粒和微合金化 3 种生产工艺。经过余热处理的钢筋的可焊性、机械连接性能和施工使用性能较低,因而钢筋的应用范围受了限制,但其生产成本较低;超细晶粒钢筋的焊接性能较差,这是因为钢材在焊接过程中,由于焊接热的影响区晶粒会长大,从而使焊接接头区域出现软化的现象,使其强度降低; 微合金化工艺可使钢筋具有强度高、焊接性能好、抗震性能优等特点,是产品性能 的高强度钢筋生产工艺,采用微合金化技术也是国内外发展高强度钢筋的主要工艺技术路线之一。


贵州安顺无缝钢管发展历史德国人曼尼斯曼兄弟于1885年首先发明二辊斜轧穿孔机,1891年又发明周期轧管机,1903年瑞士人施蒂费尔(R.C.Stiefel)发明自动轧管机(也称顶头式轧管机),以后又出现了连续式轧管机和顶管机等各种延伸机,开始形成近代贵州安顺无缝钢管工业。20世纪30年代由于采用了三辊轧管机、挤压机、周期式冷轧管机,改善了钢管的品种质量。60年代由于连轧管机的改进,三辊穿孔机的出现,特别是应用张力减径机和连铸坯的成功,提高了生产效率,增强了无缝管与焊管竞争的能力。70年代无缝管与焊管正并驾齐驱,世界钢材产量以每年 5%以上的速度递增。中国1953年后重视发展贵州安顺本地无缝钢管工业,已初步形成轧制各种大、中、小型管材的生产体系。铜管一般也采用锭坯斜轧穿孔、轧管机轧制、盘管拉伸工艺。
