


为了给您提供更的昌江县35号精密管-35号精密管热销产品信息,我们上传了的产品视频。请花几分钟时间观看,您会发现更多惊喜。
以下是:内蒙古昌江县35号精密管-35号精密管热销的图文介绍
中升管业(内蒙古分公司)交通十分便利,地理位置好,是一家集研究、开发、生产和销售 冷轧精密钢管为主的科研型企业。 我公司主要生产 冷轧精密钢管等高性能产品。中升管业(内蒙古分公司) 冷轧精密钢管产品品种齐全,质量可靠,供货及时,售后体系完善, 冷轧精密钢管产品已销往我国三十多个省、市、自治区,并出口韩国、俄罗斯、日本、意大利等十几个地区,深受用户信赖。
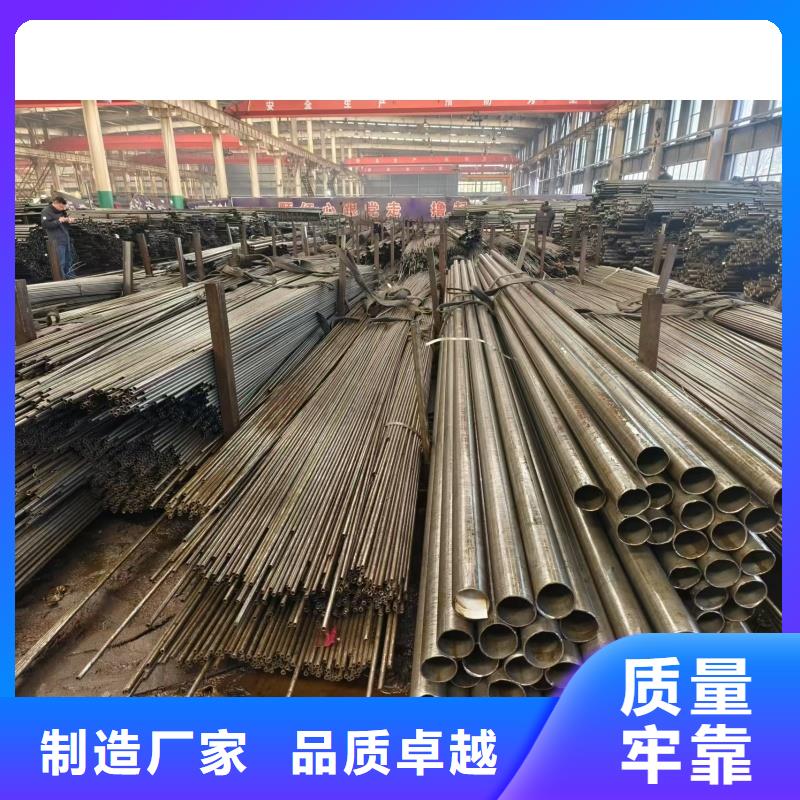

内蒙古精密管(SSAW)是带钢卷管时其前进方向与成型管中心线有成型角(可调整),边成型边焊接,其焊缝成螺旋线,优点是同一规格的带钢可生产多种直径规格的钢管,原料适应范围较大,焊缝可避开主应力,受力情况较好,缺点是几何尺寸较差,焊缝长度相比直缝管长,易产生裂纹、气孔、夹渣、焊偏等焊接缺陷,焊接应力呈拉应力状态。 内蒙古精密管生产厂家国外将此工艺改进后将原料改为,使成型与焊接分开,经预焊和精悍,焊后冷扩径,则其焊接质量接近UOE管,目前国内尚无此种工艺,是我国厂改进的方向。“西气东输”所用仍然是按传统工艺生产,只是管端进行了扩径。美国、日本和德国总体上否定SSAW,认为主干线不宜使用SSAW;加拿大和意大利部分使用SSAW,俄罗斯少量使用SSAW,而且都制定了非常严格的补充条件,由于历史原因,国内主干线多数还是使用SSAW。


在内蒙古精密管的热处理过程中,淬火过程产生的废品率往往较高,这主要是由于淬火过程中形成较大 的热应力和组织应力所致。此外,由于内蒙古精密钢管固有的冶金缺陷,选材不当,材质错误,设计中的 结构工艺差、冷热加工过程中形成的缺陷等,容易在调质过程中产生。因此对零部件淬火、回火后 的缺陷必须进行系统的分析和研究。 A.淬火变形与淬火裂纹 在实际生产中,应该根据淬火变形与 淬火裂纹的形成原因采取有效的措施。 内蒙古精密钢管热处理尽量做到均匀加热及正确加热:工件形 状法扎或截面尺寸相差悬殊时,常因加热不均匀而变形,为此,工件在装炉前,对不需淬硬的孔及 截面突变处,应采用石棉绳堵塞或绑扎等办法,以改善其受热条件,对一些薄壁圆环等易变形零件 ,可设计特定淬火剂夹具。这些措施既有利于加热均匀,又有利于冷却均匀。


内蒙古精密管铣边机:将制管用的板料的两侧面进行机械加工,并使两板边的平行度达到规定的公差范围内,为制造出高精度的钢管做准备。使内蒙古精密管板边具有内蒙古本地精密管将成型钢管半径相等曲率半径,内蒙古精密管预弯边机:将铣边机加工出两边焊接坡口的内蒙古精密管板边进行预弯。防止成型机成型成型钢管中产生过长的直边,保证内蒙古精密管的圆度。全自动钢管成型机:完成对各种金属板料的弯曲成型。进行进一步的合缝和预焊,钢管预焊机:将成型机成型合格的开口管坯,为内、外焊做准备。焊接小车运送工件沿轨道行走,双丝内焊机:用于对大口径直缝钢管进行自动埋弧焊接,配合主机实现对工件的焊接。焊接小车运送工件沿轨道行走,双丝外焊机:用于对直缝钢管进行自动埋弧焊接,配合主机实现对工件的焊接。以改变钢管圆度,钢管精整机:对圆度欠佳的长圆管逐段从外部施加强大压力,使之达到有关规范和使用要求。龙门移动式感官矫直机:用于钢制圆柱型管的矫直。直缝钢管平头倒角机:将直缝钢管端部按规定的钝边以及坡口角度进行倒角。提高钢管尺寸精度。钢管扩径机:应力。检查钢管规定压力下有无渗透缺陷,3000T水压试验机:对焊管进行水压试验。焊接应力及成型应力,从而保证钢管使用性能。


