
联系我们

当前位置:
天津 恒金属材料销售(芜湖市分公司) >
芜湖当地综合News
铝合金型材方钢一站式供应厂家
更新时间:2026-11-16 13:37:23 ip归属地:芜湖,天气:阴,温度:11-18 浏览次数:5 公司名称:天津 恒金属材料销售(芜湖市分公司)
以下是:安徽省芜湖市铝合金型材方钢一站式供应厂家的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 品牌 | 恒永兴 |
| 规格 | 齐全 |
| 价格 | 电议 |
| 范围 | 铝合金型材方钢供应范围覆盖安徽省、合肥市、马鞍山市、蚌埠市、黄山市、阜阳市、亳州市、六安市、巢湖市、铜陵市、淮北市、淮南市、芜湖市、安庆市、滁州市、宿州市、宣城市、池州市 镜湖区、弋江区、鸠江区、三山区、繁昌区、南陵县、无为市等区域。 |
以下是:安徽省芜湖市铝合金型材方钢一站式供应厂家的图文视频




【恒永兴】持续拓展产品矩阵,现有无为电力用管、三山花纹钢板、鸠江不锈钢管、镜湖船用管、繁昌低中压锅炉管、合肥花纹钢板、池州镀锌管、马鞍山无缝钢管等,满足不同场景需求。铝合金型材方钢一站式供应厂家,恒金属材料销售(芜湖市分公司)为您提供铝合金型材方钢一站式供应厂家,联系人:李经理,电话:【17768165506】。 安徽省,芜湖市 2022年,芜湖市实现地区生产总值4502.13亿元。其中,产业增加值179.25亿元,第二产业增加值2135.58亿元,第三产业增加值2187.30亿元,三次产业增加值比例为4.0:47.4:48.6。按常住人口计算,人均地区生产总值121630元。
想了解铝合金型材方钢一站式供应厂家产品的更多信息?一部视频,让你轻松get到所有重点!
以下是:安徽芜湖铝合金型材方钢一站式供应厂家的图文介绍

鉴于常规增压阶段压射冲头通过料饼施加铸造压力而实现补缩作用,采取的措施是在铸件缩孔附近增加一个类似渣包结构来充当料饼,利用一副油缸抽芯机构充当冲头,在铸件凝固后期对易产生缩孔的区域进行二次增压补缩,以达到缩孔的目的。通常来讲,这样的二次加压机构叫做挤压销,它的加压原理是在金属液或合金液浇注后到完全凝固前施加适当的压力以加强铸件凝固补缩效果,达到提高铸件致密度、减小或缩孔的目的。加压凝固能够改变金属及其合金物理参数和结晶过程,改变疏松空洞的分布和尺寸,提高铸件的致密度,改善铸件的拉伸强度和硬度等性能。根据铸件补缩、增压规律,挤压销动作号采用铸造过程的增压号,并在此基础上延迟作为启动号,因此,挤压销主要控制挤压深度和挤压延迟时间两个参数。挤压深度依铸件结构和缩孔分布、大小而定,一般为10~20 mm;挤压延时主要参考增压时间设定,一般为2~5 s。实际工程中,挤压参数的确定是在经验值的基础上根据铸造情况再作优化。为了方便调整挤压参数,通常采用单独油缸控制挤压销动作。
针对曲轴箱铸件,后期的改善措施为在模具轴承孔附近对称布置两根挤压销(位置见图5),通过调整挤压深度和挤压延时两个主要参数,优化挤压销的二次加压的补缩效果,从而降低铸件缩孔率。在前述措施的基础上,模具追加两根挤压销后缩孔率明显下降,不良率由4%降低到0.2%。同时,在0.2%的缩孔不良品中,其缩孔大小明显减小。因此,挤压销方案对于控制壁厚加大的铸件缩孔率起到了较好的作用。但是,在本次改善过程中,铸件缩孔不良率也曾出现过波动现象,通过优化挤压参数挤压深度15 mm、挤压延迟时间2.5 s和规定挤压销使用寿命(次/8000模)等相关规范,使铸件不良率稳定在0.2%附近。可以看出,铸件缩孔出现在轴承孔附近,分布较广且分散,组 织较为疏松,由于汽缸体轴承孔需要通以压力润滑油,因此铸件在使用期间存在漏油风险;通过改善后,从X射线探伤照片上已看不出疏松的缩孔分布,铸件内部组 织显得更加致密。
铝压铸件缩孔探究,废品率从5%到0.2%的对策。结论:(1)缩孔是一种常见的铸件内部缺陷,易出现在壁厚较大、模温较高等区域。通常从模具设计(浇注系统、冷却系统)、工艺参数设置和铸造条件保证等几方面出发。针对涉及的壁厚较大铸件,传统的改善措施只能起到缓解作用,而不能彻底解决问题。(2)仿照冲头在增压阶段的补缩作用设计了两根挤压销,对缩孔区域起到了二次加压的补缩作用,效果较为明显。
针对曲轴箱铸件,后期的改善措施为在模具轴承孔附近对称布置两根挤压销(位置见图5),通过调整挤压深度和挤压延时两个主要参数,优化挤压销的二次加压的补缩效果,从而降低铸件缩孔率。在前述措施的基础上,模具追加两根挤压销后缩孔率明显下降,不良率由4%降低到0.2%。同时,在0.2%的缩孔不良品中,其缩孔大小明显减小。因此,挤压销方案对于控制壁厚加大的铸件缩孔率起到了较好的作用。但是,在本次改善过程中,铸件缩孔不良率也曾出现过波动现象,通过优化挤压参数挤压深度15 mm、挤压延迟时间2.5 s和规定挤压销使用寿命(次/8000模)等相关规范,使铸件不良率稳定在0.2%附近。可以看出,铸件缩孔出现在轴承孔附近,分布较广且分散,组 织较为疏松,由于汽缸体轴承孔需要通以压力润滑油,因此铸件在使用期间存在漏油风险;通过改善后,从X射线探伤照片上已看不出疏松的缩孔分布,铸件内部组 织显得更加致密。
铝压铸件缩孔探究,废品率从5%到0.2%的对策。结论:(1)缩孔是一种常见的铸件内部缺陷,易出现在壁厚较大、模温较高等区域。通常从模具设计(浇注系统、冷却系统)、工艺参数设置和铸造条件保证等几方面出发。针对涉及的壁厚较大铸件,传统的改善措施只能起到缓解作用,而不能彻底解决问题。(2)仿照冲头在增压阶段的补缩作用设计了两根挤压销,对缩孔区域起到了二次加压的补缩作用,效果较为明显。


1、合金铝板等铝合金型材的技术特点与优势:(1)合金铝板等铝合金型材技术特点:无烟镜面抛光具有无黄烟、无流痕、低成本、低消耗、低设备投入、高亮度、高稳定性、高功效、高成品率等特点,突破了传统抛光技术的瓶颈和缺陷,成功实现了11米长材化学抛光以及自动线化学抛光的规模化生产。无烟镜面抛光技术是普通三酸和电解抛光的升级换代技术,是合金铝板等铝合金型材化学抛光技术的发展方向。(2)合金铝板等铝合金型材技术优势如下:1)无黄烟:无烟镜面抛光从根本解决了三酸抛光产生大量黄烟的难题。可节约大量的环保处理成本。为化学抛光的广泛运用扫清了主要障碍。2)无流痕:无烟抛光技术彻底解决了抛光流痕的难题、并实现了11米长抛光材的全自动线规模生产,使抛光像碱蚀一样易于操作。3)高亮度:无烟抛光由于采用新的抛光成分,比三酸抛光、电解抛光的亮度提高20%~30%,是目前亮度*高的抛光技术。4)低消耗-无烟镜面抛光药剂的消耗可比电解抛光的消耗(500-700kg/t材)降低60%-70%。5)高成品率:无烟镜面抛光过程中几乎不产生缺陷,产品成品率极高。6)生产效率高:无烟抛光挂料而积大,每次可抛光多排;抛光无废品,生产效率至少是三酸抛光的2倍以上,是电解抛光的6-9倍。7)槽液稳定:无烟镜面抛光槽几乎不调槽,可长期稳定工作。为化学抛光铝材的大规模工业化、自动化生产铺平了道路。8)亮度稳定:不同批次生产抛光材,由于不调槽,所生产的抛光材亮度稳定。2、工艺漓程与操作要点分析:(1)槽位设置说明:1)无烟镜面抛光槽前是完全封闭的抽风墙,杜绝外界自然风降低抽风效率,利于阴雨天、浓雾天的全天候生产。2)无烟镜面抛光槽的宽度为1.6m以上,加强槽液吸收烟雾的缓冲能力,利于大规模批量生产。(2)槽液功能说明:1)除蜡除垢槽:本槽中盛一种新型弱碱性除蜡除垢剂,能去机械抛光蜡及残存的重油垢,不腐蚀铝合金。操作简单。2)无烟镜面抛光槽:本槽含有多种组分,富古强氧化剂,能对铝合金进行镜面抛光。与其他抛光技术相比,本槽具有如下特点:①绝无黄烟,亮度稳定:本槽添加有足够量的烟雾抑制剂,黄烟的分解被彻底抑制;由于强氧化剂分解较慢,浓度比三酸槽稳定,因此不同批次铝合金的亮度差别比三酸抛光要小得多。②亮度增加:化学抛光的亮度,陈了与磷酸浓度、硝酸浓度,温度有关外,还与抛光液的含水量有关。含水量越高,亮度越低;三酸抛光液中磷酸含量高达80%(磷酸的含水量为15%),相应抛光液水含量小低于12%;如此高的水含量必然降低抛光材的亮度。无烟镜面抛光液在制作过程中,经过长时间的高温浓缩,水含量水足5%,因此镜面抛光材的亮度明显提高。③可长时间滴流:考虑到化学抛光反应过于剧烈,铝合金离开槽液后,滴流时间不能超过20s,大量抛光液被带进水洗槽,造成抛光材成本过于昂贵。无烟镜面抛光液中添加有足够量的缓蚀剂,保护铝合金离开槽液后,可在空中按任意时间滴流而不花材,也没流痕。由此可节约抛光液70%以上。④自动除灰:铝合金不纯或抛光液老化时,铝材经三酸抛光后,表面往往有一层黑灰,一般方法很难除去,严重影响抛光材质量。无烟镜面抛光槽中,添加有除灰成分,可自动抛光灰。⑤成品率高:由于镜面抛光槽解决了色差、流痕、花材、抛光灰等问题,使得成品率大幅提高。从而降低了成本,提高了生产效率。3)保光氧化槽。设置本槽有两大目的:①预制化学氧化膜:保光氧化槽,能生成一定厚度的氧化膜,又能完全保留原有亮度;钢合金从镜面抛光到阳极氧化之前,可以过保光氧化槽,预制一定厚度的化学氧化膜,避免氧化之前在水洗槽中产生点蚀或花材,提高成品率,同时在进行阳极氧化时,减少氧化失光。②精除灰:抛光灰的来源有两种,一是铝合金中有夹杂,二是抛光液老化。抛光灰用一般方法很难,能严重影响抛光材的外观质量。尽管无烟镜面抛光槽中已添加有除灰剂,能绝大部分抛光灰,但仍可能有少量残留抛光灰。保光氧化槽能彻底清理抛光灰,从而保证抛光材质量。


轮圈,是轮胎内廓支撑轮胎的圆桶形的、中心装在轴上的金属部件。二、按材质分类:轮圈按照材料主要分为铁轮圈和轻合金轮圈,而轻合金轮毂又以铝合金与镁合金产品为主。在今天的汽车市场中,铁制轮圈已不多见,大多数车型使用的都是铝合金轮圈,铝车轮。制造铝制轮圈所使用的铝合金材料包括A356、6061等。其中,A356被铸造铝制轮圈大量选用。A356铝合金具有比重小,耐侵蚀性好等特点,主要由铝、硅、镁、铁、锰、锌、铜、钛等金属元素组成,铝占92%左右,是一种技术成熟的铝合金材料。制造铝合金轮圈的原材料A356铝锭↑↑三、铝合金轮圈生产工艺:铝合金轮圈比钢轮圈更适合乘用车,目前其制造工艺基本可分为三种, 种是铸造,目前大多数汽车厂商都选择使用铸造工艺。第二种是锻造,多用于高端跑车、高性能车以及高端改装市场。第三种较为特别,是*先由日本Enkei公司投入使用的MAT旋压技术,目前此技术在国内的应用不如前两种多。1、重力铸造法:重力铸造简单的说,主要是靠铝水自身的重力来冲填铸模,是一种较为早期的铸造方法。该法成本低、工序简单且生产效率高,然而,浇注过程中夹杂物易卷入铸件,有时还会卷入气体,形成气孔缺陷。重力铸造生产的轮圈易产生缩孔缩松且内部质量较差,此外,铝液流动性的限制也有可能导致造型复杂的轮毂良品率低。因此,汽车轮圈制造业已经很少使用该工艺了。2、低压铸造法:低压铸造是铝液在压力作用下充入模具,在有压力的情况下进行凝固结晶的工艺。同样的情况下,与重力铸造相比,低压铸造轮毂内部组 织更为密实,强度更高。此外,低压铸造利用压力充型和补充,极大简化浇冒系统结构,使金属液收得率可达90%。目前低压铸造已成为铝轮圈生产的 工艺,国内多数铝合金轮圈制造企业都采用此工艺生产。但低压铸造法也有其缺点:铸造时间较长,加料、换模具耗时长,设备投资多等。 3、锻造法:热锻(Hot forging)→RM锻造(RM forging)→冷旋压(Cold spinning)→热处理(Heat treatment)→机加工(Machine work)→喷丸处理(Shot blast)→表面处理(Surface finishing)锻造是固体到固体的变化,通过拍、压、锻等手段来形成轮毂样式,这个过程不会发生液相变化,都是固体变化。所以它的力学性能比铸造要高,具有强度高、抗蚀性好、尺寸精 确等优点。晶粒流向与受力的方向一致,因此强度、韧性与疲劳强度均显着优于铸造铝轮圈。同时,锻造铝轮毂的典型伸长率为12%~17%,因而能很好的吸收道路的震动和应力。另外,锻造铝轮圈表面无气孔,因而具有很好的表面处理能力。但是,锻造铝轮圈的*大缺点是生产工序多,生产成本比铸造的高得多。虽然锻造轮圈的性能更好,但汽车厂商在大部分车辆上还是主要使用铸造轮圈,只有少部分豪华车配备锻造轮圈。不过国内轮圈制造龙头企业中戴卡已成功进入乘用车锻造轮圈生产线并将锻造轮圈的成本压缩到了千元,并已经开始作为原配轮圈供应国内合资厂。4、挤压铸造法:挤压铸造也称为液态模锻,是集铸造和锻造特点于一体的工艺方法——将一定量的金属液体直接浇入敞开的金属型内,通过冲头以一定的压力作用于液体金属上,使之充填、成形和结晶凝固,并在结晶过程中产生一定量的塑性变形。优点:充型平稳,金属直接在压力下结晶凝固,所以铸件不会产生气孔、缩孔和缩松等铸造缺陷,且组 织致密,机械性能比低压铸造件高且投资大大低于低压铸造法。缺点:与传统锻造产品一样,需要铣削加工来完成轮辐的造型。日本已有相当部分的汽车铝轮毂采用挤压铸造工艺生产,从浇注金属液到取出铸件整个过程都由计算机来控制,自动化程度非常高。目前世界各国都把挤压铸造作为汽车铝轮圈生产的方向之一。5、特种成型:旋压技术:旋压技术*先在日本投入使用,严格而言还应算是铸造中的一种,指的是在轮圈整体铸造出型后再利用专用设备对受力处进行旋转加压处理,使得被处理位置金属内部分子排列发生改变,具体的分割面相比起一般铸造产品呈现密度更高的纤维状,从而改变整体金属力学的工艺方法。旋压技术制造的轮圈的质量、强度、延伸性等特性都已接近于锻造轮圈,且现对于锻造轮圈来说,更易生产。总的来说,MAT旋压技术既可相对保证轮毂制造成本,同时还可使铸造轮圈打造出与锻造轮圈相近的重量和强度。只是国内技术不成熟,成本较高,故应用不多。


杂质元素的影响-钒在铝合金中构成VAl11难熔化合物,在熔铸进程中起细化晶粒效果,但比钛和锆的效果小。钒也有细化再结晶安排、进步再结晶温度的效果。钙在铝合金中固溶度极低,与铝构成CaAl4化合物,钙又是铝合金的超塑性元素,大概5%钙和5%锰的铝合金具有超塑性。钙和硅构成CaSi,不溶于铝,因为减小了硅的固溶量,可略进步工业纯铝的导电功能。钙能改进铝合金切削功能。CaSi2不能使铝合金热处理强化。量钙有利于去掉铝液中的氢。铅、锡、铋元素是低熔点金属,它们在铝中固溶度不大,略下降合金强度,但能改进切削功能。铋在凝结进程中胀大,对补缩有利。高镁合金中参加铋可避免钠脆。锑首要用作锻造铝合金中的蜕变剂,变形铝合金很少运用。仅在Al-Mg变形铝合金中替代铋避免钠脆。锑元素参加某些Al-Zn-Mg-Cu系合金中,改进热压与冷压工艺功能。铍在变形铝合金中可改进氧化膜的构造,削减熔铸时的烧损和搀杂。铍是有毒元素,能使人发生过敏性中毒。因而,触摸食物和饮料的铝合金中不能富含铍。焊接资猜中的铍含量一般操控在8μg/ml以下。用作焊接基体的铝合金也应操控铍的含量。钠在铝中几乎不溶解,较大固溶度小于0.0025%,钠的熔点低(97.8℃),合金中存在钠时,在凝结进程中吸附在枝晶外表或晶界,热加工时,晶界上的钠构成液态吸附层,发生脆性开裂时,构成NaAlSi化合物,无游离钠存在,不发生“钠脆”。当镁含量超2%时,镁攫取硅,分出游离钠,发生“钠脆”。因此高镁铝合金不允许运用钠盐熔剂。避免“钠脆”的办法有氯化法,使钠构成NaCl排入渣中,加铋使之生成Na2Bi进入金属基体;加锑生成Na3Sb或加入稀土亦可起到一样的效果。
铝合金零件表面变黑的原因:铝氧化加工铝合金铸造一般都是用金属型铸造,金属铝及铝合金具有很好的流动性和可塑性,但在使用过程中容易变黑,原因为:(1)工艺设计不合理。铝合金压铸件在清洗或压检后处理不当,为铝合金压铸件发霉变黑创造了条件,加速了霉变的生成。(2)仓储管理不到位。将铝合金压铸件存放在仓库不同的高度,其发霉的状况也不同。(3)铝合金的内部因素。很多铝合金压铸件厂家在压铸、机加工工序之后,不做任何清洁处理,或者简单的用水冲冲,无法做到彻底清洗干净,压铸铝表面残留有脱模剂、切削液、皂化液等腐蚀性物质以及其他污渍,这些污渍加快了铝合金压铸件长霉点变黑的速度。(4)铝合金外部环境因素。铝是活泼金属,在一定的温度和湿度条件下极易氧化变黑或发霉,这是铝本身的特性决定的。(5)选用清洗剂不得当。选用的清洗剂具有强腐蚀性,造成压铸铝腐蚀氧化。
铝合金零件表面变黑的原因:铝氧化加工铝合金铸造一般都是用金属型铸造,金属铝及铝合金具有很好的流动性和可塑性,但在使用过程中容易变黑,原因为:(1)工艺设计不合理。铝合金压铸件在清洗或压检后处理不当,为铝合金压铸件发霉变黑创造了条件,加速了霉变的生成。(2)仓储管理不到位。将铝合金压铸件存放在仓库不同的高度,其发霉的状况也不同。(3)铝合金的内部因素。很多铝合金压铸件厂家在压铸、机加工工序之后,不做任何清洁处理,或者简单的用水冲冲,无法做到彻底清洗干净,压铸铝表面残留有脱模剂、切削液、皂化液等腐蚀性物质以及其他污渍,这些污渍加快了铝合金压铸件长霉点变黑的速度。(4)铝合金外部环境因素。铝是活泼金属,在一定的温度和湿度条件下极易氧化变黑或发霉,这是铝本身的特性决定的。(5)选用清洗剂不得当。选用的清洗剂具有强腐蚀性,造成压铸铝腐蚀氧化。


恒金属材料销售(芜湖市分公司)是坐落在北辰区双街镇京津路西(北方实业发展有限公司内),企业现有现代化厂房和先进的生产设备。 公司拥有一支强大的生产管理、销售及售后服务团队,以高品质的产品保证、贴心的市场服务满足国内外市场的需求。公司主营 彩涂板、高压化肥管、槽钢、檐沟、H型钢、架子管。我司产品销售遍地,在新的世纪,同茂人将秉持“以人为本,追求新高”的企业精神,不断进取,在经济一体化的大潮中,向更高的目标迈进!希望通过我们的努力,借助您的支持,让我们共同谱写同茂美好的明天。

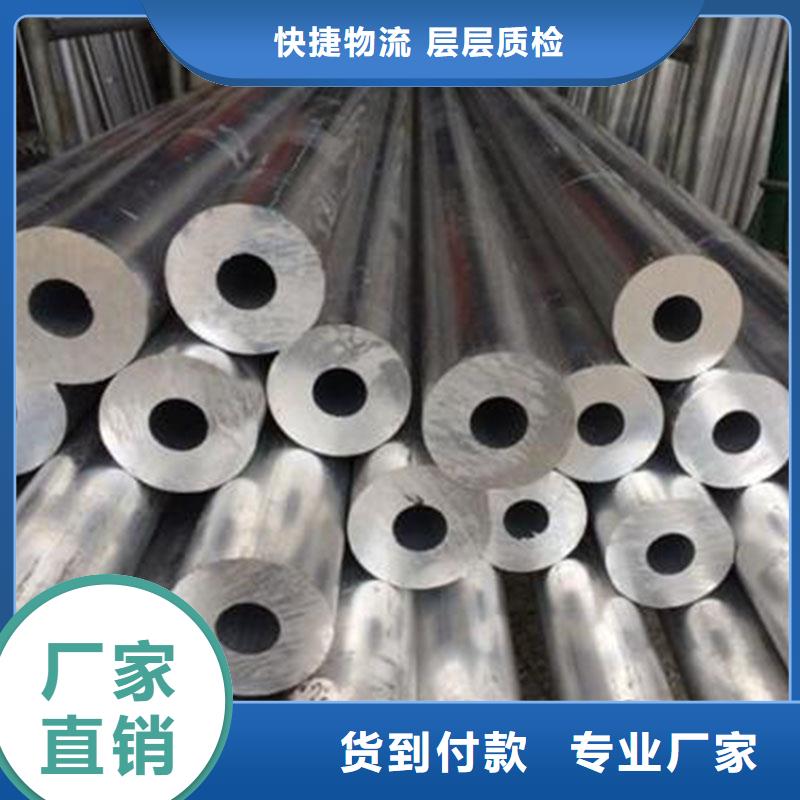
在安徽省芜湖市采购铝合金型材方钢一站式供应厂家请认准恒金属材料销售(芜湖市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:李经理-【17768165506】)。