


联系我们
当前位置:
珩磨管液压机械(平凉市分公司) >
平凉本地热动态
【薄壁珩磨管/
更新时间:2026-11-20 22:59:02 ip归属地:平凉,天气:晴,温度:-4-12 浏览次数:3 公司名称: 珩磨管液压机械(平凉市分公司)
以下是:甘肃省平凉市【薄壁珩磨管/的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 24小时 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 1公斤 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20#/45#/16Mn |
| 产品规格 | 齐全 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 可加工 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品重量 | 过磅 |
| 产品颜色 | 有色金属 |
| 质保时间 | 1个月 |
| 外形尺寸 | 圆形 |
| 适用领域 | 机械加工/液压 |
| 是否进口 | 否 |
| 质量认证 | |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/Q345B/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 【薄壁珩磨管/供应范围覆盖甘肃省、兰州市、嘉峪关市、武威市、酒泉市、陇南市、合作市、临夏市、定西市、庆阳市、平凉市、张掖市、天水市、白银市、金昌市 崆峒区、泾川县、灵台县、崇信县、华亭市、庄浪县、静宁县等区域。 |
以下是:甘肃省平凉市【薄壁珩磨管/的图文视频




【安达珩磨管】业务覆盖多元场景,提供以下产品和服务:灵台304不锈钢珩磨管、庄浪珩磨管、崇信软轴、金昌厚壁珩磨管、白银调质镀铬棒、张掖缸筒等。【薄壁珩磨管/,珩磨管液压机械(平凉市分公司)专业从事【薄壁珩磨管/,联系人:高经理,电话:【13184177133】,以下是【薄壁珩磨管/的详细页面。 甘肃省,平凉市 2022年,平凉市实现地区生产总值641.58亿元,其中,产业增加值151.73亿元,第二产业增加值190.70亿元,第三产业增加值299.14亿元。一、二、三产增加值分别占地区生产总值的23.6%、29.7%和46.7%。按常住人口计算,全年人均地区生产总值35182元。
产品视频展示,助您洞悉【薄壁珩磨管/产品的每一处细节。让购买决策变得轻松简单,为您带来更好的购物体验。
以下是:甘肃平凉【薄壁珩磨管/的图文介绍

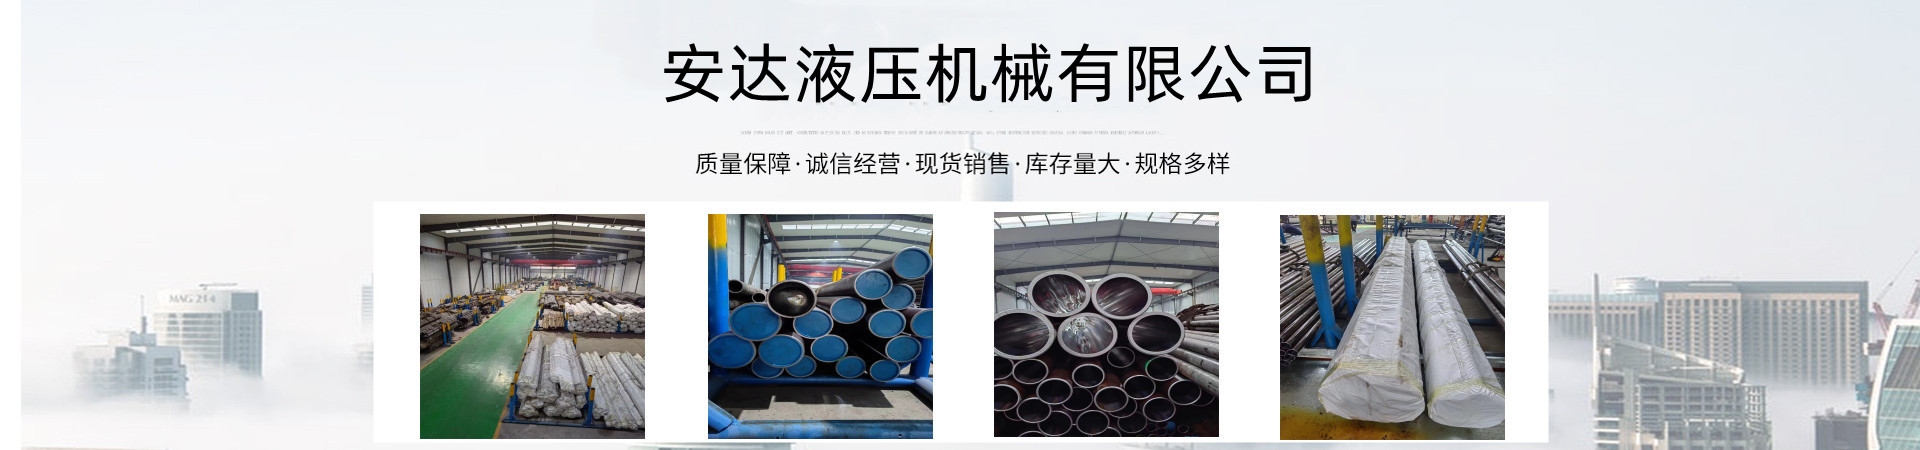
珩磨管液压机械(平凉市分公司)地理条件优越,交通便捷。公司以“ 硬轴质量求生存,信誉求发展!”为企业目标,以“打造品牌,树立形象!”为企业宗旨,不断挑战自我,越超自我。


甘肃平凉本地珩磨管油缸管绗磨管冷拔油缸管采用滚压加工。由于表层存在残余压应力,有利于封闭表面裂纹,阻碍冲蚀扩展。从而提高了填充管的表面耐蚀性,延缓了疲劳裂纹的产生,提高了填充管的疲劳强度。通过滚压成形,在滚压表面形成一层冷硬化层,减少了磨削副接触面的弹塑性变形,提高了绗缝管内壁的耐磨性,避免了磨削烧伤。轧制后表面粗糙度值减小,改善了匹配性能。
液压油缸管的结构形式多种多样,分类方法也多种多样:按循环运动方式可分为直线往复运动和回转摆动运动;按液压分为单动式和双动式;按结构可分为活塞式、柱塞式、多级伸缩套筒式、齿轮齿条式等;按安装形式可分为拉杆、耳环、脚、铰轴等。滚压管


甘肃平凉珩磨管油缸管绗磨管钢材不同,珩磨管淬火裂纹发生的几率也不同。一般说,钢材含碳量越高或Cr、Mo含量越高,越容易发生淬裂。下图表示水淬时淬裂倾向与钢的化学成分的关系。图中所示指数的负值越高,即为淬裂倾向越大。由于各种钢材的淬裂倾向不同,在设计零件时应根据性能要求,根据淬透性和脆硬性,从工艺和经济等角度综合分析和选择钢材。化学成分与淬裂的关系(水淬)3.2 珩磨管淬火零部件 机械零件的设计往往主要考虑材料的力学性能而忽略热处理工艺性能。有些零件从材料强度上看可能很合理,但从热处理工艺角度分析,其形状尺寸可能是不适当的。为了防止零件在珩磨管淬火急冷中开裂,应设法使其均热均冷,均缩均胀。为此,在零件设计中要注意两点:(1)断面要均匀;(2)没有缺口效应。良好的设计要求截面厚度均匀、形状对称、平滑过渡和加开工艺孔。对于形状复杂、尺寸较大(大于400mm)的大型凹模及薄而长的凸模,应采用分离镶拼结构,变繁为简,化大为小,变模具内表面为外表面,既便于冷热加工,又可以有效降低淬裂倾向,提高产品合格率。滚压管


甘肃平凉珩磨管油缸管绗磨管产生偏心的钢管 在热轧钢管生产过程中 容易产生,产生的环节多半是在热穿孔时产生的:
根据对自动轧管机轧后钢管的解剖分析,我们认为穿孔毛管经自动轧管机轧制后,钢管纵横向壁厚不均的形式基本上保留了穿孔毛管壁厚不均的分布特征,即轧后钢管仍具有螺旋状的壁厚不均,而且横向壁厚不均显著增大。
自动轧管机产生壁厚不均的原因是:
①穿孔毛管壁厚不均的存在形式和严重程度,直接影响轧后钢管壁厚不均的存在形式和严重程度。
②在自动轧管机上轧管时,因顶杆弯曲,使顶头位置偏离孔型中心而导致壁厚不均,其管中和管头各横截面上的 壁厚和小壁厚位置几乎固定不变;而管尾到管头壁厚不均程度则逐渐增大,因此,减小顶杆残余弯曲度,降低轧管时顶杆的轴向力,对减小壁厚不均程度有显著作用。
③减壁量越大,荒管壁厚不均越严重,减壁量较小时,自动轧管机有减小穿孔毛管壁厚不均的作用。④孔型调整不正确,当辊缝不平行时,会使荒管的壁厚不均加剧。滚压管
选购【薄壁珩磨管/来甘肃省平凉市找珩磨管液压机械(平凉市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:高经理-【13184177133】,地址:[甘肃省平凉市辽河路燕山路交叉口南500米东首]。