
13184177133


更新时间:2026-11-13 00:59:12 ip归属地:天水,天气:阴转多云,温度:1-13 浏览次数:2 公司名称: 珩磨管液压机械(天水市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 24小时 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 1公斤 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20#/45#/16Mn |
| 产品规格 | 齐全 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 可加工 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品重量 | 过磅 |
| 产品颜色 | 有色金属 |
| 质保时间 | 1个月 |
| 外形尺寸 | 圆形 |
| 适用领域 | 机械加工/液压 |
| 是否进口 | 否 |
| 质量认证 | |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/Q345B/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 16mn油缸管供应范围覆盖甘肃省、兰州市、嘉峪关市、武威市、酒泉市、陇南市、合作市、临夏市、定西市、庆阳市、平凉市、张掖市、天水市、白银市、金昌市 秦州区、麦积区、清水县、秦安县、甘谷县、武山县等区域。 |




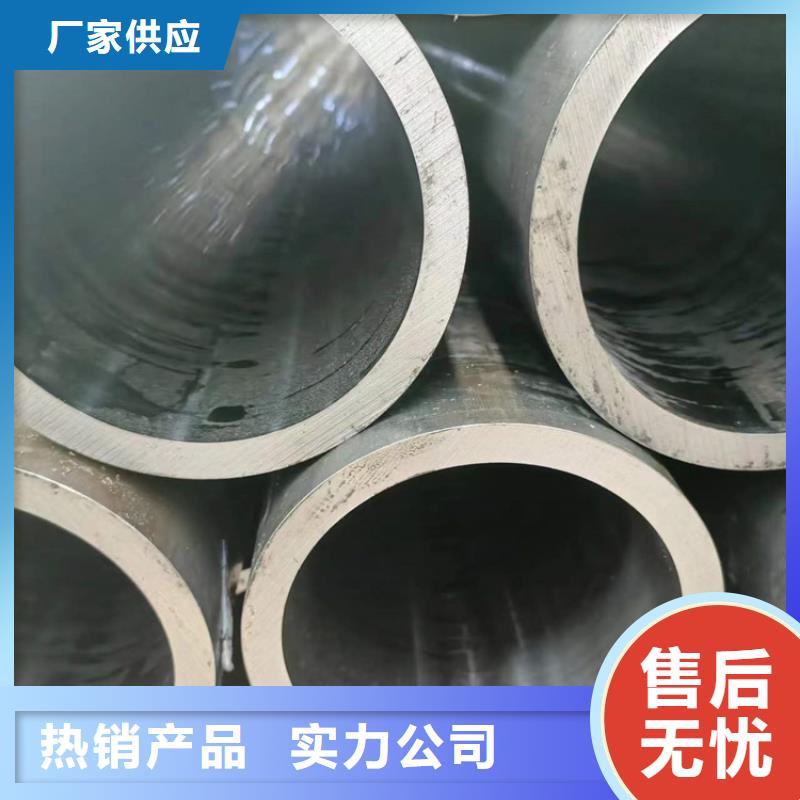
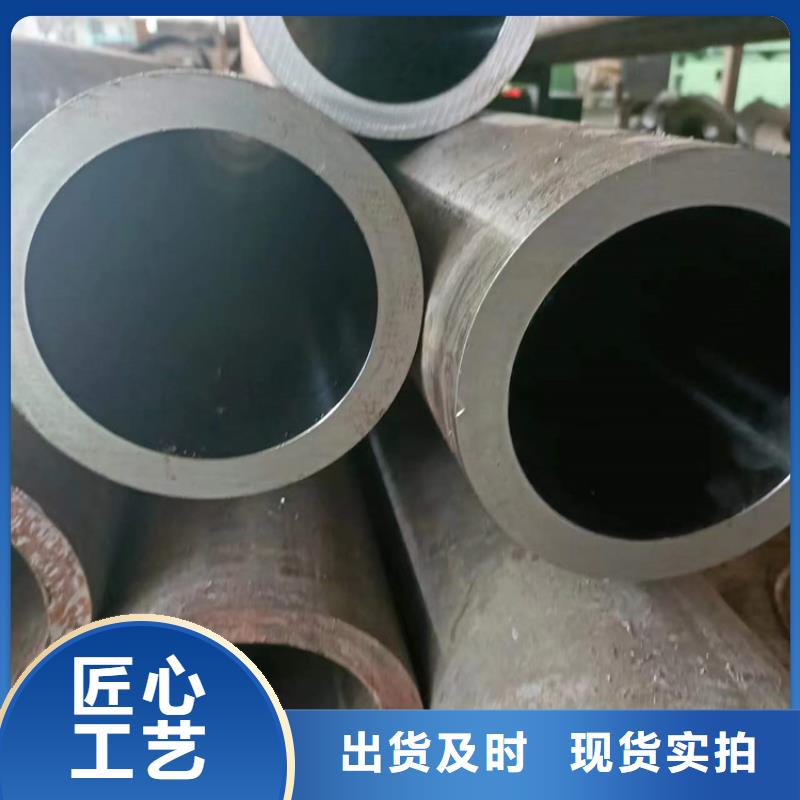

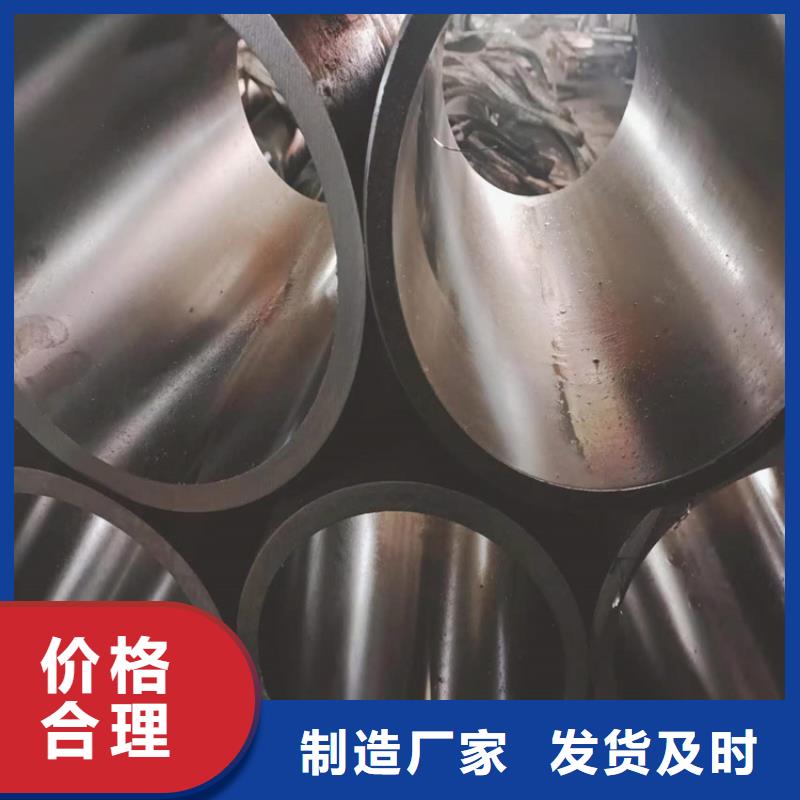
珩磨管液压机械(天水市分公司)是专业从事各种【硬轴】的生产、设计、销售、安装以及售后服务于一体的现代化企业。真正的厂家!真诚与您合作!珩磨管液压机械(天水市分公司)座落在辽河路燕山路交叉口南500米东首,是专业【硬轴】系列产品生产厂家。产品投放市场以来,以产品质量稳定、服务措施完善,深受用户好评。

