
高强钢板Q245R钢板厂家 工厂认证视频展示,产品更生动!让您亲眼见证其优点和特点,为您的购买决策提供有力支持。
以下是:吕梁文水高强钢板Q245R钢板厂家 工厂认证的图文介绍
Q690D定位于合金高强钢板,Q690D钢板生产执行标准为;GB/T1519专用技术条件。Q690D钢板执行标准说明:GB=国标、吕梁文水附近1591=钢板生产工艺流程标准。二、吕梁文水附近Q690D钢板牌号介绍Q690D钢板牌号中的Q代表屈服Q690D钢板牌号中的550代表钢板强度Q690D钢板牌号中的B代表钢板级别Q690D钢板读作:Q六九零DQ690D钢板牌号由代表屈服强度“屈”字的汉语拼音首字母Q、吕梁文水附近规定的小上屈服强度数值、吕梁文水附近交货状态代号、吕梁文水附近质量等级符号Q690D系列材质分为四个级别分别为(C=0℃冲击、吕梁文水附近D=-20℃低温冲击、吕梁文水附近E=-40℃低温冲击、吕梁文水附近F=-60℃低温冲击)


Q690D高强钢板尺寸介绍(厚度*宽度*长度/单位mm)Q690D钢板;10*2000-2500*10000-13000Q690D钢板;12*2000-2600*10000-13000Q690D钢板;14*2000-2500*10000-14000Q690D钢板;15*2000-2500*8000-14000Q690D钢板;20*2000-2500*10000-12000Q690D钢板;25*2000-2400*10000-12000Q690D钢板;30*2000-2500*10000-12000Q690D钢板;35*2000-2600*10000-11500Q690D钢板;40*2000-2700*10000-12000Q690D钢板;45*2000-2500*10000-13000Q690D钢板;50*2000-2400*10000-13000Q690D钢板;55*2000-2500*10000-14000Q690D钢板;60*2000-3000*10000-13000Q690D钢板;70-100*2000-2500*10000-15000Q690D钢板;100-200*2000-2400*7000-8000Q690D钢板;200-300*2000-2500*5000-6000Q690D钢板以上尺寸可与之协商按图纸切割加工或者小批量期货定扎


Q690D高强钢板市场调研报告Q690D钢板在17-20年的3年期间里,内部资料显示共出货40万吨,平均每年的用量值增长百分之二十、吕梁文水大多数Q690D钢板订单都是重工制造业。截止至今Q690D钢板也成为国内制造业常用的钢板牌号之一。Q690D钢板之所以被制造业频繁使用,是因为Q690D钢板自身具备了多种优质性能,在使用的过程中优质性能的体现也得到制造业深深的喜爱和认可,后来因为社会对材质的认可,制造业的频繁使用和生产厂家不断对材质的优化升级,逐渐Q690D钢板也成为国内常用的钢板牌号之一。


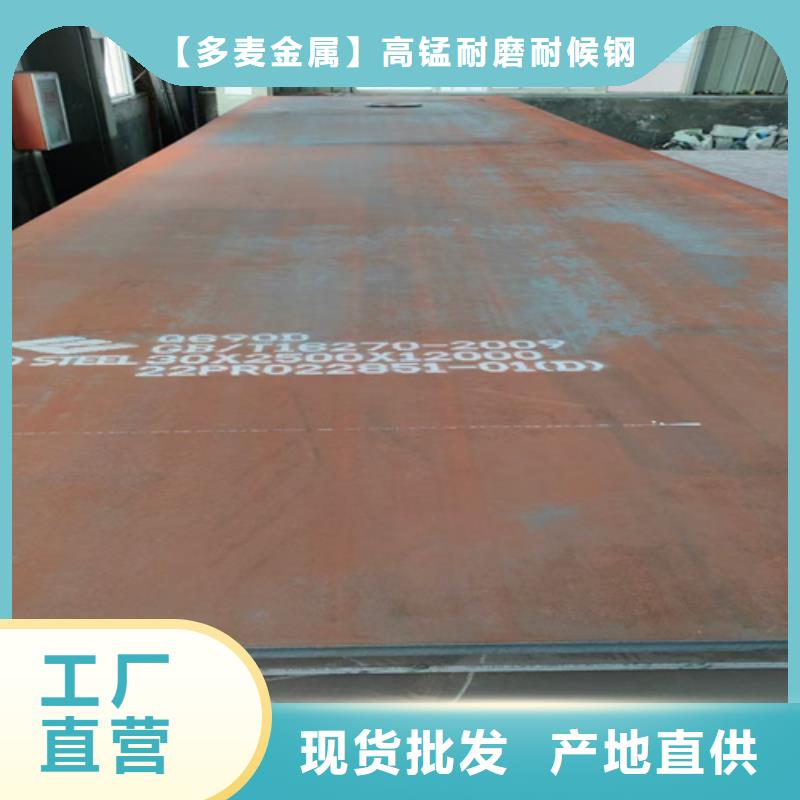
【多麦金属】高锰耐磨耐候钢板生产厂家(吕梁市文水县分公司)在建立现代企业制度的基础上,建立了一套完善的人事管理、生产管理、质量管理、财务管理、营销管理、信息管理等综合管理体系。公司研发中心拥有雄厚的科技力量和强大的科研实力,汇聚海内外专家学者进行科研攻关。 公司 耐磨400钢板生产基地拥有国际技术水平的生产环境的生产设备, 以及正在完善适合公司发展、适应市场需求的运营模式。在这个充满机遇挑战的新的历史时期,公司将以市场为导向,以人才为根本,以技术为支撑,以资本为纽带,打造一个实力雄厚、核心竞争力强大的国际化企业。在这里,我们将用信念、追求和执着开启新的航程,乘风破浪,勇往直前,驶向我们的理想和目标。

Q460C高强钢板的焊接工用氩气/ 二氧化碳精混合气体保护焊进行打底焊接,采用氩气/ 二氧化碳混合气体保护焊进行填充、吕梁文水本地盖面焊接,按照下列步骤进行操作:(I)焊接工艺参数的确定:焊接时采用较小的线能量,宜不超过12kJ/cm,设定气体流量、吕梁文水本地焊接速度;(2)焊前准备:a)制备坡口,对焊件待焊接区以及近焊缝区母材进行清理,确保无影响焊接质量的外部因素;b)将需要焊接的母材进行对口拼装点固,应确保母材焊接区及近焊缝区无影响焊接质量的缺陷;c)对口点固焊所使用的焊丝、吕梁文水本地焊接工艺与氩气/ 二氧化碳混合气体打底焊相同;d)焊丝干伸长度为15~20mm ;(3)装配定位焊接要求:定位焊所使用的焊接材料应与焊接同类型的材料相同,定位焊焊缝长度一般不小于40mm,焊缝厚度不宜超过焊缝设计厚度的2/3 ;](4)氩气/ 二氧化碳混合气体保护焊打底焊接,打底焊焊接参数如下:焊丝选用Φ 1.2mm,型号为ER55-D2,混合气体比例为Ar =CO2 = 85%:15%,气体流量 16 ~20L/min ;当气温低于5°C时,应对待施焊区进行预热,预热温度不低于80°C,预热的加热区应在焊接坡口两侧,宽度应各为焊接施焊处厚度的1.5倍以上,且不小于100mm;焊接电流为140?160A,焊接电弧电压为16?18V,焊接速度为20~22cm/min ;混合气体保护焊打底单道焊缝厚度不大于5_ ;(5)氩气/ 二氧化碳混合气体保护焊填充、吕梁文水本地盖面焊接,焊接参数如下:焊丝选用Φ 1.2mm,型号为ER55-D2,混合气体比例为Ar =CO2 = 85%:15%,气体流量16~20L/min,焊道数为填充一道,盖面一道;焊接电流为200?220A,电弧电压为22?24V,焊接速度为27?29cm/min,线能量不大于12kJ/cm ;填充焊道金属厚度不大于6mm ;盖面焊道宽度不大于16mm ;盖面焊接和填充焊接过程中,焊道的层间温度不应超过220°C~250°C。进一步,所述步骤(4)、吕梁文水本地(5)中,焊接电源选择为松下KR I1-500。再进一步,在所述步骤(4)采用混合气体保护焊进行打底。在所述步骤(5)中,盖面焊接时需进行摆动,摆动幅度不大于10mm。所述步骤(5)中,焊接线能量不大于12kJ/cm。在所述步骤(2)中,制备坡口时,在坡口两侧25_范围内应显露金属光泽。在所述步骤(5)中,焊接层间温度不应超过250°C。本发明的构思为:Q460C钢材的使用可以对产品设计进行优化,减少产品本体重量,减少基础设施施工成本,大大提高经济效益。


