



新物通物资(茂名市分公司)是集产品研发、设计、生产、销售于一体的的公司. 主要产品有 珩磨管、316不锈钢管、不锈钢管生产厂家、304不锈钢管厂,产品特点:价格有优势、制作精美,品质优良,可以更好的展示贵公司的产品。服务客户。企业经营方针为:良心品质、爱心价格。企业准则为:品质、品行、品德、品牌。


所以轧辊除磨损外,还经常出现裂纹、断裂、剥落、压痕等各种局部损伤和表面损伤。一个好的轧辊,其强度、耐磨性和其他各种性能指标间应有较优的匹配。这样,不仅在正常轧制条件下持久耐用,又能在出现某些异常轧制情况时损伤较小。所以在制造轧辊时要严格控制轧辊的冶金质量或辅以外部措施以增强轧辊的承载能力。合理的辊形、孔型、变形制度和轧制条件也能减小轧辊工作负荷,避免局部高峰应力,延长轧辊寿命。
轧辊修复方法
高分子复合材料修复方法:具有的粘着力,优异的抗压强度、耐磨性和抗腐蚀性等综合性能。冷焊修补方法:冷焊机是利用电火花高频放电原理对金属表面进行无热堆焊,因而在修补轧辊砂眼、划伤等缺陷过程中不变形、不退火、不咬边和残余应力,不改变金属组织状态。


堆焊技术是机械制造行业重要的制造和维修手段,在轧辊修复中得到广泛应用。当轧辊使用到报废极限时,可以进行堆焊修复,经过堆焊修复的轧辊具有成本低、寿命长、使用效果好等特点,对于推进循环经济成效明显,受到轧钢企业普遍欢迎。 因此,采用堆焊方法修复旧轧辊以提高轧辊的使用寿命已成为我国轧钢企业降低成本、提益的重要举措,也是符合我国节能降耗、清洁生产、循环经济的基本国策。
轧辊堆焊修复具有单件、小批量作业的特点,需要根据用户单个产品、不同材质、不同规格、不同失效情况来决定使用不同工艺,因此轧辊修复技术面临着挑战和创新。“十五”初期此项技术多集中在40t 以下热轧机用辊修复上,仅用于热轧开坯辊、型钢辊、焊管辊、连铸辊道辊等小型轧辊修复。但是国内几十条冷、热连轧机、中厚板轧机有大量报废支撑辊闲置,造成极大资源浪费,轧钢企业十分渴望废品再利用。针对这种市场需求,各轧辊公司积极开展新技术开发。

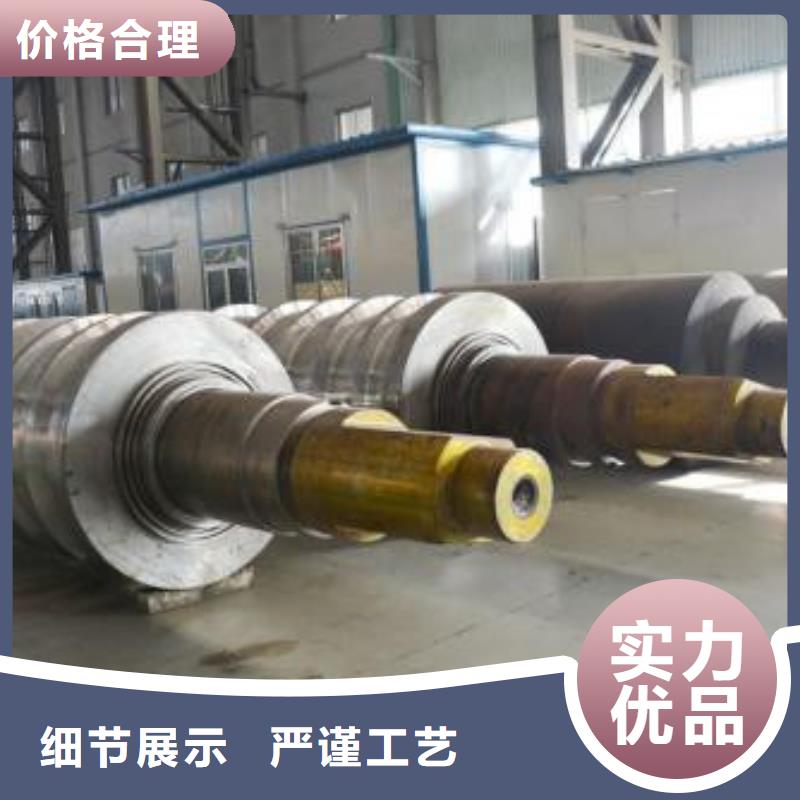

(2) 新的辊坯复合制造技术的应用.为了适应轧辊表面高耐磨和心部高综合机械性能的要求,已经有厂商在探索电渣熔铸,CPC,OSPRAY等新型表面复合技术在轧辊毛坯制备上的试用.
(3) 新的轧辊热处理和加工技术的应用.大型数控机床的应用,计算机自动控制的加热炉和淬火设备的试用,可以增加轧辊的制造精度和表面均匀性,适应次轧机的需要.
高速钢轧辊特点,高速钢轧辊的特点主要体现在以下七个方面:
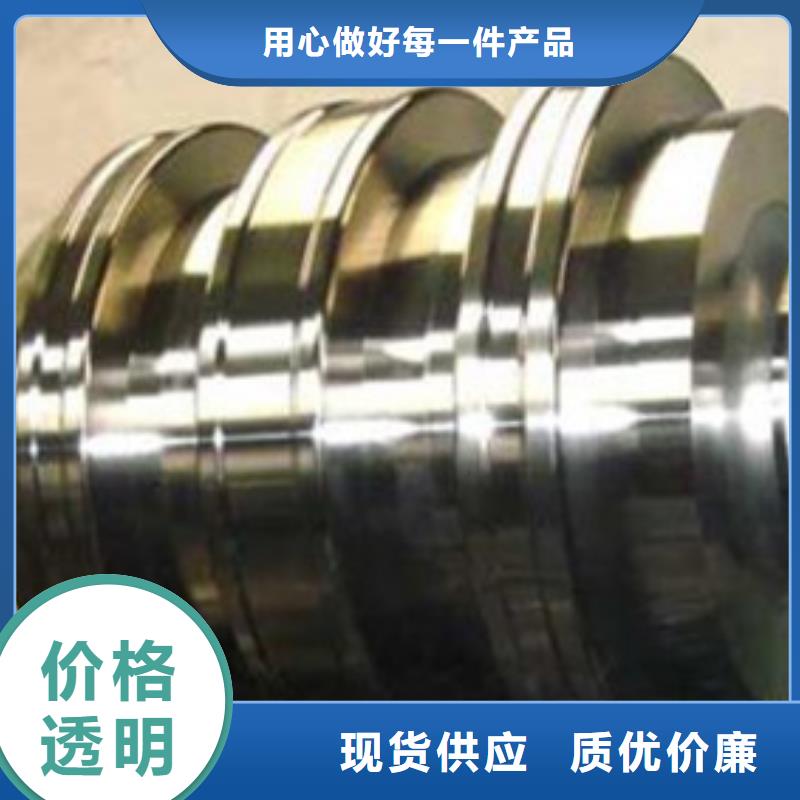


CPC法生产的高速钢轧辊组织细小、均匀且夹杂物少,几乎没有缩孔和疏松等缺陷发生,综合性能明显优于普通离心铸造高速钢轧辊。它不仅克服了离心铸造轧辊的偏析缺陷,轧辊心部可采用高强度锻钢,辊芯具有较高的强度,这也是离心铸造方法所做不到的。目前国外CPC法已实现了工业化,日本新日铁公司设计的一套CPC装置,其能力如下:轧辊辊身直径:250~850mm;辊身长度:≤3000mm;外层厚度:≤100mm;轧辊长度:≤5700mm;轧辊重量:≤15000Kg。
我国科学家也发明了一种复合高速钢轧辊的连续铸造装置,由操作平台、钢液浇铸系统、坩埚、分离环、水冷结晶器、振动器、定位导向装置、感应加热装置、拉坯系统组成。其主要技术特征体现在水冷结晶器和坩埚处于操作平台之上,两个振动器处于操作平台之下,水冷结晶器通过分离环与坩埚相连,钢液浇铸系统配置在坩埚上方的一侧,辊芯感应加热装置和定位导向装置位于坩埚的上方,拉坯系统位于操作平台之下,引锭板正对结晶器的下端。目前已应用该技术生产了W、V含量高、偏析轻、耐磨性好的复合高速钢轧辊,可以降低轧制中换辊频率,大幅度提高轧机的作业率,降低生产成本,提高经济效益。
