


联系我们

衬胶管道真空衬塑管道工厂直营
更新时间:2026-10-16 23:08:18 ip归属地:克孜勒苏 浏览次数:4 公司名称: 纵横机械制造(克孜勒苏分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 250 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 厂家/产地 | 纵横机械/洛阳 |
| 主要材料 | 橡胶 |
| 生产工艺 | 热硫化或冷粘 |
| 产品规格 | 按要求订做 |
| 断裂强度 | 17 |
| 扯断伸长率 | 550 |
| 衬里硬度 | 60±5 |
| 定伸应力 | 10 |
| 剥离强度 | 7 |
| 磨耗减量 | 0.1 |
| 应用领域 | 矿山、电力、冶金、化工等 |
| 连接方式 | 法兰连接 |
| 范围 | 衬胶管道真空衬塑管道供应范围覆盖新疆、乌鲁木齐市、克拉玛依市、伊犁市、石河子市、喀什市、阿克苏市、和田市、吐鲁番市、哈密市、克孜勒苏、博尔塔拉、昌吉州、巴音郭楞、塔城市、阿勒泰市等区域。 |



1)在涂每层底漆和粘结剂前:
任何使用了不清洁空气的底漆或粘合剂都应当,然后重新用清洁干燥的空气涂上新的底漆或粘合剂。
2)安装内衬前:
实施任何内衬工艺时都应该测量表面温度,必须保证每日至少3次(早、中、晚各一次)对环境的温、湿度进行检测、记录,如有较大变化或超出规范许可,则应立即暂停施工并立即通知相关施工人员对此进行及时处理,如果表面温度低于露点温度以上3oC,不得进行内衬安装工艺。
3)气囊复合后:
穿插气囊,包覆胶管,内衬生胶管不得有任何污损。
4)安装内衬后:
a、安装内衬后:在衬胶完成以后、硫化工作开始之前,必须对整体的防腐质量进行硫化前的的质量检查,尽可能地避免硫化后的修补工作,应对内衬进行肉眼检查看是否存在缺陷,如皱折、起泡、松驰接合、薄片缺陷、凹陷和爆裂分层等。
b、漏点检测:内衬复合后都应该检查内衬的连续性(是否有针孔和漏洞)。应采用一个电压值设为厚度δ×3000 伏特的高压检漏仪,对发现的不连续点应作出标识、修补和重新测试直到没有漏洞为止。
衬胶管道的种类
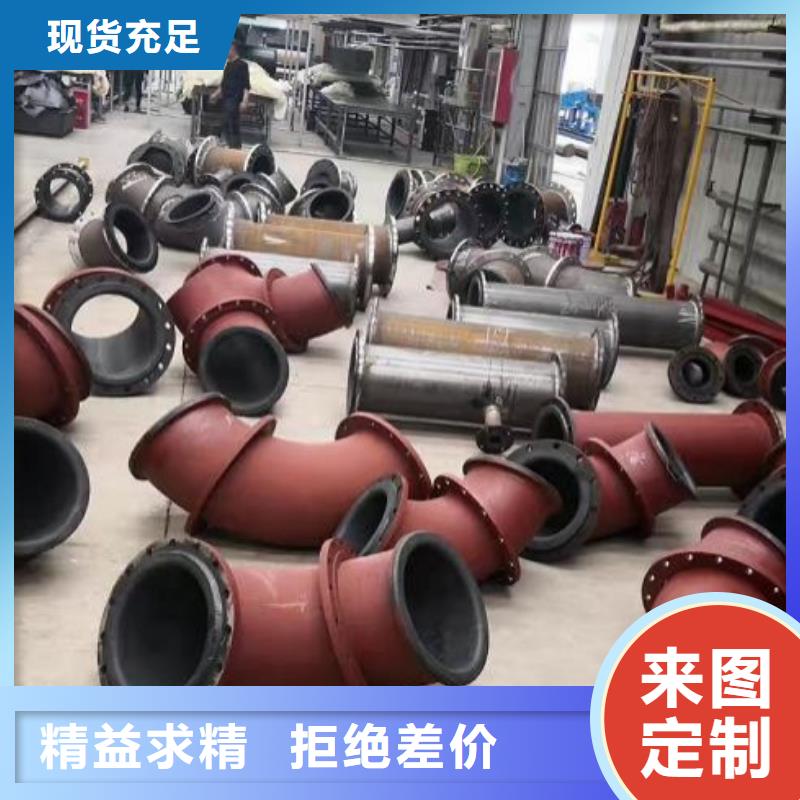
耐磨衬胶管道:以弹性橡胶为衬里层,运用“橡胶弹性强、耐磨”的特性,减小输送介质对管壁的磨损,可以用于矿山的原矿、精矿、尾矿矿浆输送管路,燃煤电厂输灰管路,化工系统的带有固体颗粒的液体输送管路。


衬胶工艺操作流程
一、冷粘工具和清洗剂
1.  刃口锋利的刀具;2、直尺,卷尺,磨刀石;3、木锤或者橡胶锤;4. 钢丝刷;5.手提电动钢丝刷(砂轮);6.干净棉纱。
二、胶板粘接程序
1. 胶板的准备
a.所有粘接的胶板表面都必须打毛(出厂时已一面或两面打毛),包括接头。
b. 所有需粘接的表面(含接头)都须用香蕉水清洗脏物,并彻底晾干。
2. 橡胶和橡胶粘接
a. 均匀涂一层配好的粘合剂于粘接表面,并晾干10至15分钟;
b. 再均匀涂第二层配好的粘合剂,至粘接面不粘手,再将粘接面叠合;
c. 粘合剂在短时间内即粘牢,在施压前调整好粘接位置;
d. 当位置对好后,在整个表面施压,使其接触均匀,挤出空气。
3. 橡胶与金属铁板粘接
a. 金属铁板表面需用喷砂或者钢丝刷去除铁锈和氧化层;
b. 采用香蕉水清洗喷砂后的表面,并彻底晾干;
c. 涂金属底油,约2小时晾干,如 层太薄可涂第二层;
d. 粘接步骤同第3条a 至d 项。
4. 注意事项
a. 粘合剂及固化剂置阴暗通风处密封保存,并小心溅入眼睛;
b. 底油的用量为每升可涂4平方米;
c. 粘合剂的用量为每升可涂1.5平方米;
d. 每升粘合剂在使用时需配入52克固化剂。
三、橡胶粘接检验标准(现场制作)。
1、金属表面处理:金属表面必须喷砂除锈,要全部露出金属光泽,达到Sa2 1/2标准要求
2、喷砂处理:喷砂是采用吸入式喷砂法,操作风压不低于5~6Kg/cm2,所用铜渣或金刚砂(粒径1.5~3.5mm)需要干燥后方能使用,喷砂工序自上而下进行,然后用毛刷刷去喷砂后附在金属表面的灰尘、喷砂应自上而下喷,顺序为从左到右。
3、胶板下料的处理:先下好样板,再裁胶板,力求准确、节约,适当考虑余量。坡口宽度为胶板厚度的3~3.5倍(15度)。胶板粘合面应保持干净,不干净的部位用清洗剂清洗干净。
4、槽体与橡胶粘接后表面达到:
1、平整 2、光滑 3、无气孔 4、无凹陷 5、无死角。


衬胶管道工艺对金属基体的要求如下:
橡胶衬里的设备基体结构力求简单,衬里部位必须保证施工过程中手或工具能接触到和看得见,为保证橡胶衬里层的质量,对基体要求如下:
(1)基体必须有足够的强度和刚度,以免承受载荷后产生变形和破坏橡胶衬里层。受压容器应有压力容器检验合格证方可进行施工。
(2)衬胶的设备不应采用铆接结构。必须铆接时,用埋头铆钉,并应紧嵌入缝隙,不得高出设备表面。
(3)橡胶衬里设备表面要求平整光滑,不应有大于30mm的凹凸处。凡有棱角的部位,应呈圆弧过渡,其半径应小于5mm,设备内有支承、档板及附件时,焊接缝应打成圆角。
(4)橡胶衬里设备金属壳体必须采用连续对接焊缝结构。突出衬胶层金属表面焊缝高度不高于2mm,焊缝不应有气孔、焊瘤、咬边等现象。
(5)设备上的接管焊缝应圆滑平整,伸入设备内表面时,应采用双面焊。
(6)大型密闭设备衬里时,从操作角度考虑,应设两个人孔。
衬胶管道工艺流程:
设备及管件需喷砂除锈达到Sa2.5级,用压缩空气吹净表面浮尘,然后涂刷一遍底胶浆。
设备缺陷处理→二次胶浆涂刷→三次胶浆涂刷贴衬→中间检查→硫化→成品检查→成品→修理
洛阳纵横机械制造有限公司专注从事衬胶管道,防腐衬胶管道,耐磨衬胶管道,脱硫衬胶管道,化工衬胶管道,电厂衬胶管道,碳钢衬胶管道,耐高温衬胶管道,耐油衬胶管道,氯丁衬胶管道,丁基衬胶管道,低钙镁衬胶管道,罐体,槽体,塔体,非标件的设备衬胶及设备包胶的研发和生产。做为专业的衬胶管道生产厂家,以合理的衬胶管道价格,为客户提供优质的耐磨防腐衬胶管道及衬胶管件产品及完善的技术服务.公司多年逐步发展为大型高新技术企业,质量可靠,性价比高,受到客户一致好评!


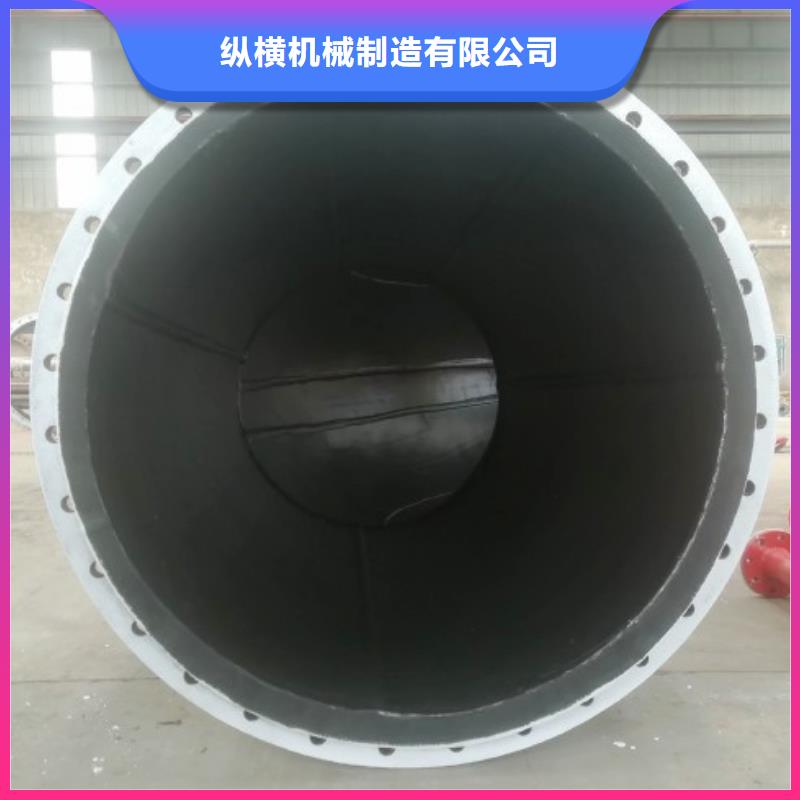
厚壁衬塑管道、氯碱衬塑管、衬HDPE管、衬塑复合钢管、承压衬塑管、冷水衬塑管,是纵横机械制造(克孜勒苏分公司)主营产品,品质好价格优,货源库存充足,欢迎询价!
