云 发 布-



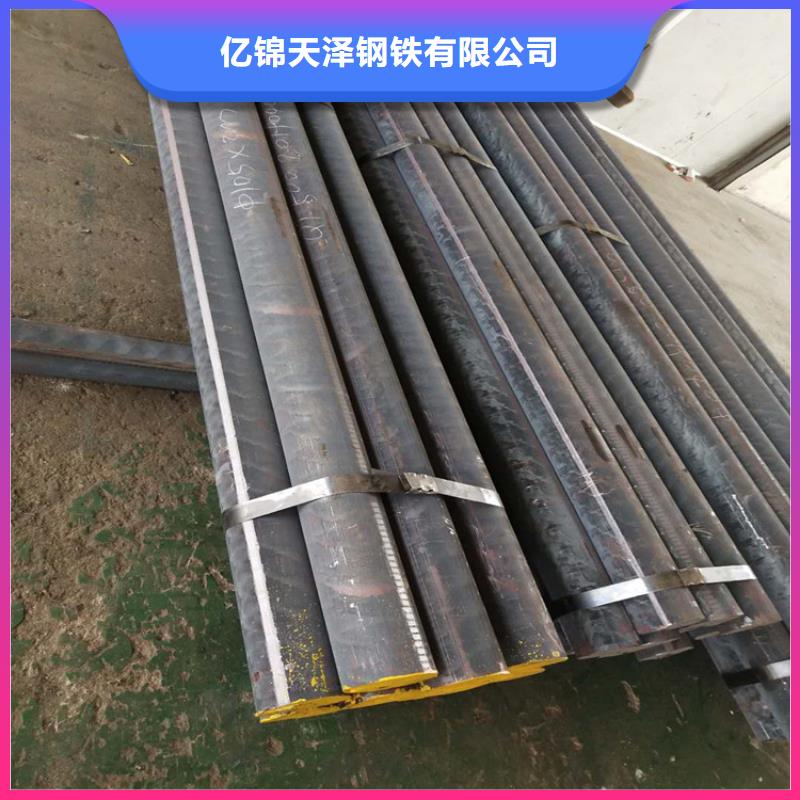
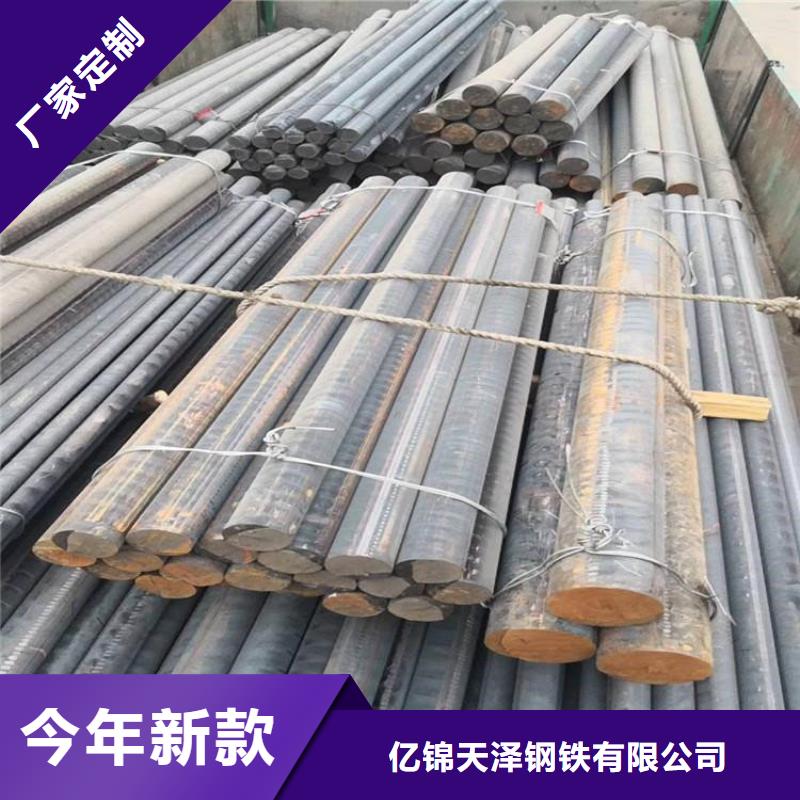

HT250铸铁棒源头厂家产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:甘肃武威HT250铸铁棒源头厂家的图文介绍
持续完善,不断创新,喜有沃不锈钢将继续发展 耐磨钢板厂家产品和服务优势,提高企业市场竞争力,增强客户对企业和产品的信心.实现让中国的 耐磨钢板厂家名扬世界的目标.
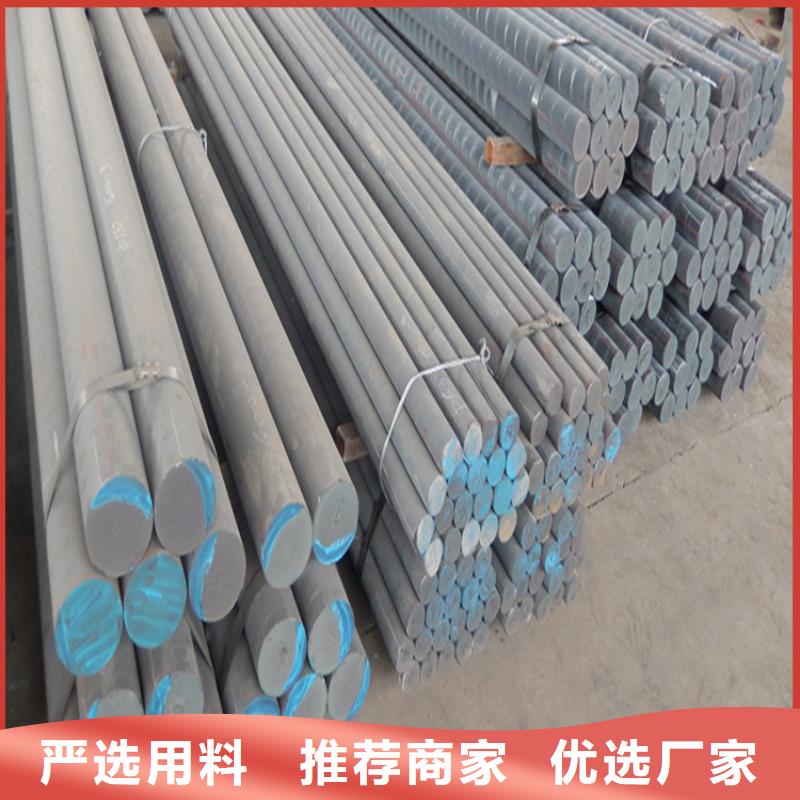
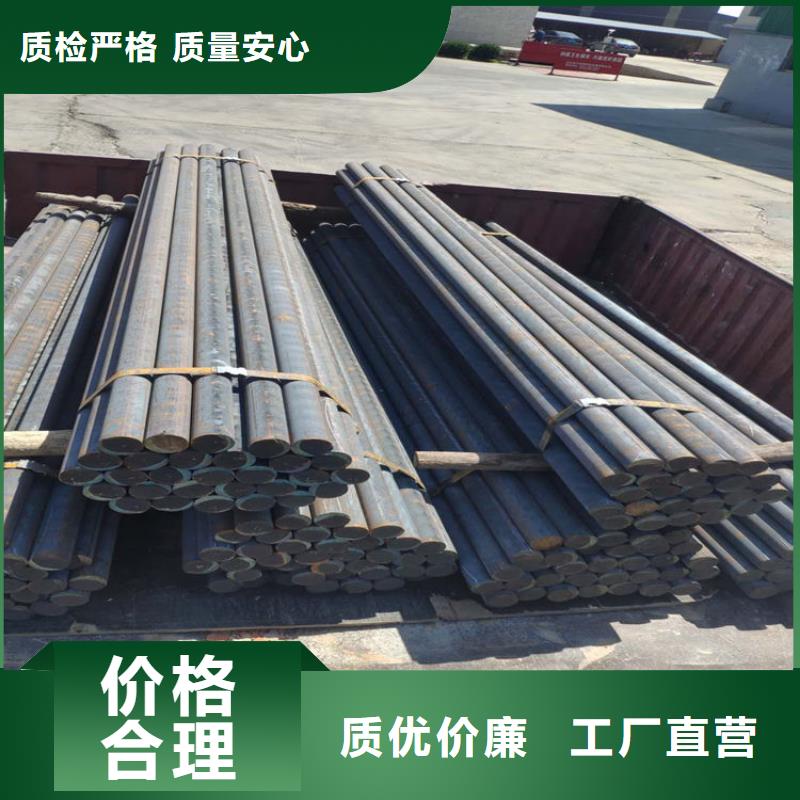
甘肃武威本地亿锦铸铁型材有限公司专业提供甘肃武威球墨铸铁棒现货,甘肃武威铸铁棒生产厂家球墨铸铁型材因其较高的强度、良好的塑性和韧性,以及便于生产,成本比钢低廉等优良的性能而被广泛应用在工业生产中的各个领域。为提高球墨铸铁材料的使用寿命,对其进行表面强化处理的研究显得十分重要。本文通过对球墨铸铁材料进行激光表面多道淬火工艺的研究,得到一些有益的结论。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。基于Matlab软件建立以铸造工艺参数为输入,拉坯工艺参数为输出的控制模型。仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。结果显示,在合理选择数值模拟关键工艺参数的情况下,采用匀强圆形光斑激光束对球墨铸铁的数值模拟结果与试验结果能够比较好的吻合,数值模拟可以对球墨铸铁QT600-3激光表面淬火的工艺设计起到良好的指导意义。采用半导体激光器对球墨铸铁QT600-3材料进行激光表面淬火后的表面宏观硬度值一般在49~60HRC。其中当试验参数为功率1600W,光斑直径14mm,速度180mm/min的时候所达到的硬化带宽度和深度值比较好。


甘肃武威本地亿锦铸铁型材有限公司专业提供甘肃武威球墨铸铁棒现货,甘肃武威铸铁棒生产厂家随着对铸件质量要求的提高,客户不仅对铸件的外观有要求,而且对铸件内在质量的要求也不断提高。对生产的铸件要求进行无损探伤,这样躲在铸件内部的缩松就会被发现。因此,从根本上铸件内部的缩松缺陷是今后企业所希望达到的目标。本课题深入研究球墨铸铁的凝固特点和缩孔、缩松的形成机理,拟采用一种新工艺,从根本上球墨铸铁件的缩松缺陷,以提高球墨铸铁件的整体质量。 灰铸铁大得多外观清洁光亮很有砂通常立浇的三角试块两侧有缩陷卧浇块顶面或两侧有缩陷试块冷却敲断后球化良好试,呈银白色或银灰色瓷状断口 白口清晰中间有疏松若断口呈银白色并有放射状花纹则表球剂加入量偏高产生的碳化物较多此时试块入时发出“”的脆裂声试片轻击即断且新击的口很浓的电石气味因此好浇注时进行浮硅育若口呈银灰色并有均匀分布的小黑点若断呈色晶。 对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。 反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 曲轴试块竖置时,随着加入量的增加,缩松缺陷整体向上表面集中,缩松缺陷面积先逐渐减少后又逐渐增加,不能完全曲轴试块内部的缩松缺陷;曲轴试块横置时,底部左右两侧添加除缩剂并配合顶部加冒口的工艺方案,可完全球墨铸铁铸件内部的缩松缺陷。各种球墨铸铁复合除缩剂对石墨的球化程度、铸件的力学性能及珠光体含量均无明显影响,但可使铸件局部晶粒细化。

甘肃武威亿锦铸铁型材有限公司专业提供甘肃武威本地球墨铸铁棒现货,甘肃武威铸铁棒生产厂家根据生产铸铁型材的技术要求,采用盖包法球化处理工艺,分析论述了铸态铁素体硅钼球墨铸铁制备工艺中的技术重点及难点,选取化学成分、球化剂及孕育剂种类、孕育剂加入量、钼含量等参数进行试验研究,有针对性地调整及优化,寻求佳的制备工艺参数,以稳定地生产出高性能铸态铁素体硅钼球墨铸铁。 试验采用中频感应电炉熔炼铁液,铁液主要化学成分范围控制在3.3-3.5C%,2.7-2.9Si%;采用快速热电偶测温,控制铁液的出炉温度。通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。反弧度法工艺制各的铸铁型材组织更为均匀,力学性能更为优良。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 球化处理温度是球化处理过程中的一种重要工艺参数,球化处理温度的波动对镁的吸收率有着重要的影响。球化处理温度过高或过低,镁的吸收率都会降低,造成球化不良,球铁的综合性能和生产稳定性降低,给产品质量带来波动,增加废品率,降低综合经济效益。因此需要寻求佳的球化处理温度范围,优化盖包法工艺参数


甘肃武威亿锦铸铁型材有限公司专业提供甘肃武威本地球墨铸铁棒现货,甘肃武威铸铁棒生产厂家普通灰铸铁型材的显组织为细小的片状石墨(为一层细小的D型石墨,内部为细小的A型石墨)和基体。也可生产A型(80%以上)石墨为主的灰铁型材;球墨铸铁型材组织中石墨球细小圆整,球化率高,球数多,无晶间碳化物,是生产ADI产品的佳基材;蠕墨铸铁型材蠕虫状石墨数量及形态要求由供需双方协商而定。 灰铸铁型材:σb=200~350Mpa,HB=150~260;球墨铸铁型材的机械性能兼有度和高塑性,经常规热处理后可以获得各种需要的基体组织及性能,σb=375~900Mpa,HB=150~300;球铁型材加工的零部件经等温淬火后,σb=800-1600Mpa,δ对应可达22%-1%。对出现在铸铁型材内部的夹杂缺陷,进行了地研究分析,明确了夹杂物的分布规律、元素组成、来源及形成原因,并就如何控制该缺陷的产生给出了相关的建议。对大断面型材表面出现的疤皮缺陷,分析了形成原因,讨论了影响其形成的因素,并提出了能有效疤皮缺陷的措施。优化设计后得到的铸铁型材新生产线,能够满足 尺寸为400mm的铸铁型材的生产,且生产铸铁型材的工序简化,各设备的结构组成更为简单合理.铸铁型材中的夹杂物主要聚集分布在其中心线上方约3/4半径处,其中大尺寸的夹杂物主要来源于球化和孕育处理,因此解决铸铁型材内部夹杂问题的关键是控制球化和孕育处理的相关参数.对于铸铁型材表面存在的疤皮缺陷,改进炉膛底部结构及阻断结晶器两段石墨套间横向传热的举措能够有效地。使用铸铁型材,比使用砂型铸件和钢,零件的总成本下降50%。普通灰铸铁型材的显组织为细小的片状石墨(为一层细小的D型石墨,内部为细小的A型石墨)和基体。可生产A型(80%以上)和D型(80%以上}石墨为主的灰铁型材。球墨铸铁型材组织中石墨细小圆整,球化率高,球数多,无晶问碳化物,是生产ADI产品的佳基材;蠕墨铸铁型材蠕虫状石墨数量及形形态要求由供需双方协商而定。