

更新时间:2026-11-13 06:39:32 ip归属地:鹤岗,天气:多云转晴,温度:-10-1 浏览次数:5 公司名称: 钜顺模具制造厂(鹤岗市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 品牌 | 钜顺模具 |
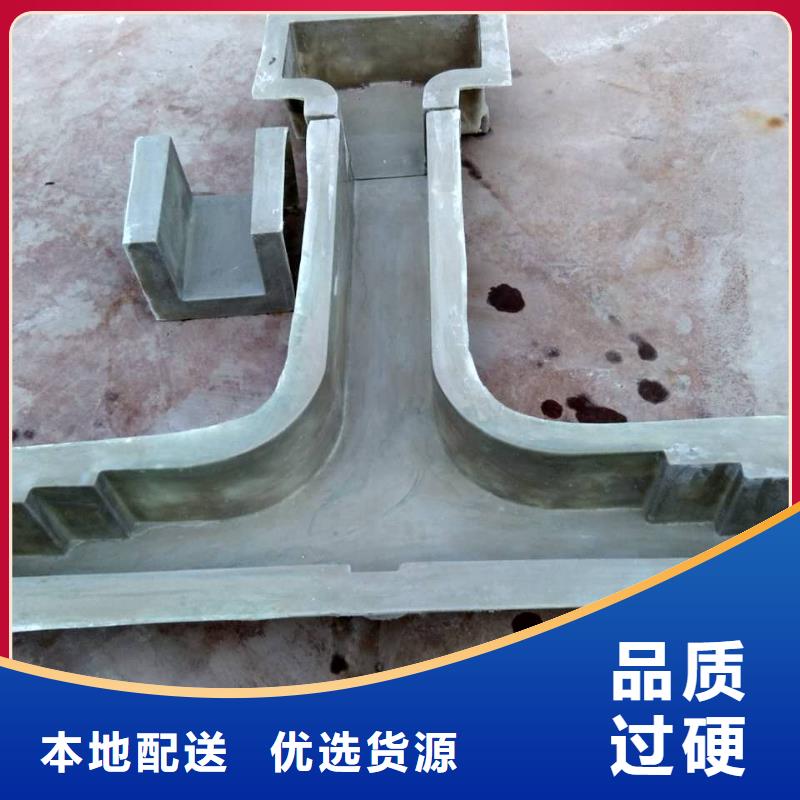
| 产品分类 | 玻璃钢模具,钢模具,塑料模具 |
| 产品材质 | 玻璃钢,树脂 |
| 产品规格 | 根据客户要求规格定制 |
| 加工周期 | 3-7天 |
| 生产能力 | 10000 |
| 模具用途 | 手糊玻璃钢 |
| 模具用途 | 混凝土模具 |
| 包装 | 普通 |
| 范围 | 玻璃钢模具玻璃钢模具供应范围覆盖黑龙江省、哈尔滨市、齐齐哈尔市、鹤岗市、大庆市、佳木斯市、牡丹江市、黑河市、绥化市、大兴安岭市、鸡西市、伊春市、七台河市 向阳区、工农区、萝北县、绥滨县等区域。 |





模具控温模温机主要作用是:
1、玻璃钢SMC模具控温模温机加热可以提高入模时的料温,缩短物料达到 流动性的时间和成型周期。
2、提高物料内部温度的均一性,缩小物料与模具之间的温差,提高物料流动性的均匀程度,从而能降低模压成型压力,提高制品的物理机械强度。
3、模温机加热能进一步减少水分及挥发物含量,可以降低模压压力。
由于玻璃钢成型对模具温度要求比较高,普通的电热管加温方式很难满足产品成型要求,主要问题是电热管加温时模具各个点的温差较大,从而造成产品不稳定。对玻璃钢产品成型来说,控制材料的浪费就是控制模具温度,控制产品的合格率就是控制模具温度的稳定性。

加温阶段即达到玻璃钢SMC模压成型温度的环节。该环节中,同样需要控制模温机升温速率和温度。对快速模压工艺,装模温度即为压制温度,不存在升温速率问题。而慢速模压工艺,应依据模压料树脂的类型、制品的厚度选择适当的升温速率。 成型温度与模压料的品种有很大关系。成型温度过高,树脂反应速度过快,物料流动性降低过快,常出现早期局部固化,无法充满模腔。温度过低,制品保温时间不足,则会出现固化不完全等缺陷。
模具温度低时,玻璃钢难以固化成型。同时由于温度低,固化反应速率慢,会造玻璃钢交联反应速度长,影响生产效率。玻璃钢局部因含胶量少而分层,从而进一步影响整体树脂的交联度,造成玻璃钢硬度低、耐蚀性、耐热性下降。
如果模具温度过高时,物料内部反应太快,整体玻璃钢脆性过大。同时分子间化学反应快,一些有效的活性基因来不及反应就被冻结。造成应力集中,玻璃钢发生开裂。

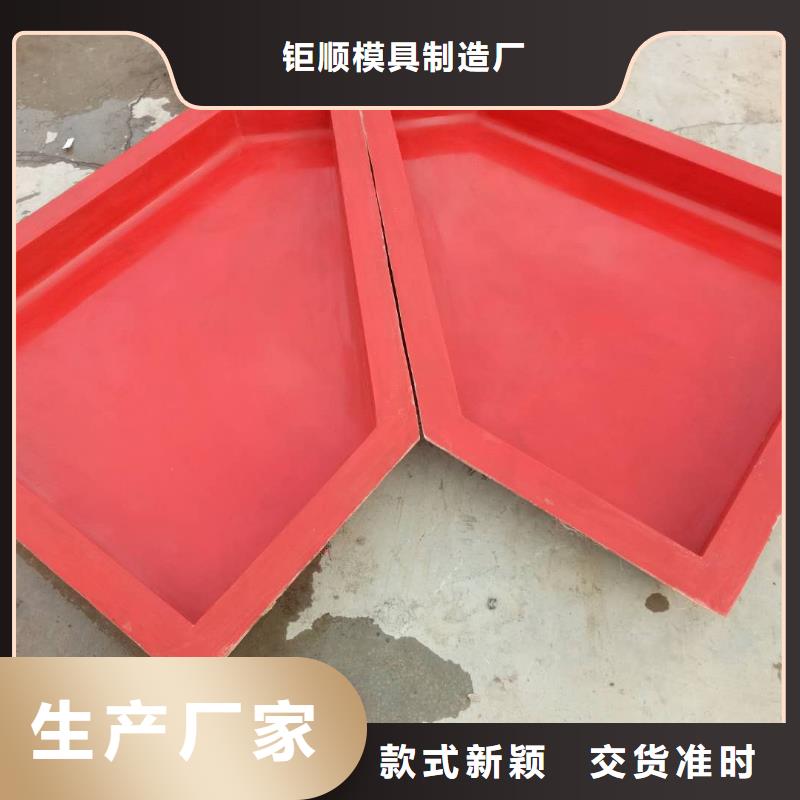


为满足客户用 钢模具各种需求,钜顺模具制造厂(鹤岗市分公司)常年备货了 钢模具,还和多家省内外物流建立了长期的合作关系,发货快捷,方便省心。公司坚持“诚信经营、用户至上:满足顾客要求、不断持续改进”的企业宗旨和质量方针,达到客户安心的经营理念,为广大客户提供合格的 钢模具产品和满意的服务。

