




想要了解QT600-3球铁方料厂家电话产品吗?点击观看我们上传的视频介绍,它将用更直观的方式展现产品的特点和优势,让您对产品有更深入的了解。
以下是:湖南怀化QT600-3球铁方料厂家电话的图文介绍

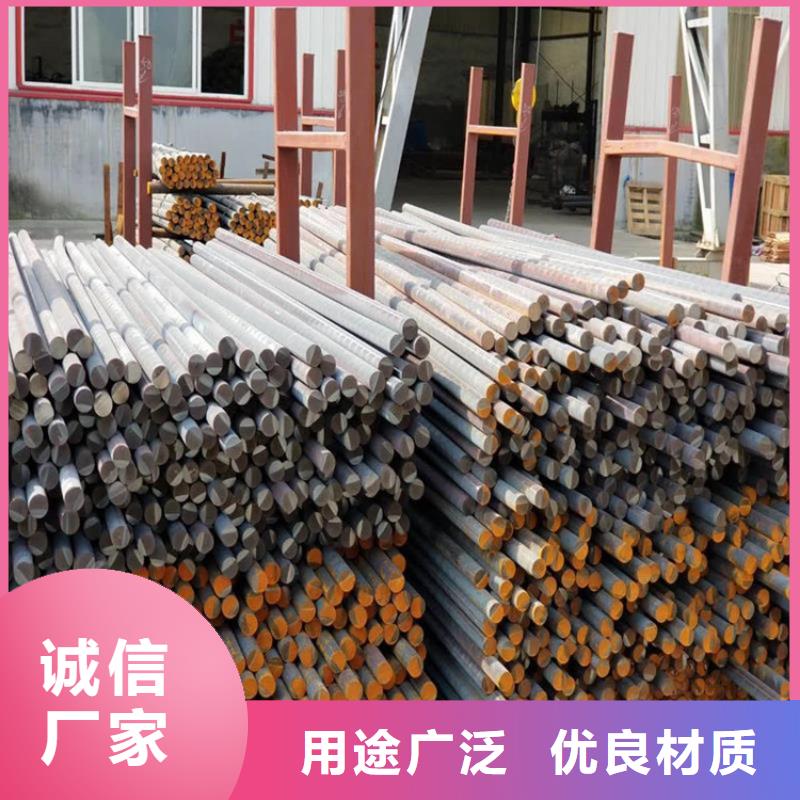
湖南怀化亿锦铸铁型材有限公司专业提供湖南怀化球墨铸铁棒现货,湖南怀化铸铁棒生产厂家球化反应控制的关键是镁的吸收率,温度高,反应激烈,时间短,镁烧损多,球化效果差;温度低,反应平稳,时间长,镁吸收率高,球化效果好。因此,一般在保证足够浇注温度的前提下,宜尽可能降低球化处理温度,控制在1420~1450℃。球化剂要砸成小块,粒度一般在5~25mm,加在包底,再在上面加硅铁和铁屑。与实施反弧度法之前的铸铁型材相比,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 基于Matlab软件建立以铸造工艺参数为输入,拉坯工艺参数为输出的控制模型。仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。球化剂和孕育剂要在出铁前加入包中,在连续生产时,刚出完前一炉铁后,包很热,过早加入会使其粘结在包底而削弱球化和孕育效果。为了延迟球化反应时间,增强球化和孕育效果,要在球化剂和孕育剂的上面覆盖一层铁屑。球化处理的方法较多,一般多采用操作简便的冲入法处理球铁。

亿锦天泽钢铁(怀化市分公司)深信,只有“以人为本,以德兴厂,创新务实,诚信经商”才能让我们的企业立于不败之地,也才会给消费者带去真正的福利,并且真正打开【耐磨钢板厂家】市场,赢得新老客户的口碑,并且在一定程度上创造出更多性能优越的【耐磨钢板厂家】产品,让消费者可以拥有更多的选择。
我们也始终坚持微笑服务,以顾客利益为主,服务到位,让每一位来到我公司的朋友都能感受到温馨的氛围。
此外,我们还注重多实践、多交流、互帮互助的原则,以积j i饱满的姿态迎接每一个挑战,争取能够早日将此产业发扬至全球,打响【耐磨钢板厂家】国际知名度。
QT600-3球铁方料厂家电话


湖南怀化亿锦铸铁型材有限公司专业提供湖南怀化球墨铸铁棒现货,湖南怀化本地铸铁棒生产厂家由于球墨铸铁铸铁型材水平连铸过程中糊状凝固的凝固特点,使得铸铁型材必然存在缩松缩孔。如何从工艺上有效地抑制缩松缩孔缺陷问题一直是人们研究的重点。大型球墨铸铁型材往往由于其体积大、结构较复杂,铸型膨胀较难控制等原因,导致其缩松缩孔更难控制,因此对工艺设计提出了更高的要求。铸铁型材在重工业中需求量大,被广泛应用于交通运输、机床、印刷、农业机械等支柱行业。拉坯工艺参数设置是铸铁型材生产中的关键环节,设置不合理会导致拉漏、拉断等生产事故和产生表面裂纹等铸造缺陷。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,实施反弧度法之后的铸铁型材硬度得到提高,组织更为均匀,并且其抗拉强度指标高于铸铁型材标准(JBT10854-2008水平连续铸造铸铁型材) 性能要求。同时,伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。 (1)根据铸铁型材结构特点并结合数值模拟的的结果,分析导致大面积缩松缩孔缺陷的原因:此类外形尺寸长而大,内部空腔结构复杂热节较多的大型铸铁型材,要实现同时凝固很困难,利用球墨铸铁自补缩来解决缩松不可行,必须加强补缩作用,合理设置冒口和冷铁,确保补缩通道顺畅。 (2)建立铸铁型材的有限元模型,运用ProCAST软件对各个方案进行了水平连铸过程模拟仿真,对缩松缩孔进行了预测,并对仿真结果进行对比分析,结合理论分析和模拟仿真的情况对铸铁型材工艺进行了优化。(3)针对优化后的工艺,确定了一套实验方案,并对优化后的工艺方案进行了实验验证,实验结果一致表明,工艺优化后铸铁型材缩松缩孔缺陷情况得到有效改善,成功解决了此类大型球铁件的水平连铸生产难题。


湖南怀化亿锦铸铁型材有限公司专业提供湖南怀化球墨铸铁棒现货,湖南怀化铸铁棒生产厂家生产球墨铸铁工业化试验结果表明:采用喂线工艺生产FCD700球墨铸铁凸轮轴时,铸件球化率、石墨球尺寸等级等参数都优于原冲入法工艺,且铸件力学性能的稳定性得到很大改善,球化处理效果稳定,重现性好;喂线技术工艺对铁水增硅量小,可大量使用回炉料,降低了生产成本,并能灵活调整气压浇注机内镁残量的波动;同时喂线处理工艺在很大程度上了球化作业时烟气对环境的影响和污染,降低了工人劳动强度。对鼓肚缺陷,在铸铁型材的水平连铸过程中采用反弧度法工艺,即通过新型的石墨套与引锭装置来实现的,通过实施反弧度法工艺,铸铁型材的鼓肚现象得到有效。但由于在率次实验过程中,刚开始生产铸铁型材时的拉拔速度比较慢、拉拔周期较长,使铸铁型材在结晶器的停留时间过长,导致在扁平方向上铸铁型材顶部略微向下凹,当拉拔参数调整合适时,下凹及鼓肚现象基本消失。 同时伸长率指标均超过LZQT500-7规定的指标。与拉伸性能结果类似,反弧度法试样的抗压强度高于未实施反弧度法试样的抗拉强度。由于铸铁型材拉坯工艺参数控制系统具有非线性和强耦合的特点,而且无法建立数学模型,采用BP、GA-BP神经网络算法进行拉坯工艺参数自适应整定研究。基于Matlab软件建立以铸造工艺参数为输入,拉坯工艺参数为输出的控制模型。仿真实验表明本文建立的拉坯工艺参数GA-BP神经网络控制模型可以用于拉坯工艺参数自适应整定,所获得拉坯工艺参数能够用于实际生产系统,实现高质量、率的铸铁型材水平连铸拉坯生产。
