


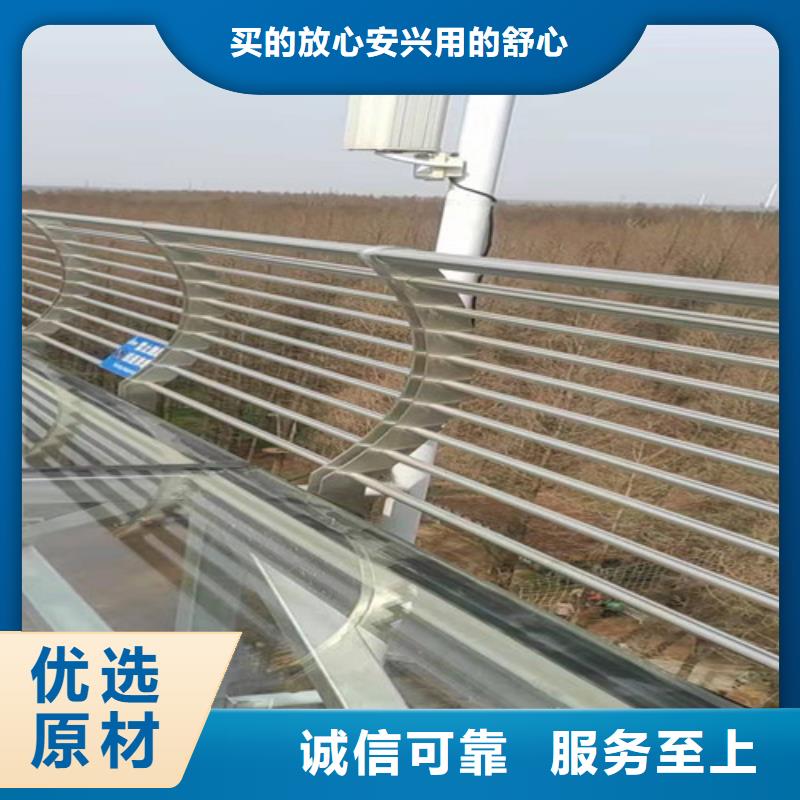


无需长篇大论,观看涂塑复合钢管什么材料视频,让你瞬间爱上我们的产品。
以下是:河北邢台涂塑复合钢管什么材料的图文介绍
“天天都是 3.15”是我们始终遵循的宗旨,坚持以质量求生存、品质求发展,不断开拓创新。众英金属科技(邢台市分公司)全体员工以“再铸辉煌”为精神动力与社会各界同仁携手共创 道路防撞护栏、天桥隔离栏、河堤钢索护栏、县道隔离栏、河道防护栏杆、公园景观栏天地,欢迎新老客户莅临我公司参观指导。


304不锈钢复合管护栏常用标准
不锈钢复合钢管由不锈钢和碳素结构钢两种金属材料选用无损压力同步复合成的新材料,兼具不锈钢抗腐蚀耐磨和卓越美丽的表面,以及碳素钢杰出的抗弯强度及抗冲击性。
外衬复合管是有不锈钢和碳素钢复合而成 统称不锈钢复合管常用标准22*1.5 22*1.6 22*2 25*1.5 25*1.6 25*2
30*1.5 32*1.5 32*2 32*2.5
38*1.6 38*2 38*2.5 50*1.5 50*2 50*2.5 50*3
51*2 51*2.5 51*3 51*3.5
60*2 60*2.5 60*3 60*3.5
63.5*2 63.5*2.5 63.5*3 63.5*3.5 63.5*4
76*2 76*2.5 76*3 76*3.5 76*4
80*2 80*2.5 80*3 80*3.5 80*4 80*4.5
89*2 89*2.5 89*3 89*3.5 89*4 89*4.5 89*5
102*4 102*2.5 102*3 102*3.5 102*4.5 102*5 102*5.5 102*6
108*2.5 108*3 108*3.5 108*4 108*4.5 108*5 108*6


不锈钢复合管栏杆文明施工要求 1、工艺流程施工准备→放样→下料→焊接安装→打磨→焊缝检查→抛光。2、主要施工方法:⑴、施工前应先进行现场放样,并计算出各种杆件的长度。 ⑵、按照各种杆件的长度准确进行下料,其构件下料长度允许偏差为1mm。 ⑶、选择合适的焊接工艺,焊条直径,焊接电流,焊接速度等,通过焊接工艺试验验证。 ⑷、脱脂去污处理:焊前检查坡口、组装间隙是否符合要求,定位焊是否牢固,焊缝周围不得有油污。否则应选择中性洗涤剂或其它化学药品用不锈钢丝细毛刷进行刷洗,必要时可用角磨机进行打磨,磨出金属表面后再进行焊接。 ⑸、焊接时应选用较细的不锈钢焊条(焊丝)和较小的焊接电流。焊接时构件之间的焊点应牢固,焊缝应饱满,焊缝金属表面的焊波应均匀,不得有裂纹、夹渣、焊瘤、烧穿、弧坑和针状气孔等缺陷,焊接区不得有飞溅物。不锈钢复合管护栏施工前,必须对工人进行教育与培训工作。监督工人必须严格按照建筑施工操作规程的要求施工,杜绝人员伤亡事故的发生。不锈钢/碳素钢复合管产品简介 碳钢,特别是Q系列碳素结构钢,具有较高的抗弯强度、良好的抗冲击性能和抗疲劳极限以及低廉的价格,从而使其成为国民经济建设的基础性材料,但碳素结构钢其主元素铁的金属活泼性,在大气中就很容易氧化锈蚀,更不用说在有腐蚀介质或特殊(潮湿、阴暗)环境里。我们每年用于其防腐投资以及因其自然腐蚀而导致的经济损失,就以数千亿元计,因腐蚀而导致重大事故更是不胜枚举。 不锈钢,以其优异的耐腐、耐磨、耐热和其闪亮、豪华的表面,而广泛应用于国民经济的各领域。受我国镍资源缺乏所限,不锈钢需求很大程度上依赖进口,价格比较昂贵,不锈钢的普及及应用在一定程度上受带了制约。将不锈钢和碳素结构钢两种金属材料,采用高科技无胶压力同步复合,是复合新材料领域的一次重大创新! 无胶压力不锈钢复合管不仅显著改善传统钢管的表面缺陷和使用性能,而且兼具不锈钢良好的抗腐耐磨性和卓越美观的华丽外表,是装饰和负荷结合,节能和廉价有机统一,符合大力发展复合新材料产业政策,因而受到各级政府的重视和支持。


不锈钢复合管厂家主要的施工方法有几种碳素钢管是出来比较早的一种管类,因为碳素钢管一些本身因素制约。普通碳素钢管存在着易腐蚀、易生锈外形不美观、使用寿命短等缺点,但由于其整体强度及抗冲击性较差,且不锈钢中镍元素在我国严重缺乏,整体成本高,费用昂贵。所以说碳素钢管在市场上的运用变慢减少慢慢被1、工艺流程施工准备→放样→下料→焊接安装→打磨→焊缝检查→抛光。2、主要施工方法:⑴、施工前应先进行现场放样,并计算出各种杆件的长度。 ⑵、按照各种杆件的长度准确进行下料,其构件下料长度允许偏差为1mm。 ⑶、选择合适的焊接工艺,焊条直径,焊接电流,焊接速度等,通过焊接工艺试验验证。 ⑷、脱脂去污处理:焊前检查坡口、组装间隙是否符合要求,定位焊是否牢固,焊缝周围不得有油污。否则应选择中性洗涤剂或其它化学药品用不锈钢丝细毛刷进行刷洗,必要时可用角磨机进行打磨,磨出金属表面后再进行焊接。 ⑸、焊接时应选用较细的不锈钢焊条(焊丝)和较小的焊接电流。焊接时构件之间的焊点应牢固,焊缝应饱满,焊缝金属表面的焊波应均匀,不得有裂纹、夹渣、焊瘤、烧穿、弧坑和针状气孔等缺陷,焊接区不得有飞溅物。


