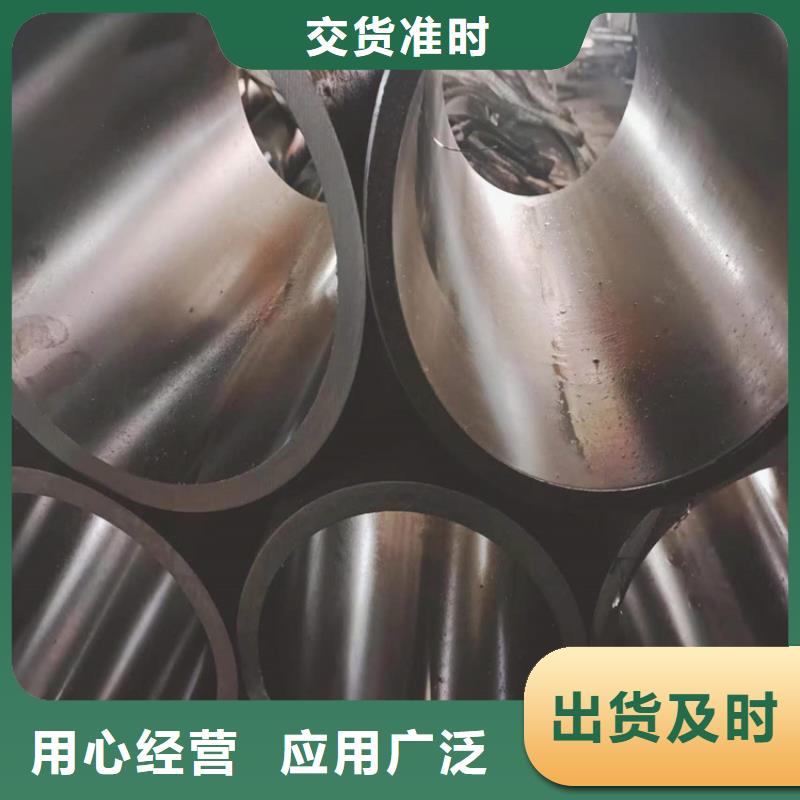
以下是:辽宁省薄壁油缸管规格的产品参数
| 产品参数 |
|---|
| 产品价格 | 4500/吨 |
|---|
| 发货期限 | 1-2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20# |
|---|
| 产品品牌 | 安达 |
|---|
| 产品规格 | 95*80 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 产品型号 | 45# |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 0.5 |
|---|
| 产品颜色 | 金属色 |
|---|
| 质保时间 | 1年 |
|---|
| 外形尺寸 | 95 |
|---|
| 适用领域 | 油缸 机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 质量认证 | 000 |
|---|
| 产品功率 | 000 |
|---|
| 工作温度 | 20-25 |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 薄壁油缸管规格供应范围覆盖辽宁省 沈阳市、大连市、鞍山市、抚顺市、本溪市、丹东市、锦州市、营口市、阜新市、辽阳市、盘锦市、铁岭市、朝阳市、葫芦岛市等区域。 |
|---|
以下是:辽宁省薄壁油缸管规格的图文视频
【安达珩磨管】业务覆盖多领域场景,主营
辽阳珩磨管、
朝阳油缸缸芯等产品服务。
薄壁油缸管规格,
珩磨管液压机械(辽宁省分公司)为您提供
薄壁油缸管规格产品案例,联系人:
高经理,电话:
【13184177133】。 辽宁省 据史书《禹贡》记载,辽宁省建制于上古社会,夏商为幽州、营州之地,周分封属燕国。春秋时期,行政区划开始设郡、县,燕国置辽东、辽西两郡,秦置辽东、辽西、右北平三郡。公孙度置平州。伪满洲国期间,辽宁地区分为奉天、锦州、安东3省及关东州等。新中国成立后,辽宁省是新中国工业的摇篮,为新中国贡献“1000多个全国”,被誉为“共和国长子”、“辽老大”。辽宁省历史代表文化为“东北文化”。辽宁基础设施完善,在全国率先实现了陆地县全部通高速,拥有6个港口,拥有东北为通畅完善的空港网络。拥有九门口长城、五女山山城、沈阳故宫和昭陵、福陵、永陵等6处世界文化遗产。
想要更直观地了解薄壁油缸管规格产品的特点和功能吗?我们为您准备了视频介绍,相较于图文,视频更能让您轻松掌握产品的核心卖点。
以下是:辽宁薄壁油缸管规格的图文介绍
珩磨管液压机械(辽宁省分公司)主营:【硬轴】,可按照客户需求定做各种规格【硬轴】,所售产品均执行国标,公司始终坚持“公正、客观、科学、诚信”的经营原则,重合同、守信誉、保质保量、按期交货”。多年来公司凭借良好的信誉、低廉的价格享誉全国30多个省、市、自治区,产品出口欧洲、南美等十多个地方,深得用户信赖!欢迎您的来电、咨询,我们将竭诚为您服务!
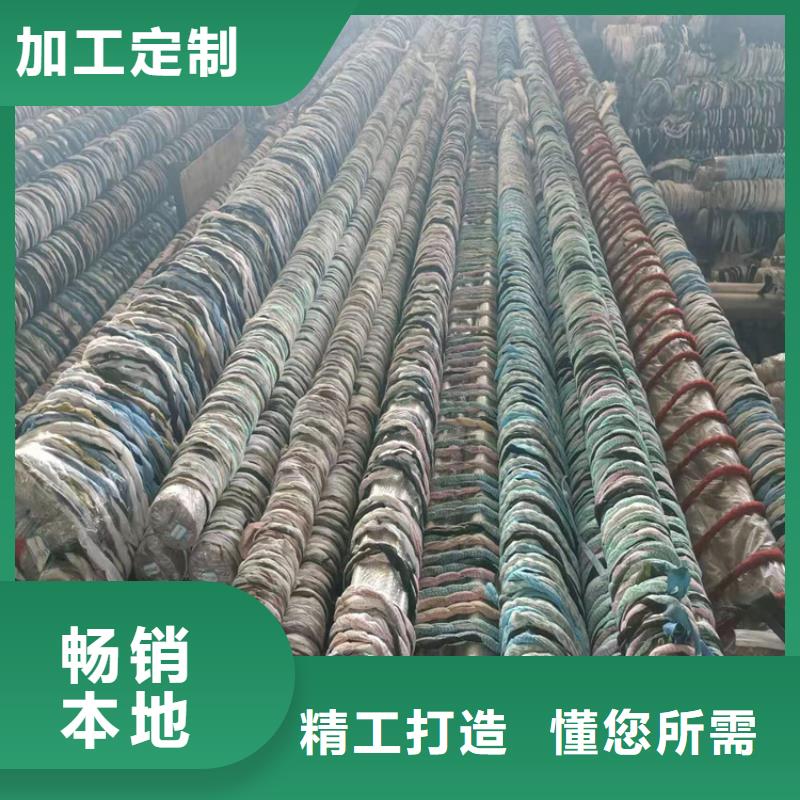

辽宁企业旺旺珩磨管绗磨管油缸管绗磨管厂滚压具有以下特点:(1)生产效率高:用传统的方法生产一根内径420毫米,12米长的缸筒需154小时,用冷拔方法生产只需4分钟。(2)率高:由于镗孔的滚压头兼起导向作用,在切削过程中,毛坯管由于自重产生挠度,致使滚压头和镗刀走偏,造成废品。率只能达到60%左右,而用冷拔方法生产,率可达95%以上。(3)金属利用率高:用传统的镗孔方法制造缸体,金属利用率只有50-70%。用拉拔方法生产时,金属不但不被切削成铁末,反而可以得到30%的延伸,金属利用率可达95%。(4)能改善成品管金属的机械性能:用拉拔方法生产,使毛坯得到30%以上的塑性变形,由于加工硬化而使成品管金属的强度限大为提高。一般在成品管内层强度限提高达60%。高精度冷拔管是用无缝热轧钢管、直缝焊管为坯料,经过化学处理后在专用冷拔机上,通过特种变形原理设计的模具进行拉拔,生产出高精度管。其尺寸精度达H10~H8,直线度达0.35~0.5mm/m,表面粗糙度达Ra1.6-0.4。
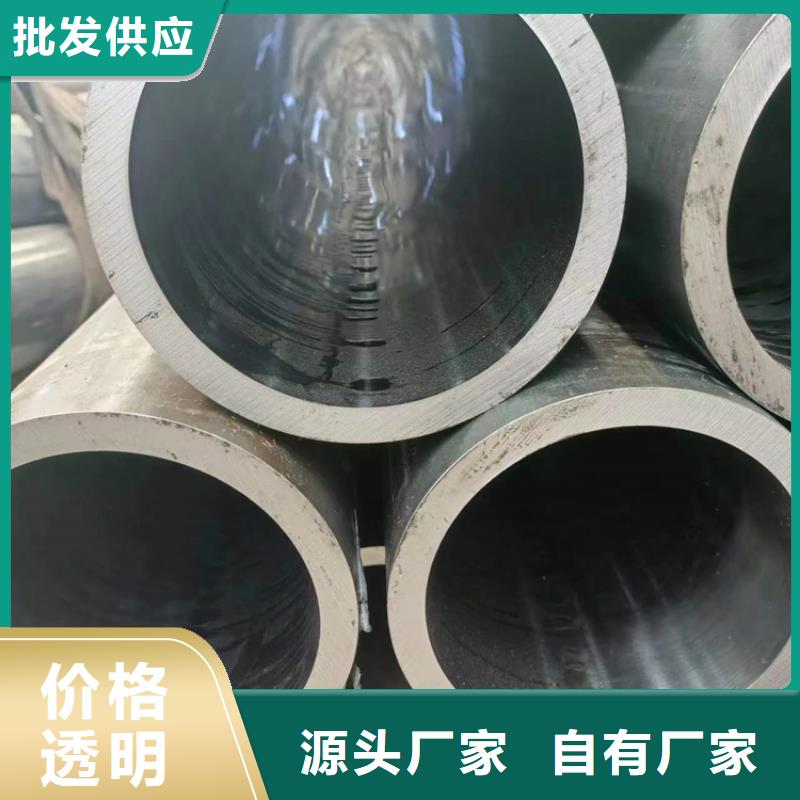
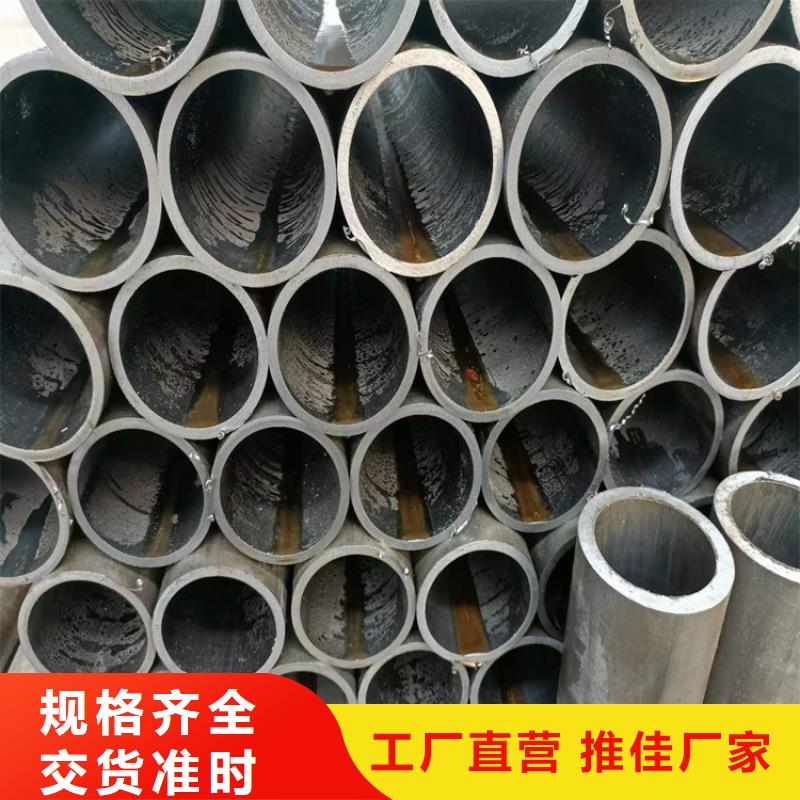

辽宁企业旺旺珩磨管绗磨管油缸管1、吉林厚壁绗磨管存在微量变化和浅状拉痕,可以采用珩磨工艺修复,也可采用镀层修复。2、吉林厚壁绗磨管内表面磨损严重,存在较深纵向拉痕的,按照实物进行测绘,由专业生产厂俺油缸管制造工艺重新生产进行更换,近资料显示,可运用TS311减磨修补修复油缸管。减磨修补剂主要用于对磨损、划伤金属零件的修复。油缸管修复过程中,用合金刮刀在划伤表面剔除深度为1mm以上的沟槽,然后用清洗沟槽表面,用油缸管内径仿形板调好的TS311减磨修补剂敷涂于打磨好的表面上,用力刮平,确保压实,并高于油缸管内表面,待固化后,打磨并留出精加工余量。 通过研磨使油缸管整体尺寸、行位公差、粗糙度达到要求绗磨管是新型的耐磨材料,它主要被应用在大型的工业中,陶瓷弯头的出现,占据了整个耐磨材料市场的80%左右。合管因充分发挥了钢管强度高、韧性好、耐冲击、焊接性能好以及刚玉瓷高硬度、高耐磨、耐蚀、耐热性好,克服了钢管硬度低、耐磨性差以及陶瓷韧性差的特点。因此,复合管具有良好的耐磨、耐热、耐蚀及抗机械冲击与热冲击、可焊性好等综合性能。是输送颗粒物料、磨削、腐蚀性介质等理想的耐磨、耐蚀管道。


辽宁企业旺旺珩磨管绗磨管油缸管厚壁油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了厚壁油缸管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质薄壁气缸管内表面磨损处理方法 薄壁气缸管存在较深纵向拉痕的,按照实物进行测绘,由专业生产厂俺珩磨管制造工艺重新生产进行更换,近资料显示,可运用TS311减磨修补修复珩磨管。


2辽宁企业旺旺珩磨管绗磨管油缸管.铸件白口的高温石墨化退火铸件冷却时,绗磨管表层及薄截面处,往往产生白口。白口组织硬而脆、加工性能差、易剥落。因此必须采用退火(或正火)的方法白口组织。退火工艺为:加热到550-950℃保温2~5 h,随后炉冷到500-550℃再出炉空冷。在高温保温期间 ,游高渗碳体和共晶渗碳体分解为石墨和A,在随后护冷过程中二次渗碳体和共析渗碳体也分解,发生石墨化过程。由于渗碳体的分解,导致硬度下降,从而提高了切削加工性。3.球铁的正火球铁正火的目的是为了获得珠光体基体组织,并细化晶粒,均匀组织,以提高铸件的机械性能。有时正火也是球铁表面淬火在组织上的准备、正火分高温正火和低温正火。高温正火温度一般不超过950~980℃,低温正火一般加热到共折温度区间820~860℃。正火之后一般还需进行四人处理,以正火时产生的内应力

今年在辽宁省本地购买薄壁油缸管规格有了新选择,珩磨管液压机械(辽宁省分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的薄壁油缸管规格产品。如需购买或咨询,请随时联系我们,联系人:高经理-【13184177133】,地址:辽宁省辽河路燕山路交叉口南500米东首。