以下是:陕西省榆林市【大口径珩磨管/的产品参数
以下是:陕西省榆林市【大口径珩磨管/的图文视频
【安达珩磨管】持续拓展产品矩阵,现有
靖边研磨管、
绥德硬轴、
子洲油缸缸芯、
横山厚壁珩磨管、
安康镀铬棒、
西安珩磨管、
渭南镀铬棒、
商洛316不锈钢珩磨管、
汉中活塞杆等,满足不同场景需求。在陕西省榆林市本地采买
【大口径珩磨管/到
珩磨管液压机械(榆林市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:
高经理-【13184177133】。 陕西省,榆林市 榆林市建制始于春秋战国,兴于明清,明永乐六年(1408年),榆林之名始见于史。2000年7月1日,设立地级榆林市。境内有“三横五纵”干线铁路网,县县通高速,榆阳4E级机场陕西第二大航空港。境内拥有镇北台,榆林古城,榆林沙漠森林公园等景点。荣获历史文化名城,文化生态保护区,卫生城市,森林城市,新能源示范城市,生态保护与建设示范市。
为了让您更地了解我们的【大口径珩磨管/,我们精心制作了产品视频。请花1分钟时间观看,您会发现更多细节和优势。
以下是:陕西榆林【大口径珩磨管/的图文介绍


陕西榆林珩磨管油缸管绗磨管滚压加工原理:它是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。
1、提高表面粗糙度,粗糙度基本能达到Ra≤0.08μm左右。
2、修正圆度,椭圆度可≤0.01mm。
3、提高表面硬度,使受力变形,硬度提高HV≥4°。
4、加工后有残余应力层,提高疲劳强度提高30%。
5、提高配合质量,减少磨损,延长零件使用寿命,但零件的加工费用反而降低。
1、无缝钢管主要特点是无焊接缝,可承受较大的压力。产品可以是很粗糙的铸态或冷拨件。
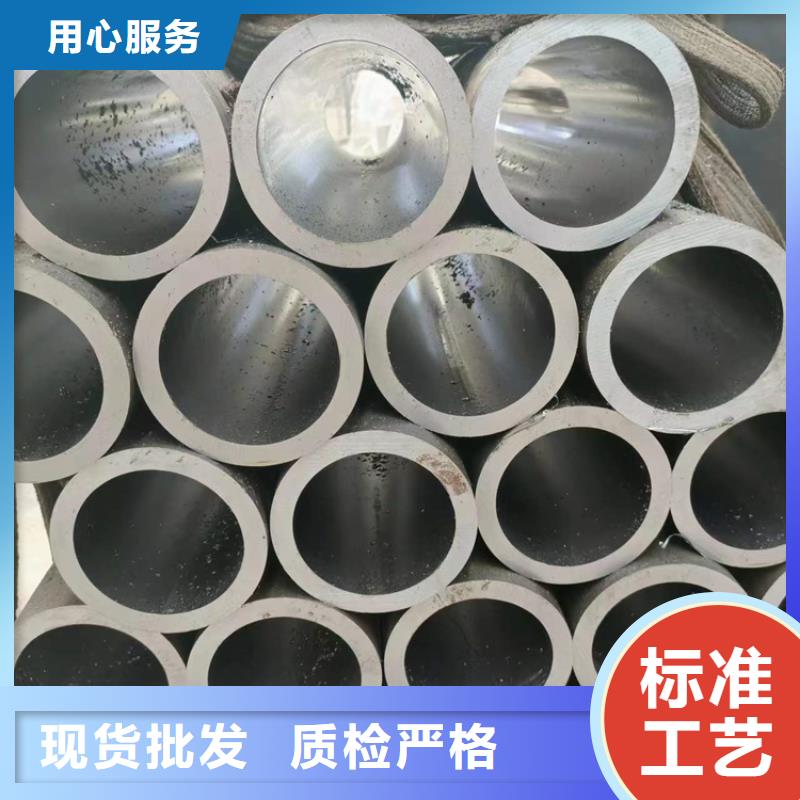
2、绗磨管是近几年出现的产品,主要是内孔、外壁尺寸有严格的公差及粗糙度。滚压管


珩磨管液压机械(榆林市分公司)坚持“诚信为本,信誉至上,服务用户,回报社会”是我们的服务理念。我公司一贯坚持“质量至上,用户至上,满意服务,信守合同”的宗旨,凭借着高质量的产品,良好的信誉,满意的服务。“学习,超越”是本公司的企业精神,我们将更加谨诚的致力于 硬轴事业,以百倍真诚的合作与广大海内外客户共荣发展,同创辉煌!


陕西榆林珩磨管油缸管绗磨管滚压管油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。滚压加工是一种无切屑加工,在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。


陕西榆林珩磨管油缸管绗磨管产生偏心的钢管 在热轧钢管生产过程中 容易产生,产生的环节多半是在热穿孔时产生的:
根据对自动轧管机轧后钢管的解剖分析,我们认为穿孔毛管经自动轧管机轧制后,钢管纵横向壁厚不均的形式基本上保留了穿孔毛管壁厚不均的分布特征,即轧后钢管仍具有螺旋状的壁厚不均,而且横向壁厚不均显著增大。
自动轧管机产生壁厚不均的原因是:
①穿孔毛管壁厚不均的存在形式和严重程度,直接影响轧后钢管壁厚不均的存在形式和严重程度。
②在自动轧管机上轧管时,因顶杆弯曲,使顶头位置偏离孔型中心而导致壁厚不均,其管中和管头各横截面上的 壁厚和小壁厚位置几乎固定不变;而管尾到管头壁厚不均程度则逐渐增大,因此,减小顶杆残余弯曲度,降低轧管时顶杆的轴向力,对减小壁厚不均程度有显著作用。
③减壁量越大,荒管壁厚不均越严重,减壁量较小时,自动轧管机有减小穿孔毛管壁厚不均的作用。④孔型调整不正确,当辊缝不平行时,会使荒管的壁厚不均加剧。滚压管

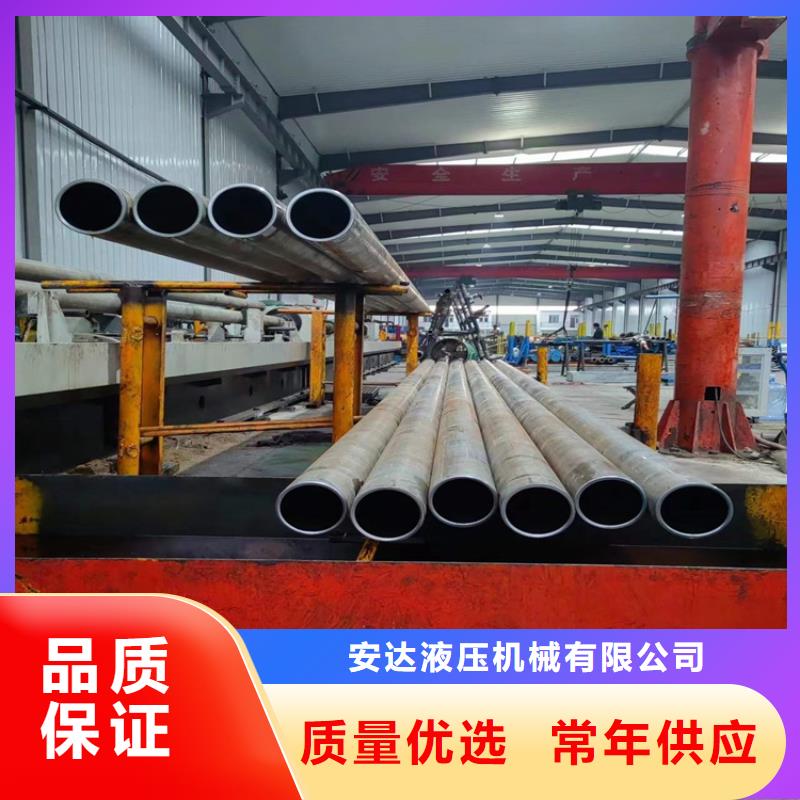
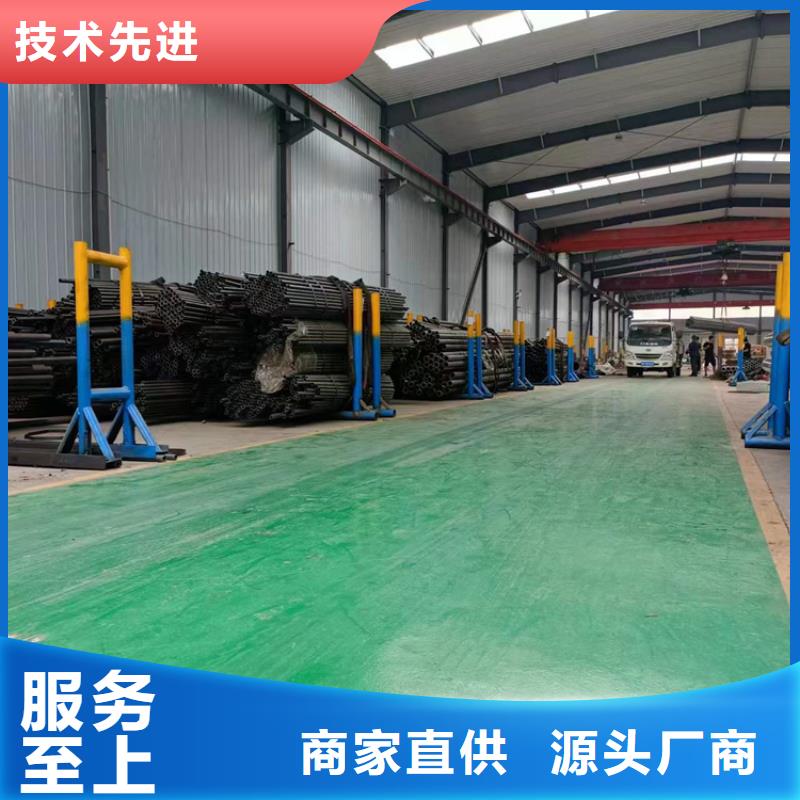
陕西榆林珩磨管油缸管绗磨管珩磨管淬火冷却的影响在珩磨管淬火冷却时,在两个温度范围内必须注意控制冷却速度。其中一个区域是为了完全珩磨管淬火硬化而需要快冷的临界区域,为了使零件淬硬,在临界区应当急冷。另一个区域是容易产生珩磨管淬火裂纹的低温区,在MS点温度以下,在这个温度区间发生奥氏体向马氏体的转变,体积膨胀,产生第二类畸变、第二类应力及宏观热处理应力,可能导致珩磨管淬火裂纹,因此称危险区。在危险区应当尽量慢冷,以缓和珩磨管淬火内应力。珩磨管淬火临界区和危险区示意图 珩磨管淬火后加工处理零部件珩磨管淬火后多进行加工处理。按加工处理的性质可分为热加工、机械加工和化学加工三类,以及它们的综合应用。淬后加工处理导致形成裂纹的过程是一个珩磨管淬火宏观、微观内应力和显微裂纹与淬后加工过程中出现的负荷应力或内应力之间发生相互作用的过程。滚压管
选购【大口径珩磨管/来陕西省榆林市找珩磨管液压机械(榆林市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:高经理-【13184177133】,地址:[陕西省榆林市辽河路燕山路交叉口南500米东首]。