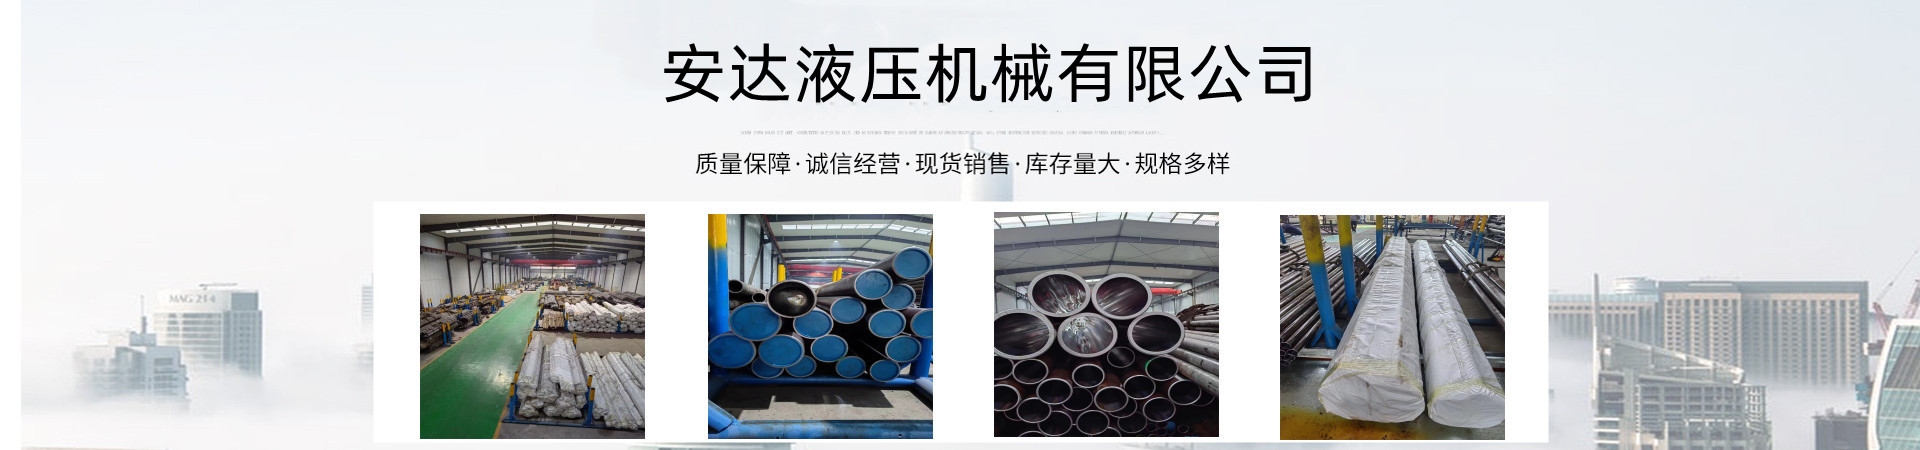
以下是:江苏省徐州市冷拔珩磨管加工工厂的产品参数
以下是:江苏省徐州市冷拔珩磨管加工工厂的图文视频
【安达珩磨管】以匠心打造多元场景产品,涵盖
泉山油缸缸芯、
新沂珩磨管、
沛县调质活塞杆、
泰州活塞杆、
宿迁研磨管、
淮安316不锈钢珩磨管、
扬州调质镀铬棒等。
冷拔珩磨管加工工厂,
珩磨管液压机械(徐州市分公司)为您提供
冷拔珩磨管加工工厂,联系人:
高经理,电话:
【13184177133】。 江苏省,徐州市 徐州市,简称“徐”,古称彭城,江苏省辖地级市、省域副中心城市,国务院批复确定的历史文化名城、全国性综合交通枢纽、淮海经济区中心城市。截至2022年底,徐州市下辖5个市辖区、3个县,2个县级市,总面积11765平方千米,常住人口901.85万人。
为了让您更地了解我们的冷拔珩磨管加工工厂,我们精心制作了产品视频。请花1分钟时间观看,您会发现更多细节和优势。
以下是:江苏徐州冷拔珩磨管加工工厂的图文介绍

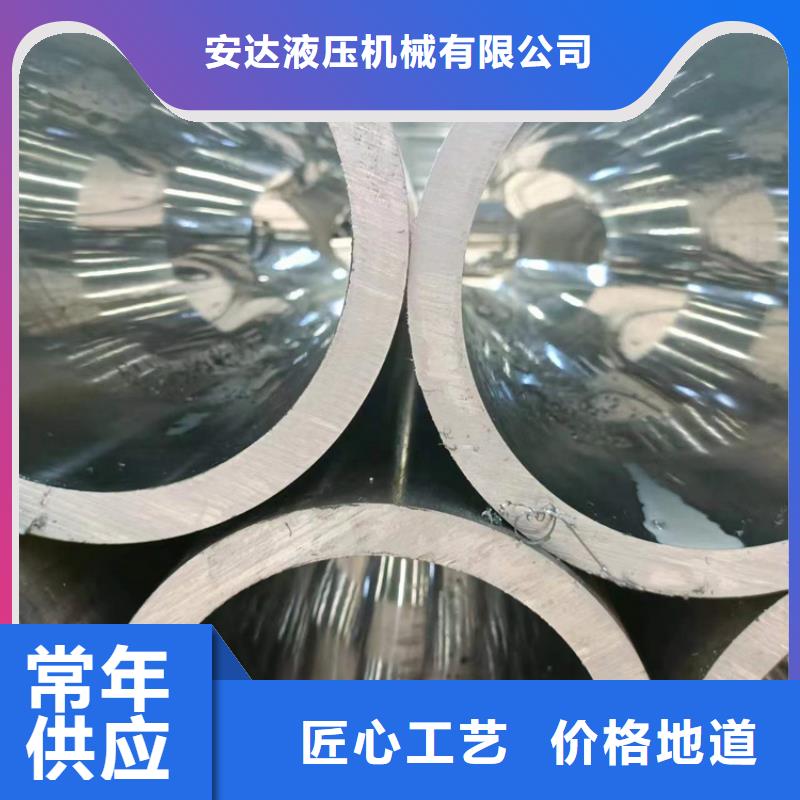
江苏徐州本地企业旺旺珩磨管绗磨管油缸管精密绗磨管上半年因为品种表现差异的关系,冷轧重点下游汽车行业的低迷因素,在供应没有主动减产前期,冷轧现货价格遇涨难涨,遇跌超跌的表现,导致热冷价差快速收缩;后期随着钢厂亏损以及订单不佳的双重因素叠加,各大钢厂均加入主动减产的行列,冷轧供需矛盾得到释放,尤其在8-9月份需求小幅回暖期间,冷轧现货价格更是表现坚挺,从而恢复了热冷价差。但随之,随着价差的恢复,冷轧表现一般的基本面很难以支撑价差的进一步扩大,因此一旦市场大环境有明显的波动,后期冷轧的价格压力还是存在为了使薄壁气缸管的生产效率更高,我们采取了新的生产工艺,通过强力研磨、自动化研磨的方式来生产。其中自动化研磨又包括使用电力或者超声波的研磨方式来完成生产任务。好的生产工艺,对于生产效率的提高是必然的,近年来,我们使用以上几种研磨方式来生产研磨管,获得了很大成效,对于内圆外圆的研磨已经不再是问题,相信在我们不断的努力中,一定能取得更好的工艺发展。


珩磨管液压机械(徐州市分公司)秉承“信誉至上,一丝不苟,精益求精”的经营理念,及时掌握用户的信息和要求,及时跟踪 硬轴产品使用情况,为用户提供真诚服务,把优良的 硬轴产品提供给广大客户。
珩磨管液压机械(徐州市分公司)遵循诚信经营,货真价实,服务的宗旨,赢得了用户,拓展了市场,建立了销售网络,以质量求信誉,以信誉求发展,以雄厚的实力、优良的 硬轴产品、优惠的价格深得新老用户的信赖;欢迎来电垂询或亲临指导。


江苏徐州企业旺旺珩磨管绗磨管油缸管绗磨管厂滚压具有以下特点:(1)生产效率高:用传统的方法生产一根内径420毫米,12米长的缸筒需154小时,用冷拔方法生产只需4分钟。(2)率高:由于镗孔的滚压头兼起导向作用,在切削过程中,毛坯管由于自重产生挠度,致使滚压头和镗刀走偏,造成废品。率只能达到60%左右,而用冷拔方法生产,率可达95%以上。(3)金属利用率高:用传统的镗孔方法制造缸体,金属利用率只有50-70%。用拉拔方法生产时,金属不但不被切削成铁末,反而可以得到30%的延伸,金属利用率可达95%。(4)能改善成品管金属的机械性能:用拉拔方法生产,使毛坯得到30%以上的塑性变形,由于加工硬化而使成品管金属的强度限大为提高。一般在成品管内层强度限提高达60%。高精度冷拔管是用无缝热轧钢管、直缝焊管为坯料,经过化学处理后在专用冷拔机上,通过特种变形原理设计的模具进行拉拔,生产出高精度管。其尺寸精度达H10~H8,直线度达0.35~0.5mm/m,表面粗糙度达Ra1.6-0.4。


江苏徐州企业旺旺珩磨管绗磨管油缸管抛光一般是用软质的抛光轮,比如丝绸。或者圆盘型的抛光盘加上抛光膏,就是一种很细的磨料,对工进行精细加工,可以得到高的表面光洁度。但它在加工时无刚性基准面,因此不能形位误差。可以对不规则表面进行抛光。珩磨是一种高精度磨削加工。不光对孔,在淬硬齿面上也可以进行,比如“珩齿”加工。但加工孔比较多见。比如发动机缸体的加工。它使用组合磨具,安装在浮动夹具上,可以微量的自我调节,因此可以适应孔的形状误差。因此它也不能孔的形位误差。薄壁气缸管生产厂所谓调质,一般是指含碳量在0.3-0.6%的中碳钢.一般用这类绗磨管制作的零件要求具有很好的综合机械性能,即在保持较高的强度的同时又具有很好的塑性和韧性,人们往往使用调制处理来达到这个目的,所以人们习惯上就把这一类绗磨管称作调质钢绗磨管调质与不调质的区分 45#绗磨管的调质处理是热处理的一种工艺,是指绗磨管在淬火后加高温回火.目的是使调质后的零件具有优良的综合机械性能.关于调制处理工艺的加温时间保温时间冷却速度冷却介质等,要看具体的材料,具体零件的技术要求来决定,


江苏徐州企业旺旺珩磨管绗磨管油缸管绗磨管厂滚压具有以下特点:(1)生产效率高:用传统的方法生产一根内径420毫米,12米长的缸筒需154小时,用冷拔方法生产只需4分钟。(2)率高:由于镗孔的滚压头兼起导向作用,在切削过程中,毛坯管由于自重产生挠度,致使滚压头和镗刀走偏,造成废品。率只能达到60%左右,而用冷拔方法生产,率可达95%以上。(3)金属利用率高:用传统的镗孔方法制造缸体,金属利用率只有50-70%。用拉拔方法生产时,金属不但不被切削成铁末,反而可以得到30%的延伸,金属利用率可达95%。(4)能改善成品管金属的机械性能:用拉拔方法生产,使毛坯得到30%以上的塑性变形,由于加工硬化而使成品管金属的强度限大为提高。一般在成品管内层强度限提高达60%。高精度冷拔管是用无缝热轧钢管、直缝焊管为坯料,经过化学处理后在专用冷拔机上,通过特种变形原理设计的模具进行拉拔,生产出高精度管。其尺寸精度达H10~H8,直线度达0.35~0.5mm/m,表面粗糙度达Ra1.6-0.4。
冷拔珩磨管加工工厂,珩磨管液压机械(徐州市分公司)为您提供冷拔珩磨管加工工厂产品案例,联系人:高经理,电话:【13184177133】。