
联系我们1

精密无缝钢管精密光亮钢管客户信赖的厂家
更新时间:2026-11-18 00:51:26 ip归属地:芜湖,天气:阴转小雨,温度:11-16 浏览次数:5 公司名称: 龙丽金属材料(芜湖市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 无缝钢管 | 国标 |
| 无缝钢管 | 国标 |
| 范围 | 精密无缝钢管精密光亮钢管供应范围覆盖安徽省、合肥市、马鞍山市、蚌埠市、黄山市、阜阳市、亳州市、六安市、巢湖市、铜陵市、淮北市、淮南市、芜湖市、安庆市、滁州市、宿州市、宣城市、池州市 镜湖区、弋江区、鸠江区、三山区、繁昌区、南陵县、无为市等区域。 |



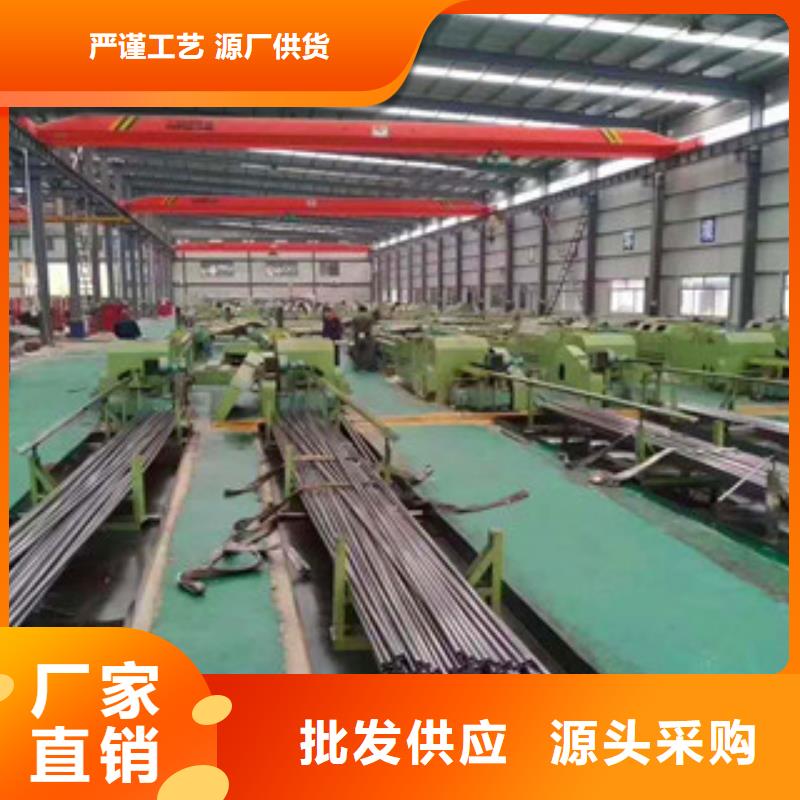
本页面的关键词包括龙丽金属材料(芜湖市分公司)的 钻杆无缝钢管、结构无缝钢管、卤水输送无缝钢管、低温无缝钢管、热镀锌无缝钢管、三辊精轧无缝钢管;通过希望您可以关注到 钻杆无缝钢管、结构无缝钢管、卤水输送无缝钢管、低温无缝钢管、热镀锌无缝钢管、三辊精轧无缝钢管的产品介绍并致电咨询;

超薄壁精密钢管生产
超薄壁管是指直径与壁厚之比在100以上的管材。超薄壁管主要用作弹性元件波纹管的坯料或换热管坯料等。它的生产方法有冷轧、冷拔和旋压等方法。轧制法一般生产率较高,尺寸精度高,表面质量好,广为采用。
1954年苏联研制的多辊式冷轧管机适于轧制超薄壁管,在这种轧机上,可以轧制小壁厚0.03mm的管材。
在多辊冷轧管机上轧制超薄壁管的关键有3点:
(1)减径量不能过大,LD-30一般小于1mm,LD-15小于0.5mm;
(2)轧辊开口角不能过大,否则会出现轧出的管子呈竹节状;如果开口角过小,会出现棱面,影响管子精度;
(3)轧制成品道次管材不能过硬,即在成品前道次应该退火。
用冷拔管法生产超薄壁管时,一般均采用超声波振动(见超声波振动拔管),无超声波振动拔管生产的管子直径与壁厚之比不超过50,而带超声波振动时可达500。


精密钢管清洗及保养:
5、锈斑
制作前或制作过程中有时会看到精密钢管产品或设备上生锈,这说明表面受到严重污染。设备投入使用前必须把锈掉,彻底清理过的表面应通过铁试验和/或水试验进行检验。
6、粗糙的研磨和机加工
研磨和机加工都会造成表面粗糙,留有凹槽,重叠和毛刺等缺陷。每种缺陷也可能使金属表面损伤到一定深度,以至于受损伤的金属表面无法通过酸洗,电抛光或喷丸等方法清理掉。粗糙表面能够成为发生腐蚀和沉积生成物的发源地,重焊前清理焊缝缺陷或多余的焊缝加强高都不能用粗磨进行研磨。对后一种情况,应再用细磨料研磨。
7、焊接引弧斑痕
焊工在金属表面引弧时,会造成表面粗糙缺陷。保护膜受损,留下潜在的腐蚀源。焊工应在已经焊好的焊道上或在焊缝接头的侧边引弧。然后将引弧痕迹熔入焊缝中。
8、焊接飞溅
焊接飞溅与焊接工艺有很大关系。例如:GTAM(气体保护钨极电弧焊)或TIG(惰性气体保护钨极焊)没有飞溅。但是,采用GMAW(气体保护金属电弧焊)和FCAW(带焊剂芯的电弧焊)两种焊接工艺时如果焊接参数使用不当会造成大量飞溅。出现这种情况时,必须调整参数。如果要解决焊接飞溅的问题,焊接前应在接头的每一边涂上防溅剂,这样可以飞溅物的附着力。焊完后可以很容易地将这种防溅剂及各种飞溅物清理掉,可不损伤表面或带来轻损伤。
精密钢管的生产方法:
管材的生产方法有热轧(见热轧无缝管)、热挤压(见管材挤压)、焊接以及冷加工(见管材冷轧冷拔)等。无缝精密钢管大都由热轧生产,有色金属管和低塑性高合金精密钢管主要用热挤压法生产。热轧无缝管的主要工序有管坯准备(包括切断和清理缺陷)、定心、管坯穿孔、毛管轧制、荒管精轧等。石油地质管还要经过管端加工工序。在管坯穿孔工序中,由于穿孔方法的不同,穿孔分斜轧穿孔(见二辊斜轧穿孔和三辊斜轧穿孔)、菌式穿孔机穿孔、压力穿孔和推轧穿孔等。穿孔后的毛管按轧管方法的不同分自动轧管机轧管、管材斜轧延伸、周期式轧管机轧管、连续轧管机轧管和顶管。荒管通过精轧得到各种热轧成品管。精轧的方式包括管材均整、管材定径、管材减径和管材热扩径等。